FabVitals Warehouse
Sepa qué hay en cada carro junto a la línea, y qué se está fabricando con ello.
El material se pide para cada paso de una orden, se lleva al carro o contenedor donde se va a usar y se consume desde él — así el stock junto a la línea y el trabajo en curso están en el sistema, y no solo en la planta.
Hoy
El sistema muestra stock en el almacén, pero la mitad ya está en los carros junto a las máquinas. Nadie sabe qué lote fue a qué puesto, las faltas aparecen cuando la línea se para y el recuento de fin de mes nunca cuadra.
Después
Cada carro y contenedor es una ubicación con su stock por lote, cada entrega a la línea responde a una requisición y el tablero muestra qué orden se está trabajando dónde, por quién y cuánto ha avanzado.
Qué cambia
Tres cosas que cambian en planta.
Stock hasta el carro
El almacén, el supermercado de la línea y cada carro o contenedor junto a las máquinas son ubicaciones en un solo árbol, con capacidad, stock actual y cada lote que hay en ellas.
Entregas que responden a una necesidad
El paso de la orden pide su material y el lugar donde se va a usar; el almacén lo atiende de una vez, primero en caducar primero en salir, prefiriendo lotes que ya están en la línea para mantener limpia la trazabilidad.
Trabajo en curso a la vista
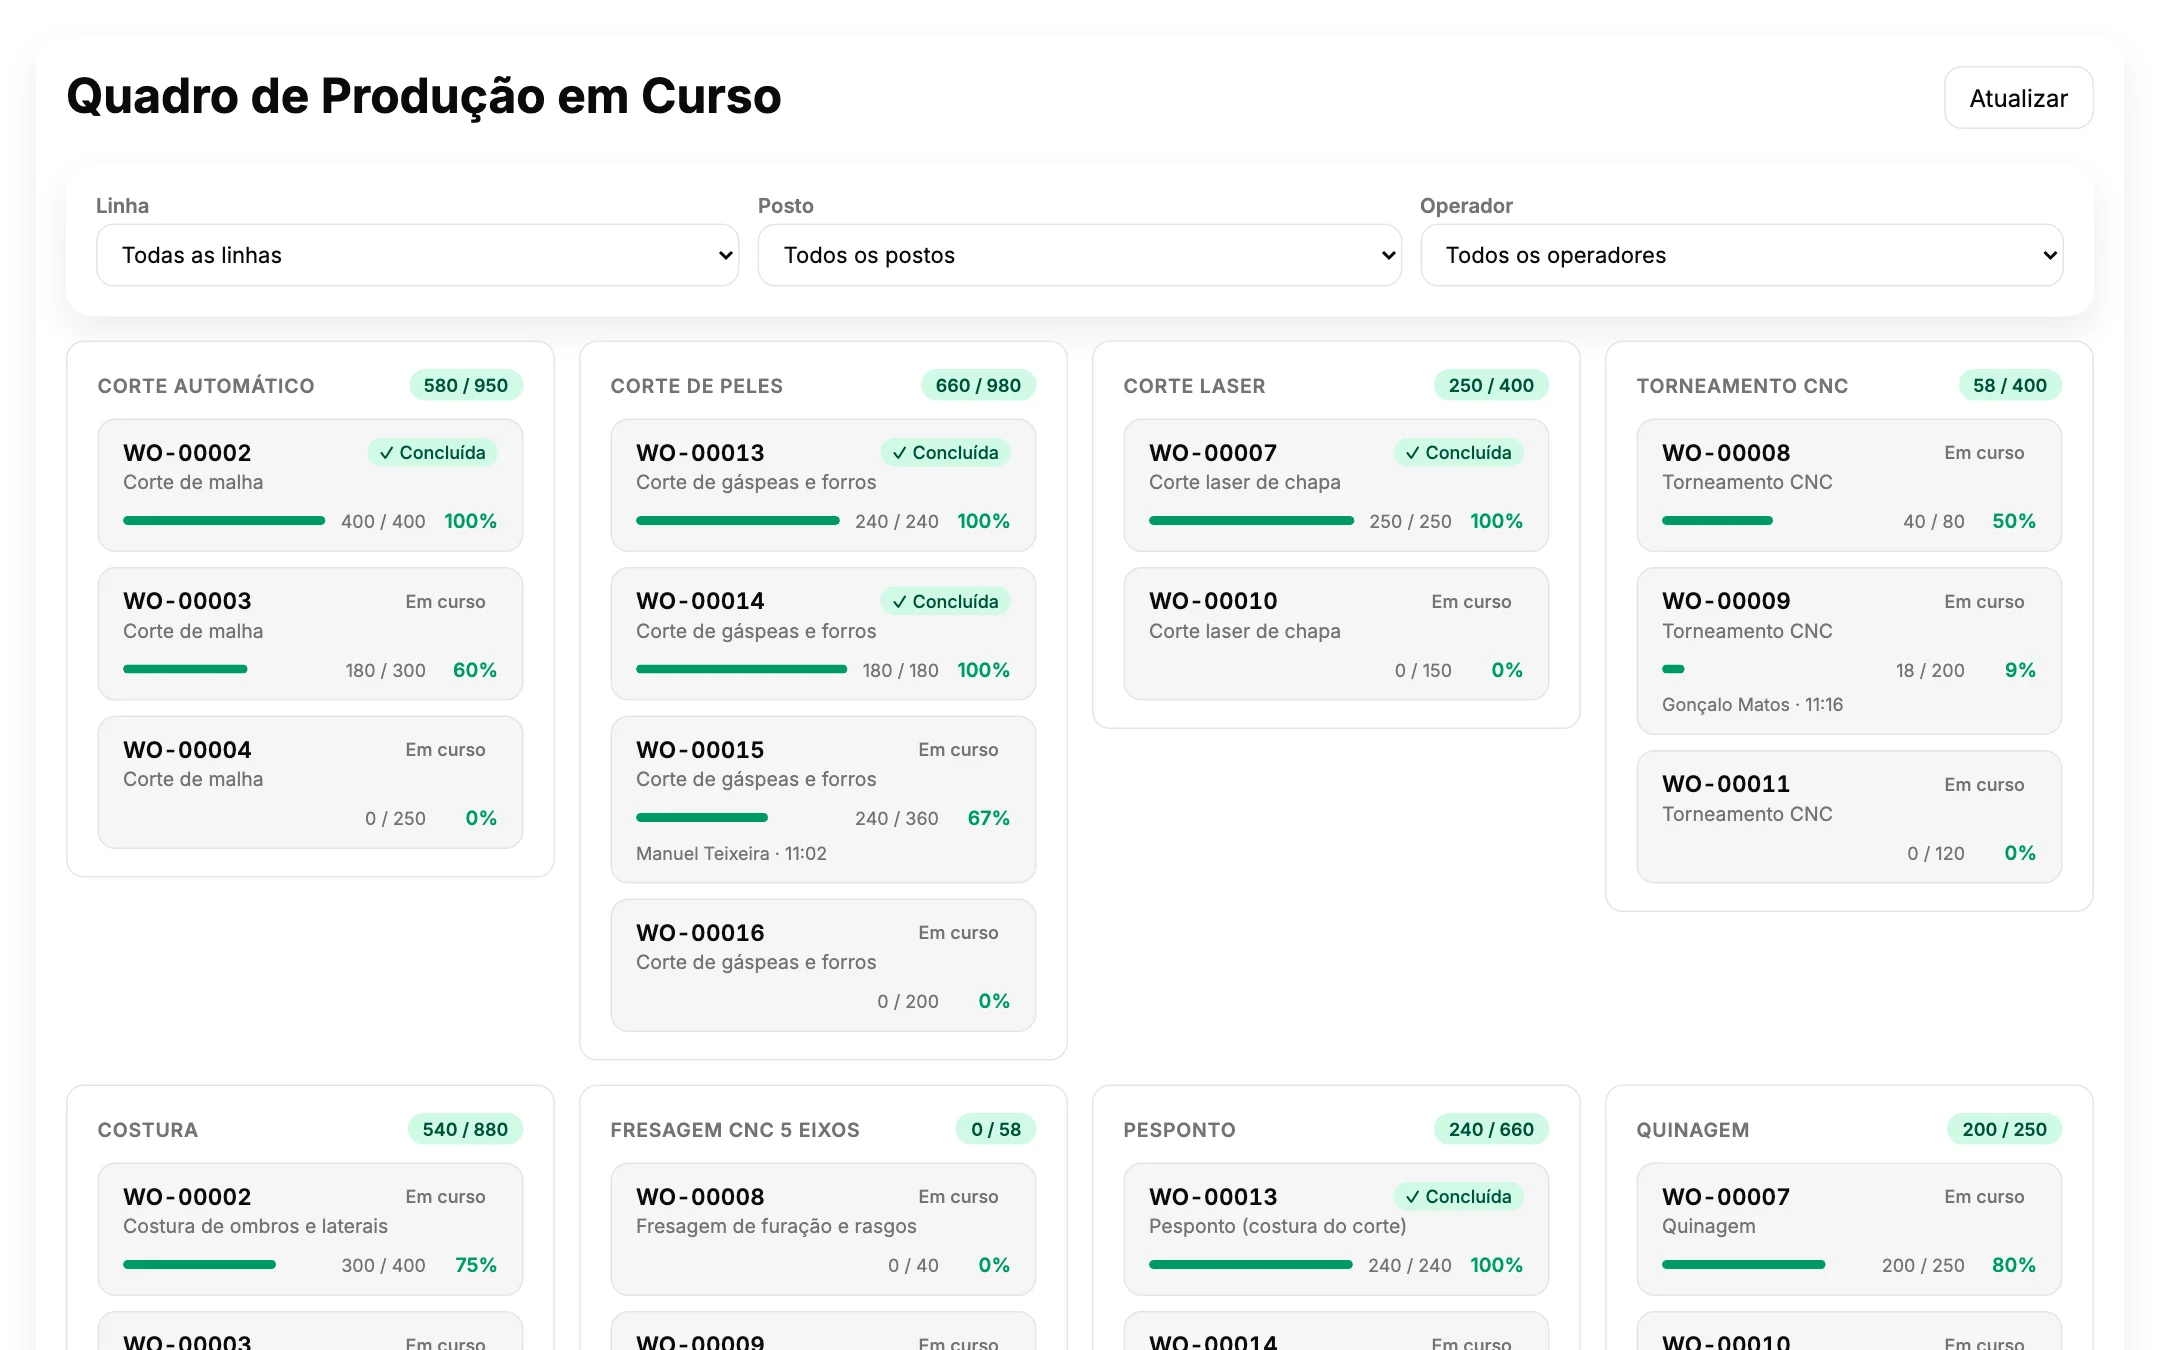
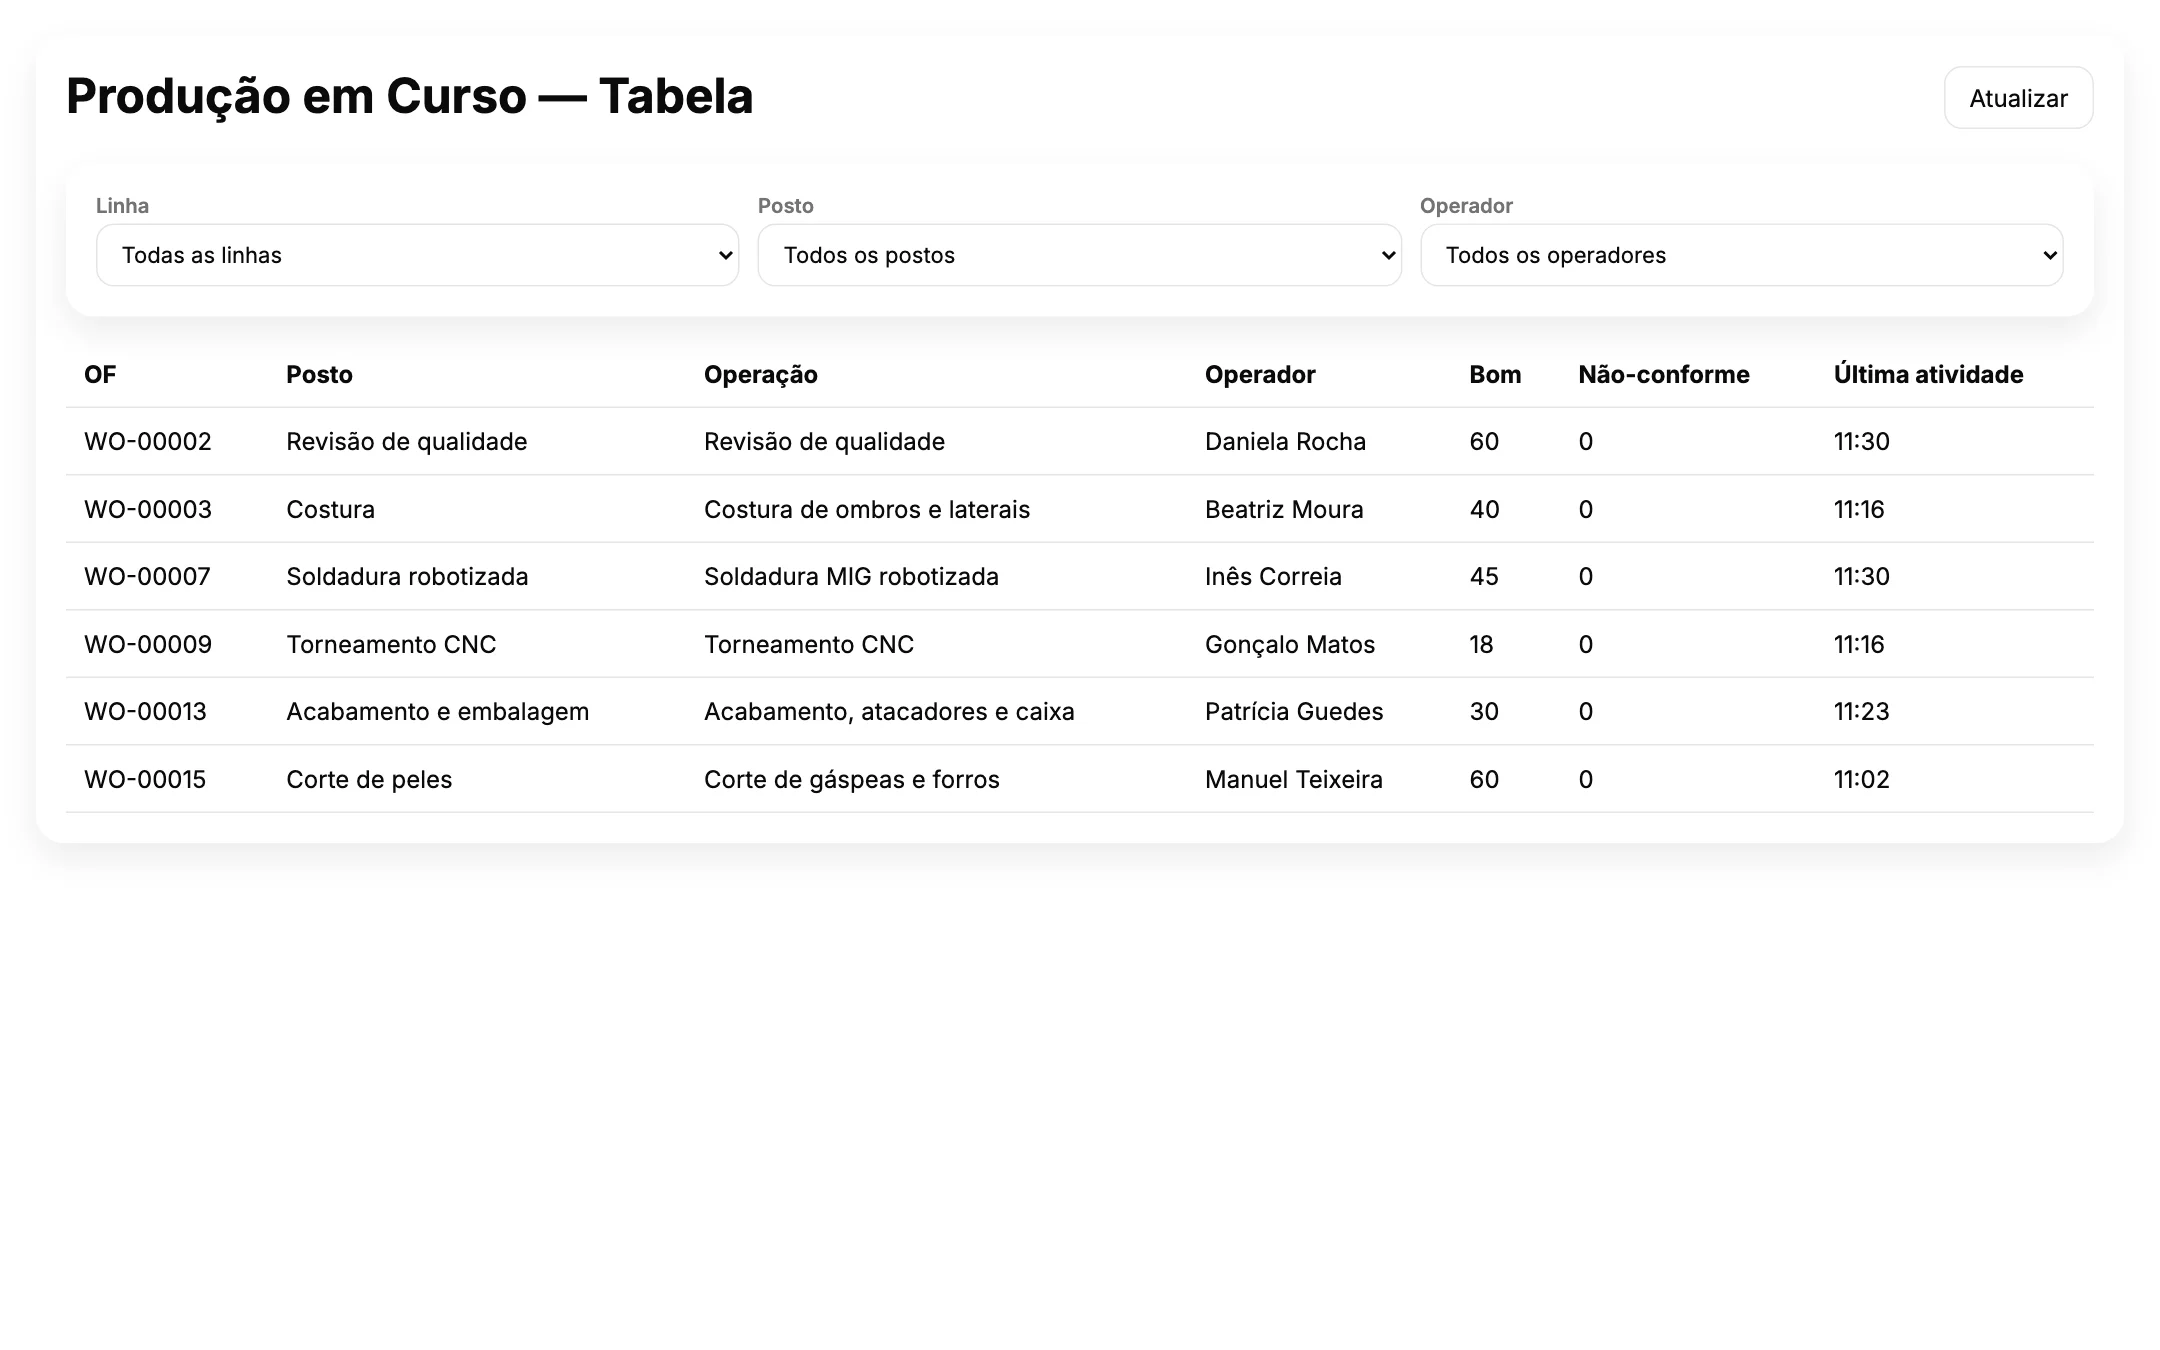
Un tablero por centro de trabajo y una tabla por puesto muestran cada orden en curso, la cantidad hecha, el operario y la última actividad — actualizados a partir de lo que se registra en el puesto.
El producto en funcionamiento
Del almacén al puesto.
Pantallas reales de FabVitals, con datos de demostración de plantas textiles, de calzado y de la industria del metal.
Material junto a la línea
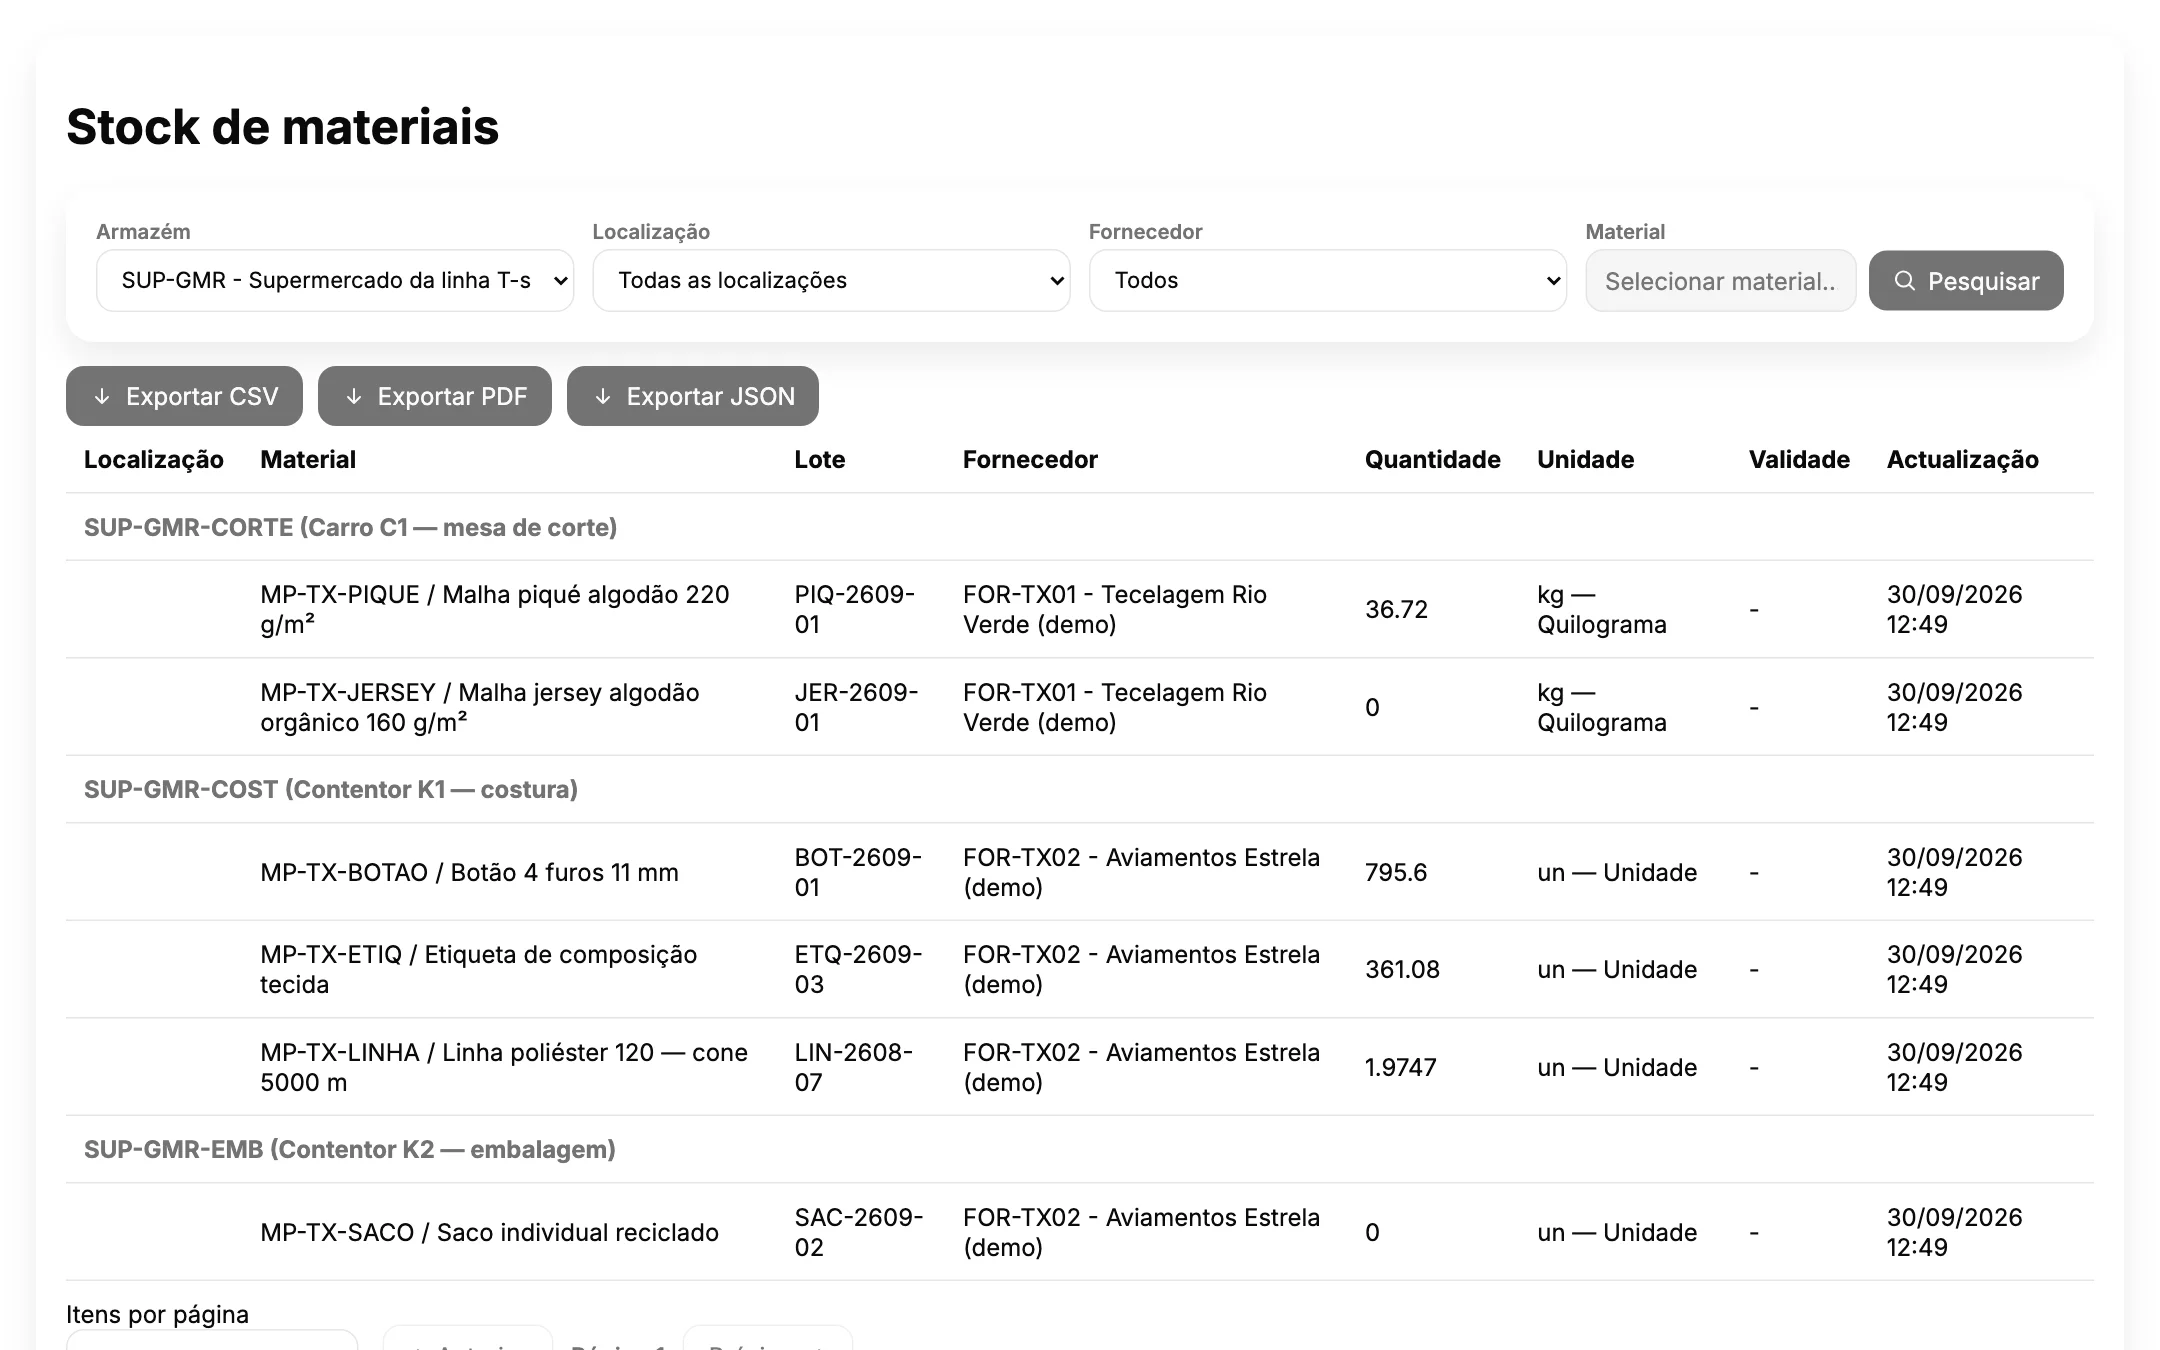
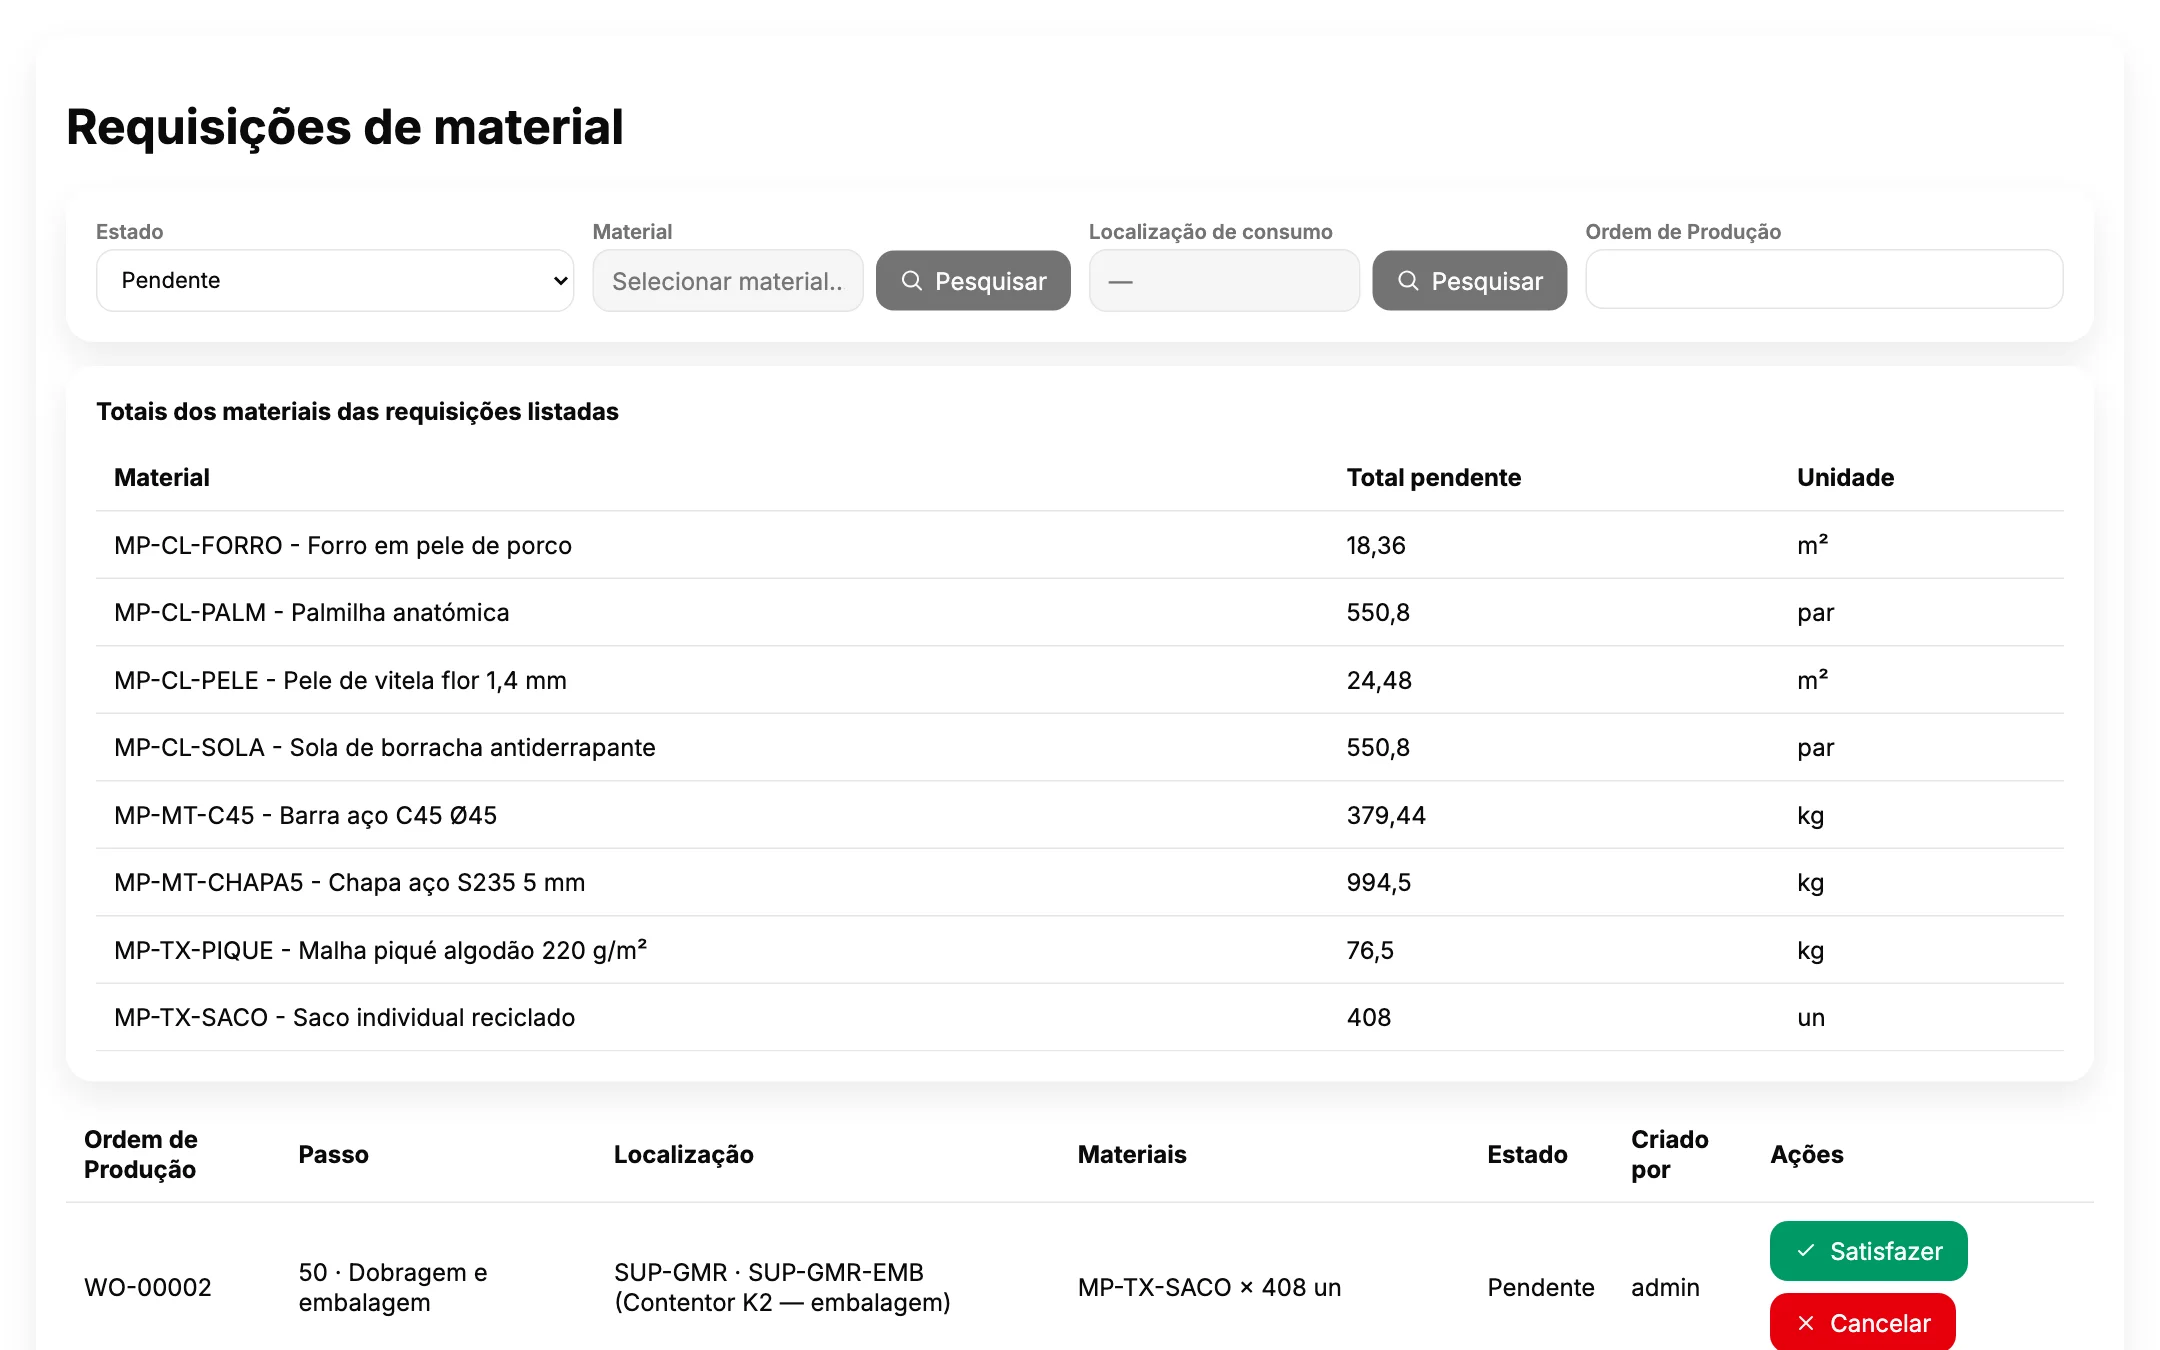
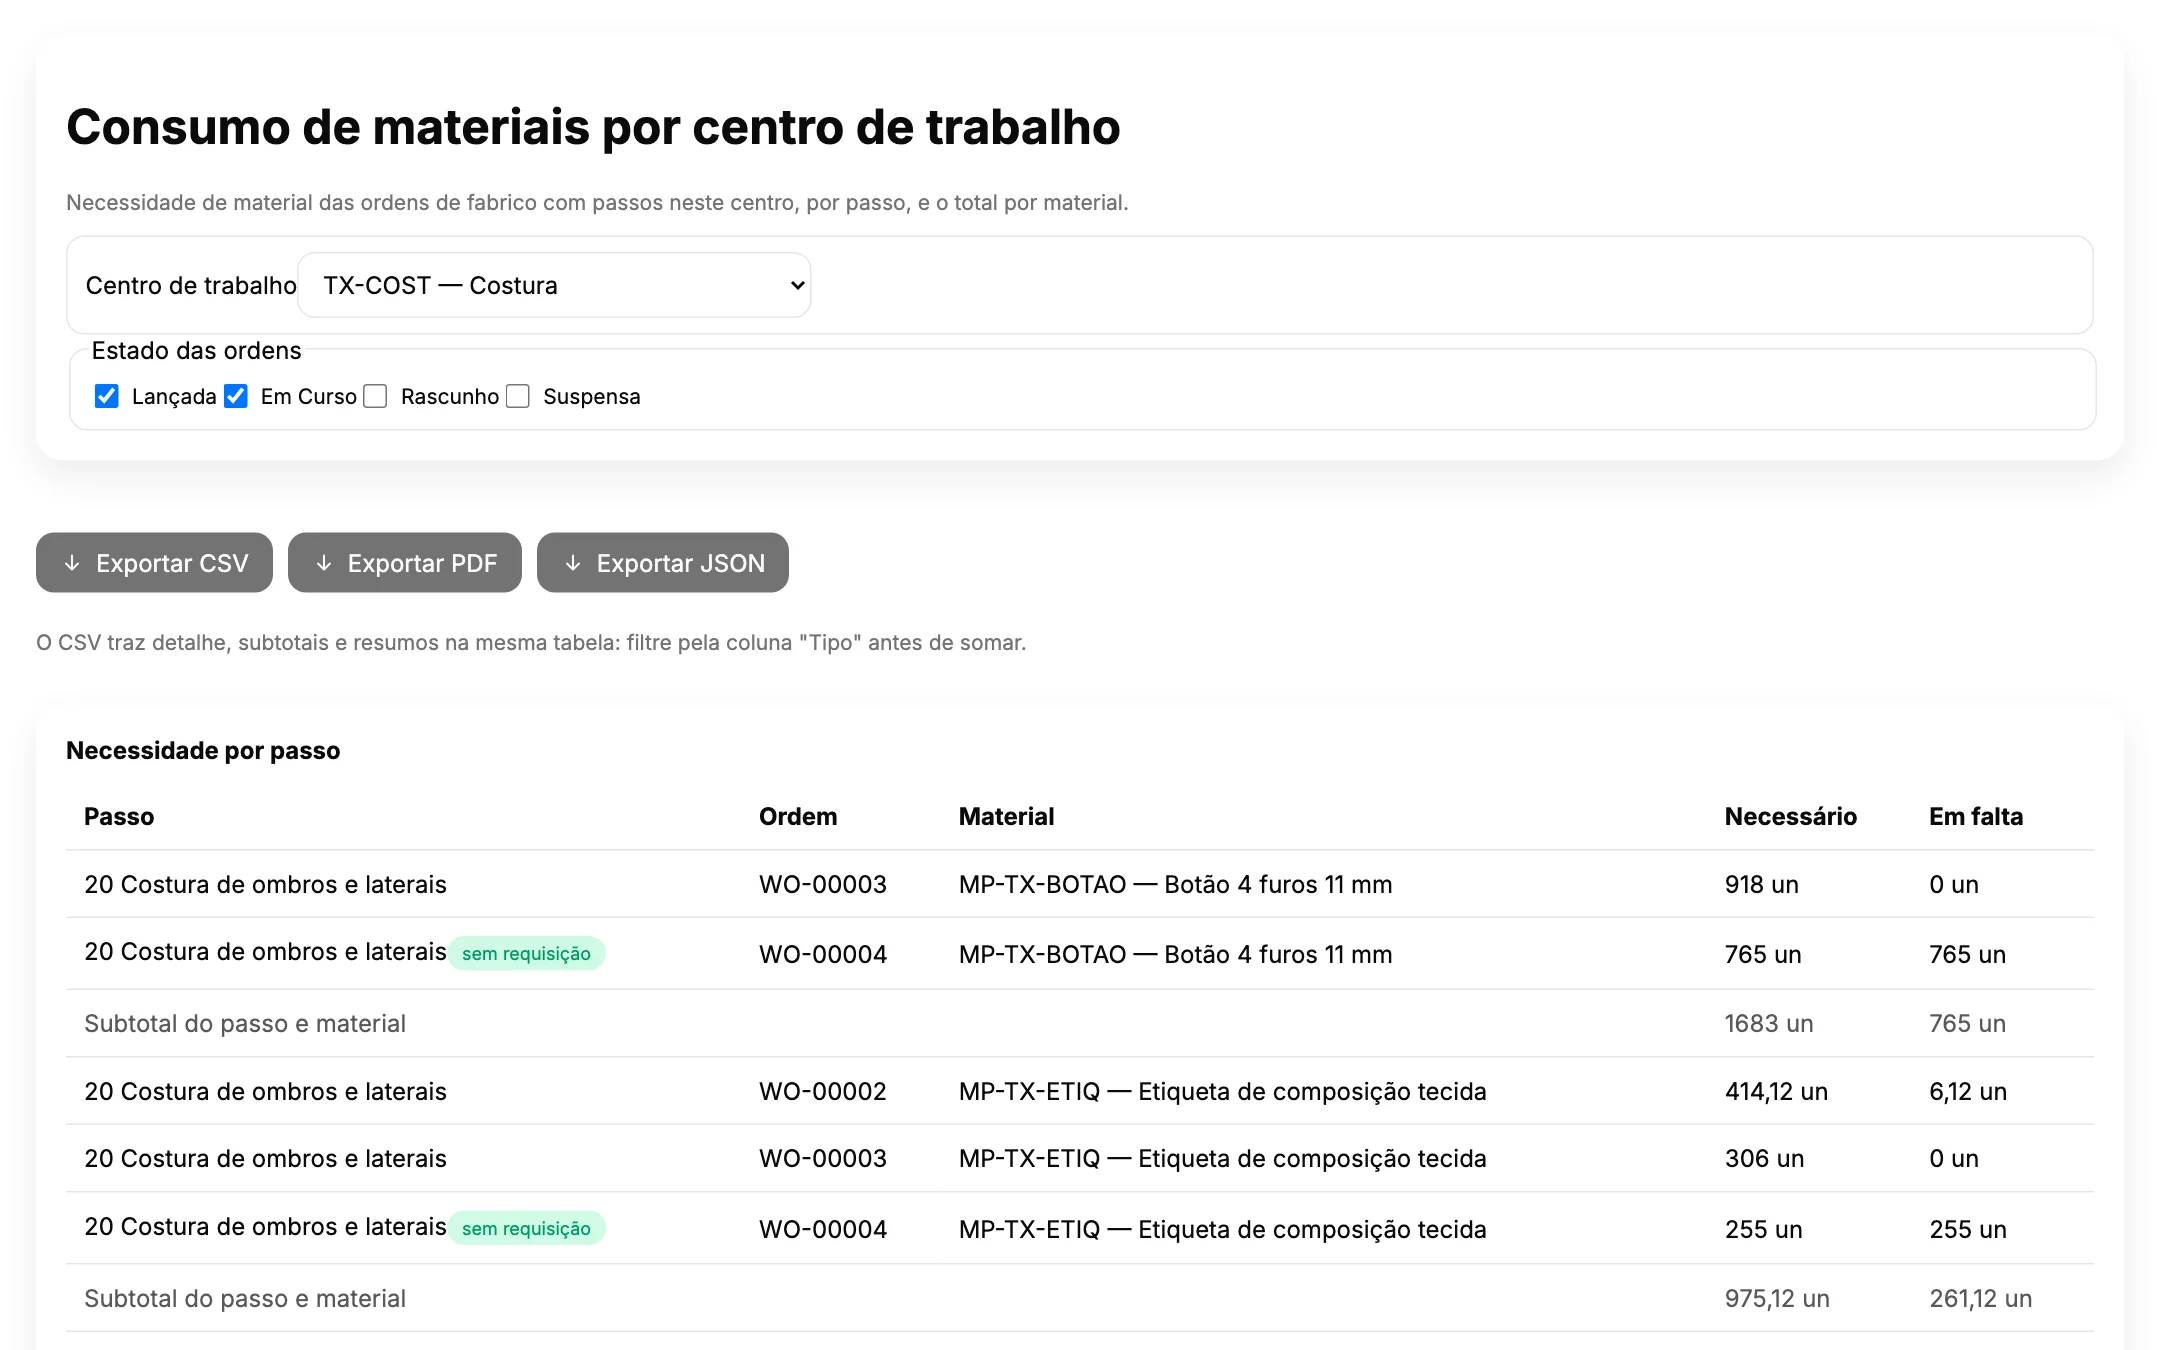
Stock por ubicación y lote, hasta el carro de la mesa de corte y el contenedor de la línea de costura. Requisiciones pendientes con el total aún por entregar de cada material, y las necesidades de las órdenes en cada centro de trabajo, con lo que todavía no se ha pedido.
Qué se está fabricando, y dónde
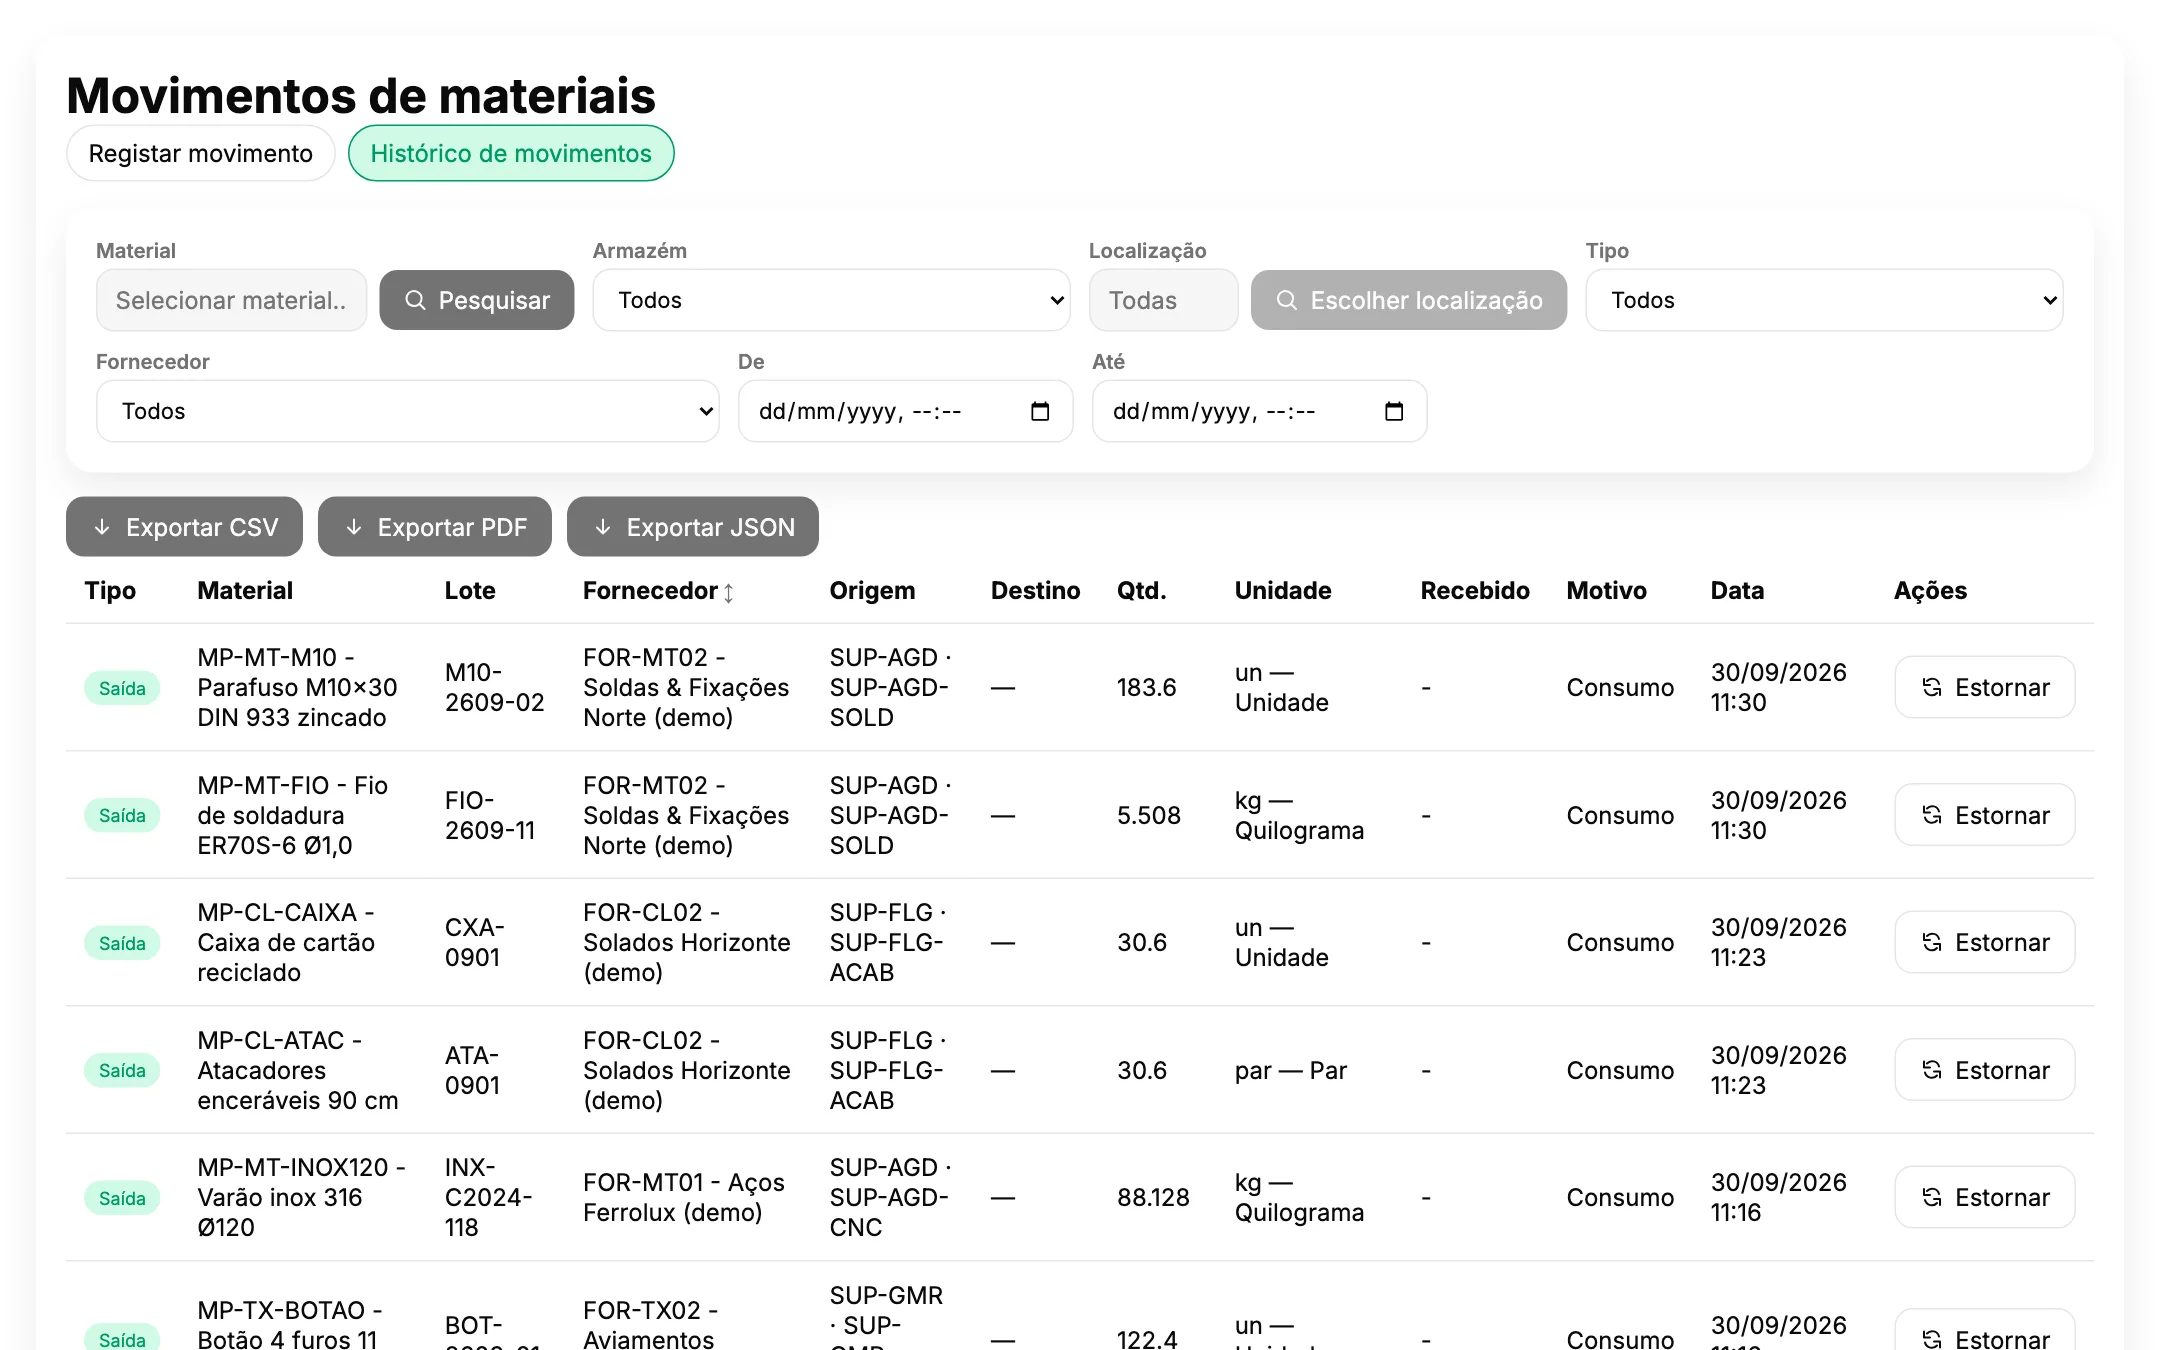
La producción en curso por centro de trabajo, con el avance de cada orden y quién la está trabajando, la misma vista en tabla para el jefe de línea, y cada consumo en la línea registrado con su lote — reversible cuando se detecta un error.
Cómo funciona
Primero entendemos su planta. Después adaptamos la solución.
El software es la prueba, no el punto de partida. Todos los proyectos siguen los mismos tres pasos, y el primero ocurre donde ocurre el trabajo.
Levantamiento de requisitos en planta
Pasamos tiempo en las líneas y los puestos: cómo llegan las órdenes, qué se registra hoy y dónde, dónde se pierde la información. Recibe un resumen por escrito de lo que encontramos, decida lo que decida después.
Adaptación a su proceso
Configuramos la solución en torno a su forma de trabajar — rutas, puestos, unidades, las palabras que su equipo ya usa — y la conectamos al ERP que utiliza. Su proceso no se adapta al software.
Arranque, un área primero
Arrancamos en una línea o un área, formamos a quienes lo usarán cada día y estamos cerca en las primeras semanas, cuando los datos muestran hábitos de registro antes que producción.
Sirve a su industria
Basado en ISA-95, por eso encaja en cómo ya trabaja su planta.
ISA-95 es la norma internacional para las operaciones de fabricación. El modelo de fondo es el mismo para cualquier planta que transforma materiales en productos — los ejemplos de abajo lo ilustran, no lo limitan.
Textil y confección
Rollos de tejido en el carro de la mesa de corte, botones, etiquetas e hilo en los contenedores de la línea de costura, bolsas en el embalaje — cada uno por lote.
Calzado
Pieles y forros en el corte, suelas y plantillas por pares en el montaje, cordones y cajas en el acabado, entregados al puesto que los pidió.
Metal, plástico y otras industrias transformadoras
Barra y chapa en el CNC y el láser, hilo de soldadura y fijaciones en la célula de soldadura, con el lote de acero seguido hasta cada pieza.
Lo mismo vale para la transformación en general: donde haya órdenes, rutas, centros de trabajo y materiales, el modelo encaja.
Empiece por su proceso, no por el software.
La primera conversación trata de cómo funciona hoy su planta, no es una demostración de producto. Después le decimos con franqueza si este módulo, otro camino o nada en absoluto es la respuesta correcta.