FabVitals Planning
Planifique con la capacidad real. Siga cada orden mientras sucede.
Planificación AI-driven por centro de trabajo, producción declarada en el puesto y material que llega a la línea antes de que la línea lo necesite: un solo sistema, del plan al lote terminado.
Hoy
El plan es una hoja de cálculo que a media mañana ya está desfasada, el avance llega en papel al día siguiente y nadie sabe si el material de la próxima orden ya está en la línea.
Después
Cada orden muestra su paso, cantidad y retraso reales en el momento, el material va al centro de trabajo bajo petición y el planificador resecuencia a partir de hechos.
Qué cambia
Tres cosas que cambian en planta.
Un plan que la planta puede seguir
Secuenciado con capacidad finita por centro de trabajo, regenerado cada vez que cambia una orden y ajustado a mano donde el planificador sabe más.
Avance registrado en origen
Cada puesto abre una sesión para su orden y paso y declara lo que ha producido, así el estado de cada orden está al día sin que nadie tenga que teclearlo después.
Material bajo control
Solicitudes al centro de trabajo, stock por ubicación y lote y cada movimiento registrado: la línea no se detiene esperando un material que nadie sabía que faltaba.
El producto en funcionamiento
Del plan al lote terminado.
Pantallas reales de FabVitals, en el orden en que la información recorre la fábrica.
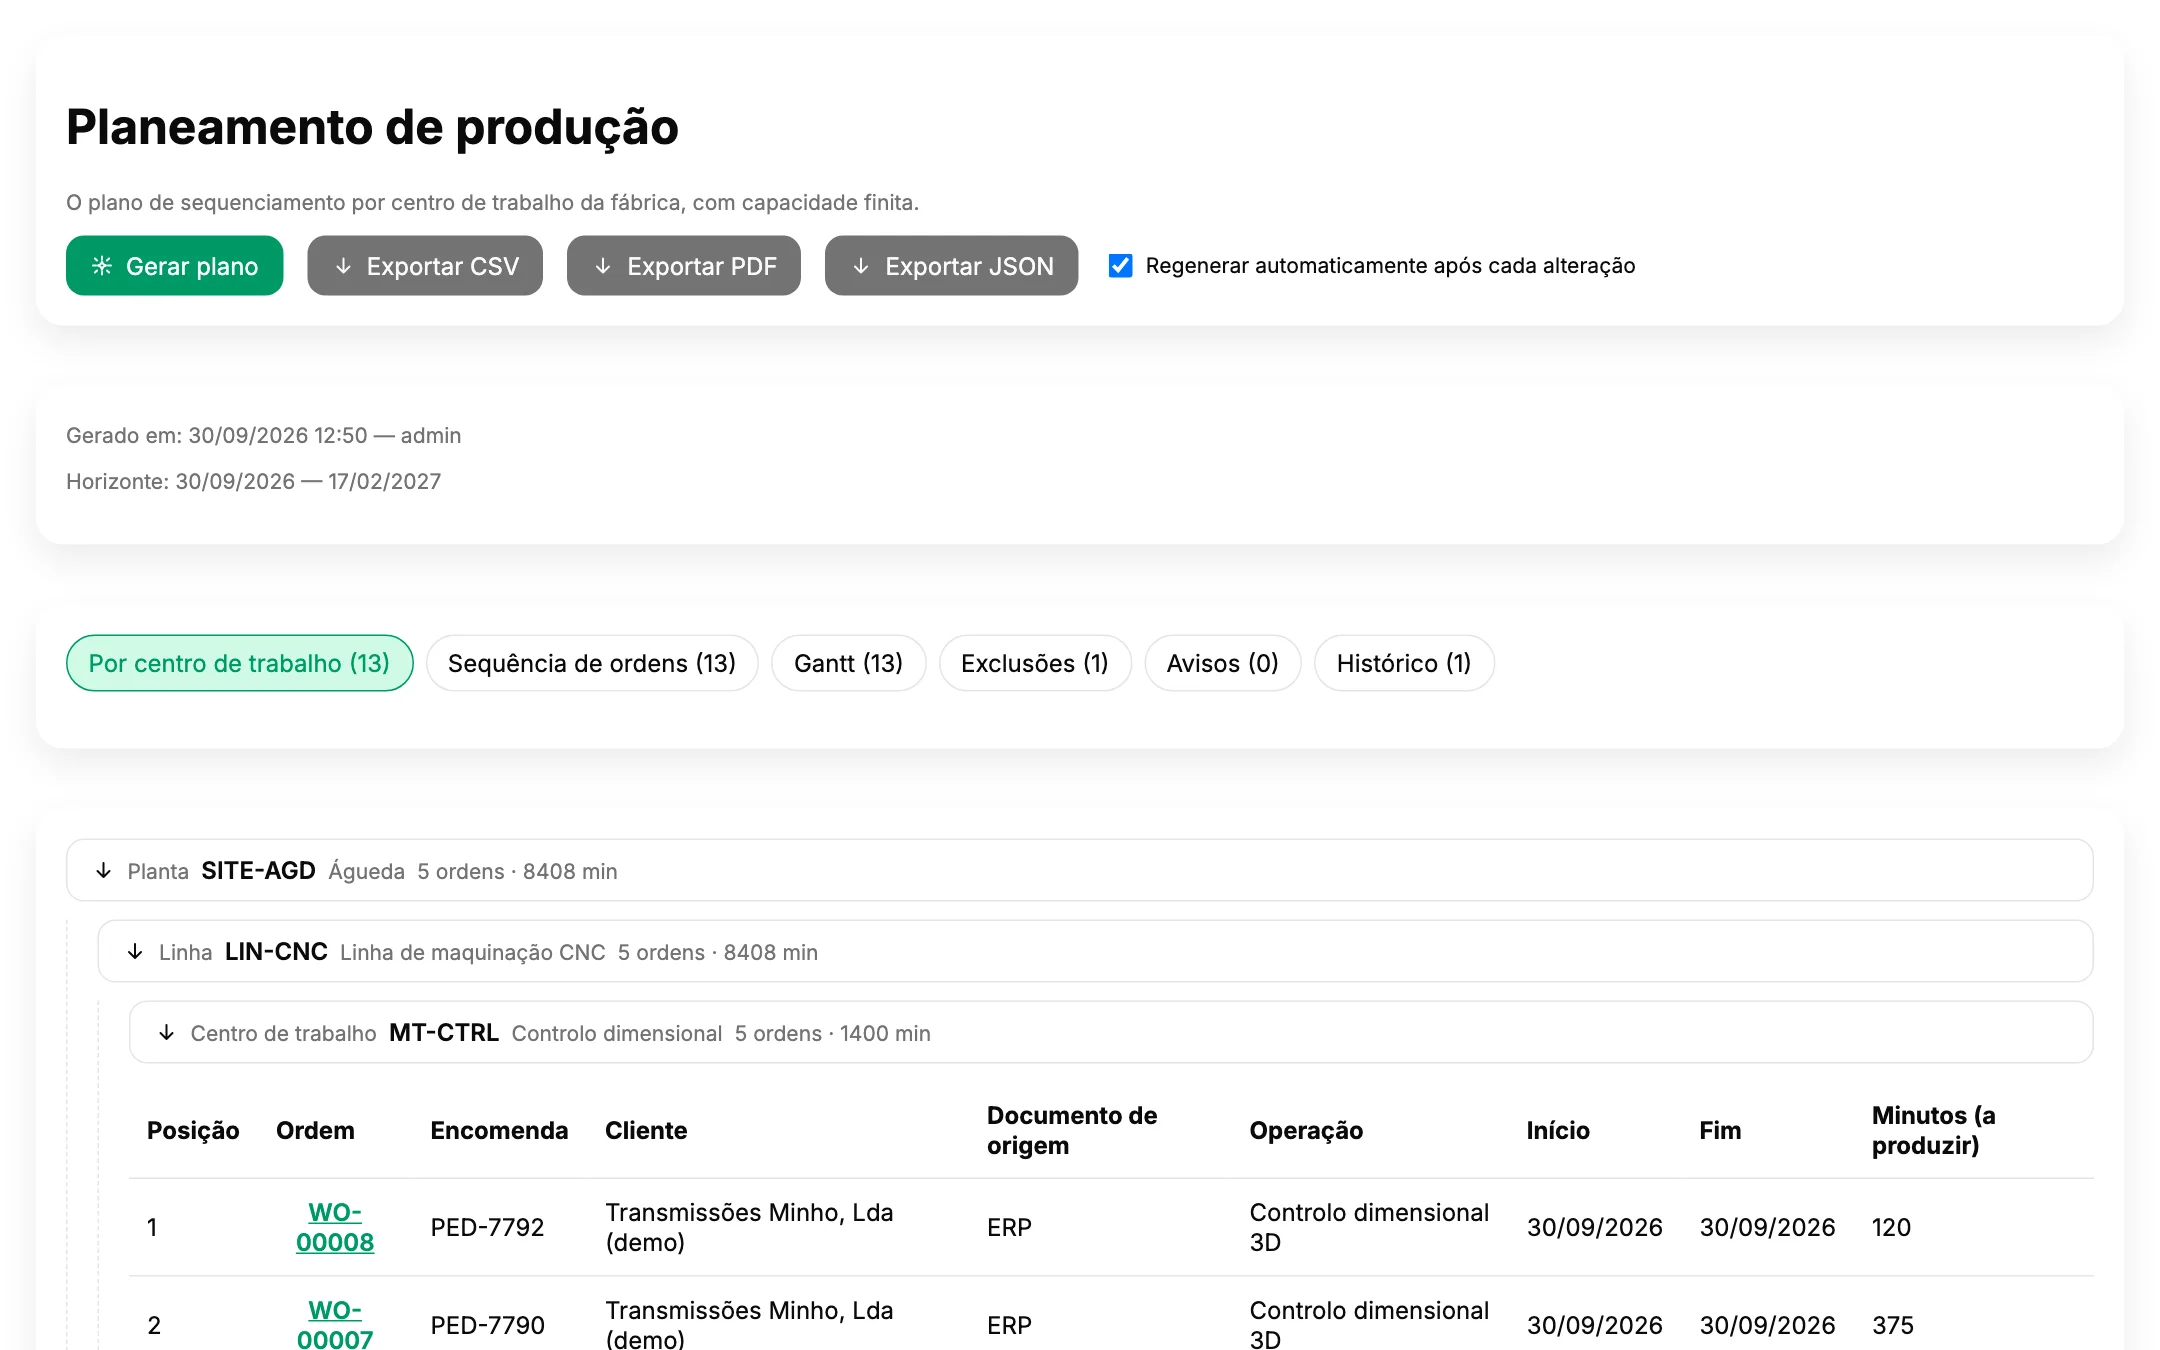
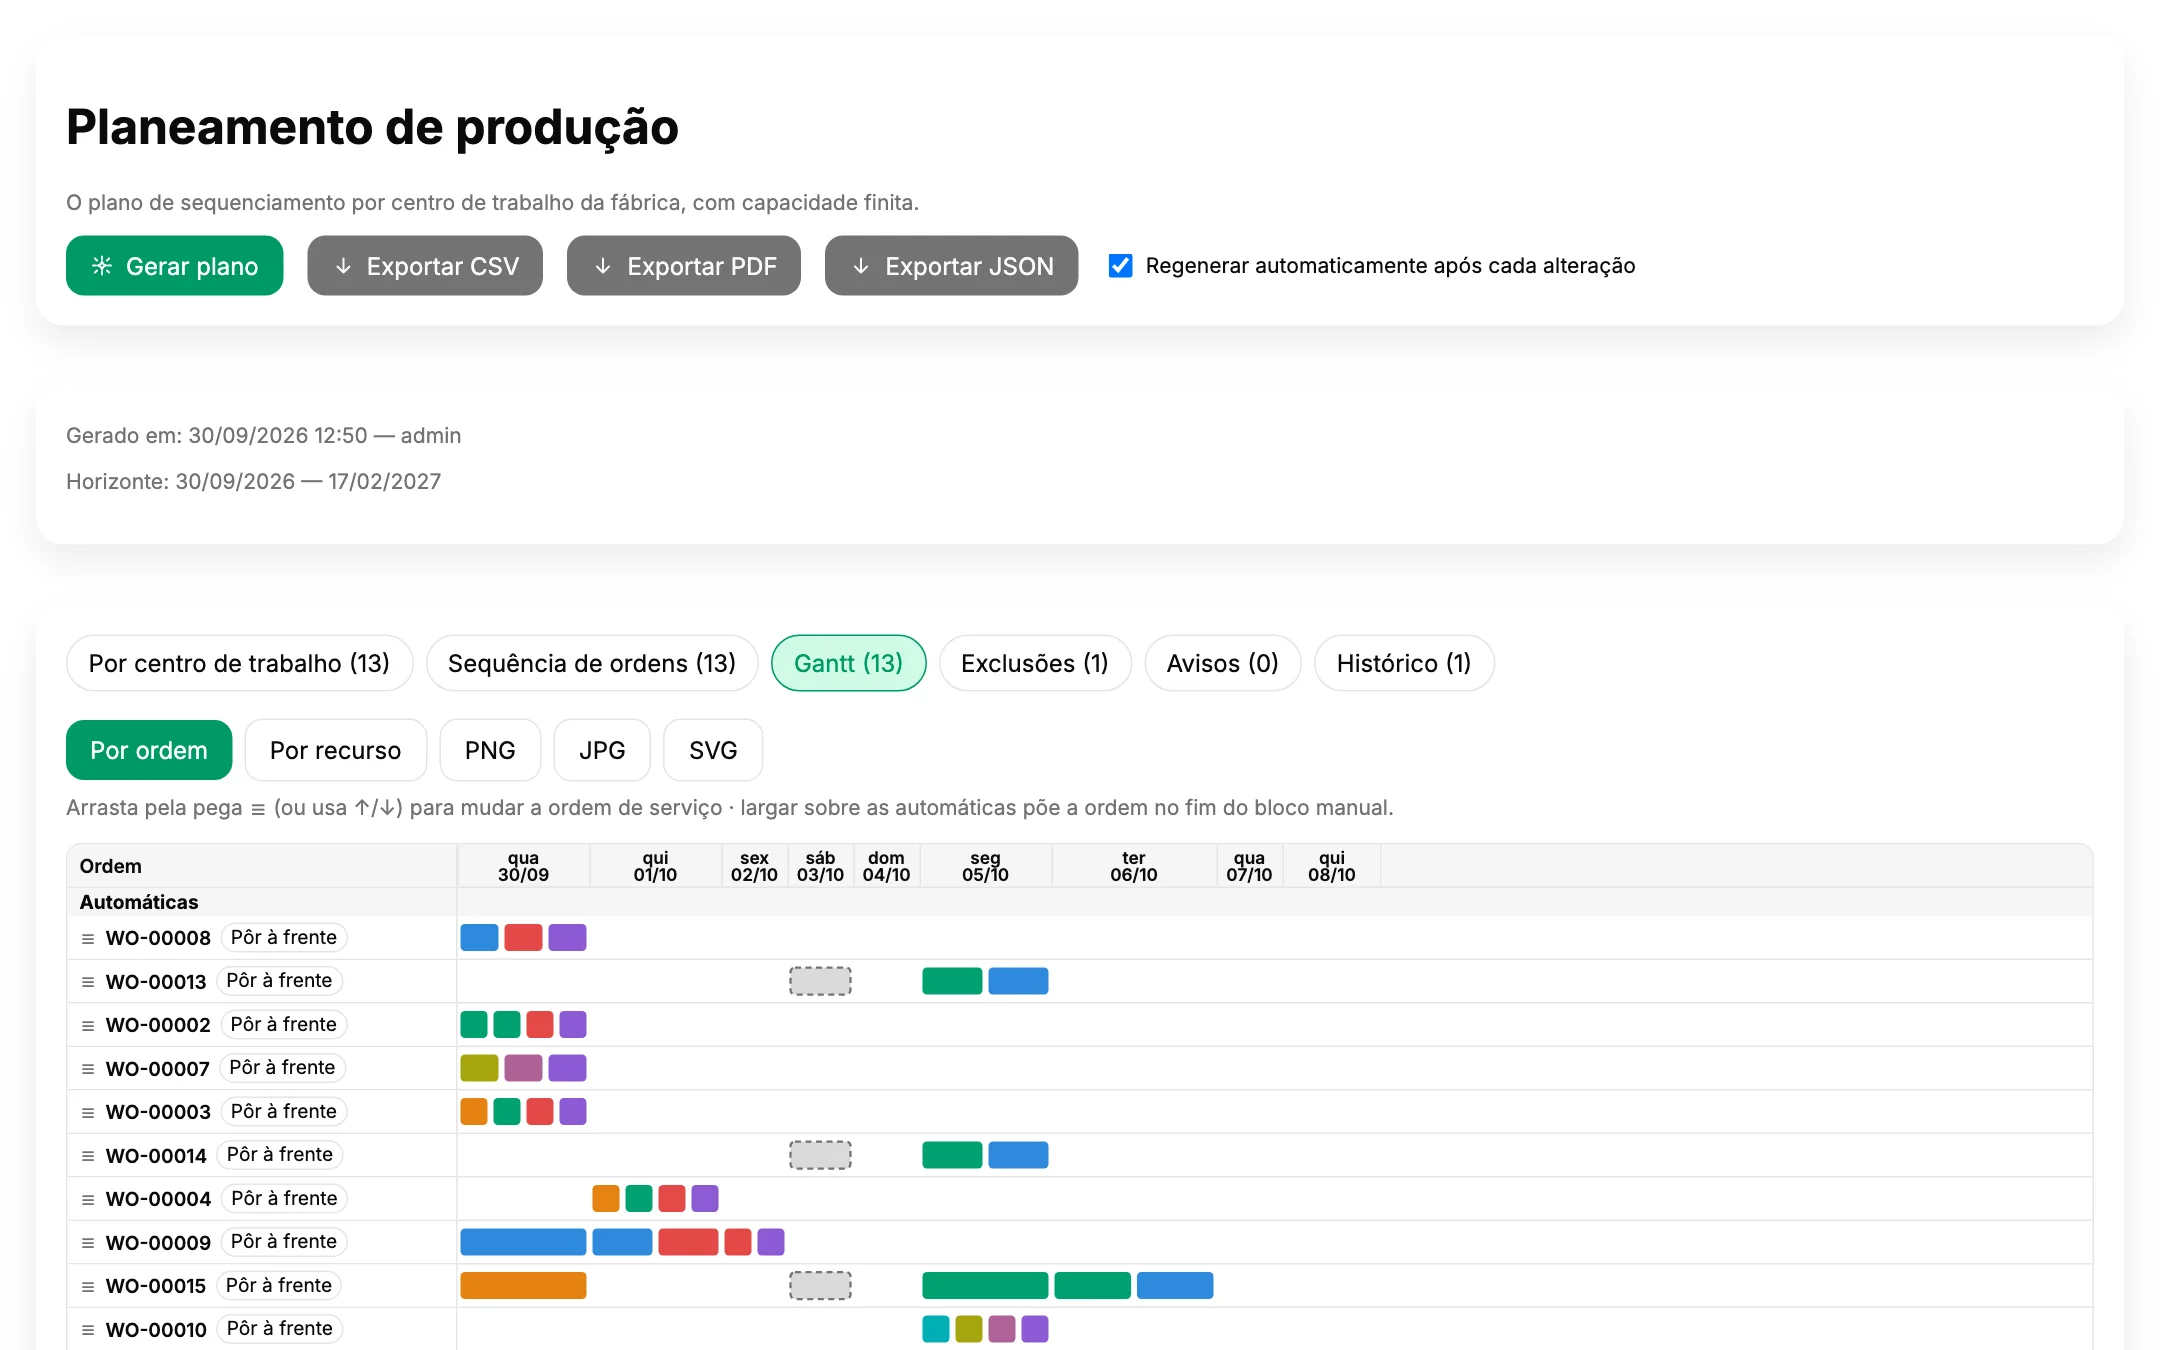
Planificación de la producción
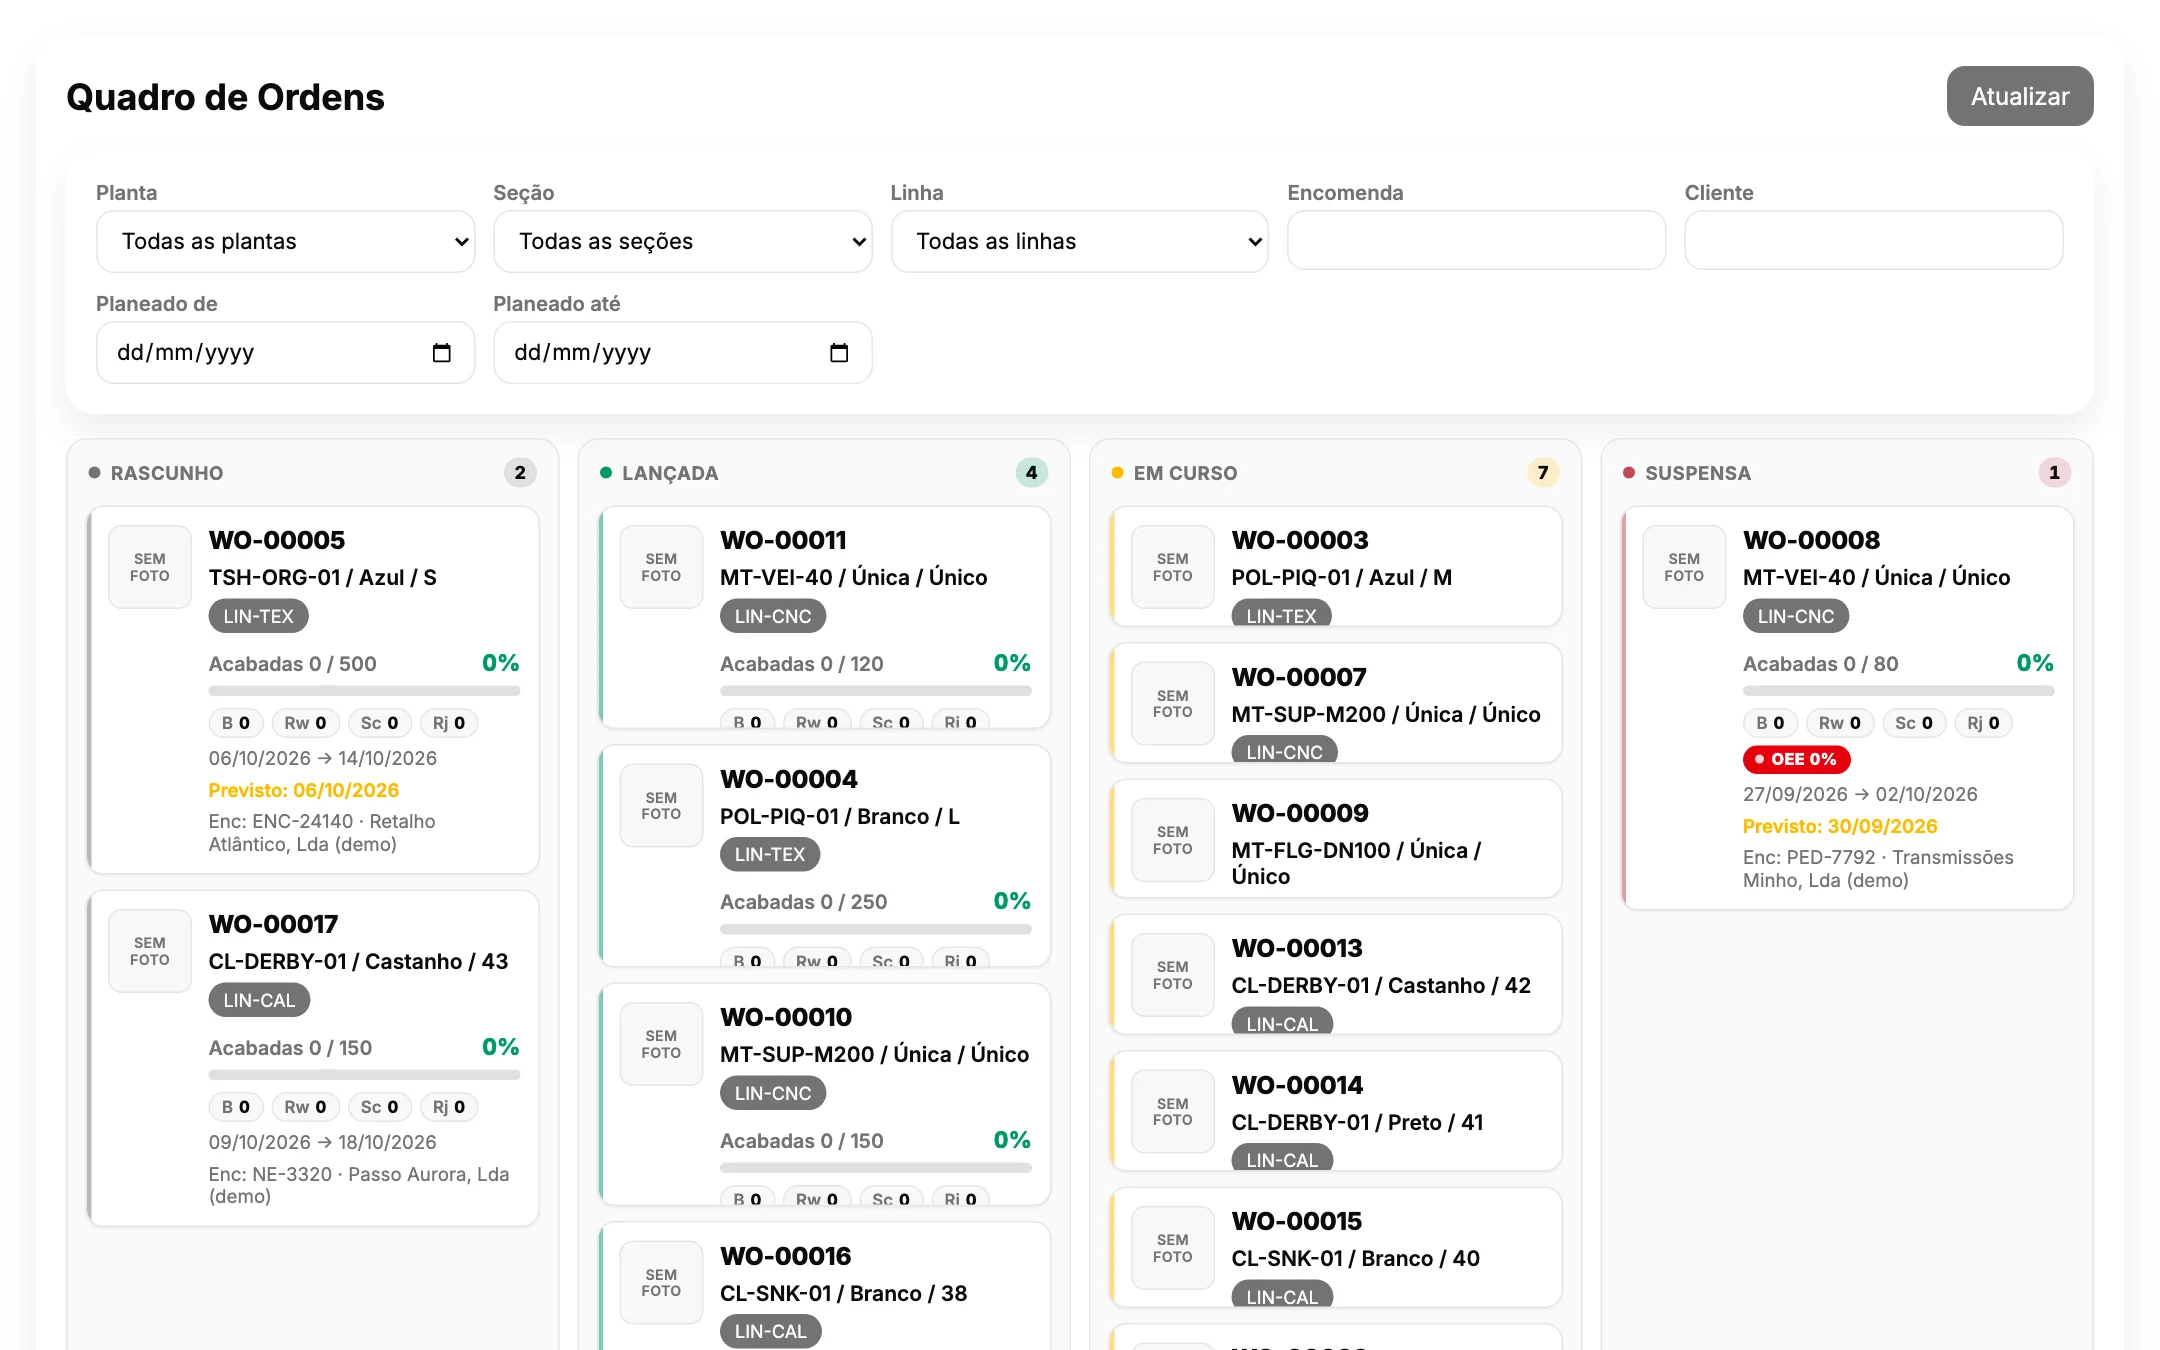
El plan se genera con capacidad finita para cada centro de trabajo y puede regenerarse tras cada cambio. El tablero muestra todas las órdenes por estado.
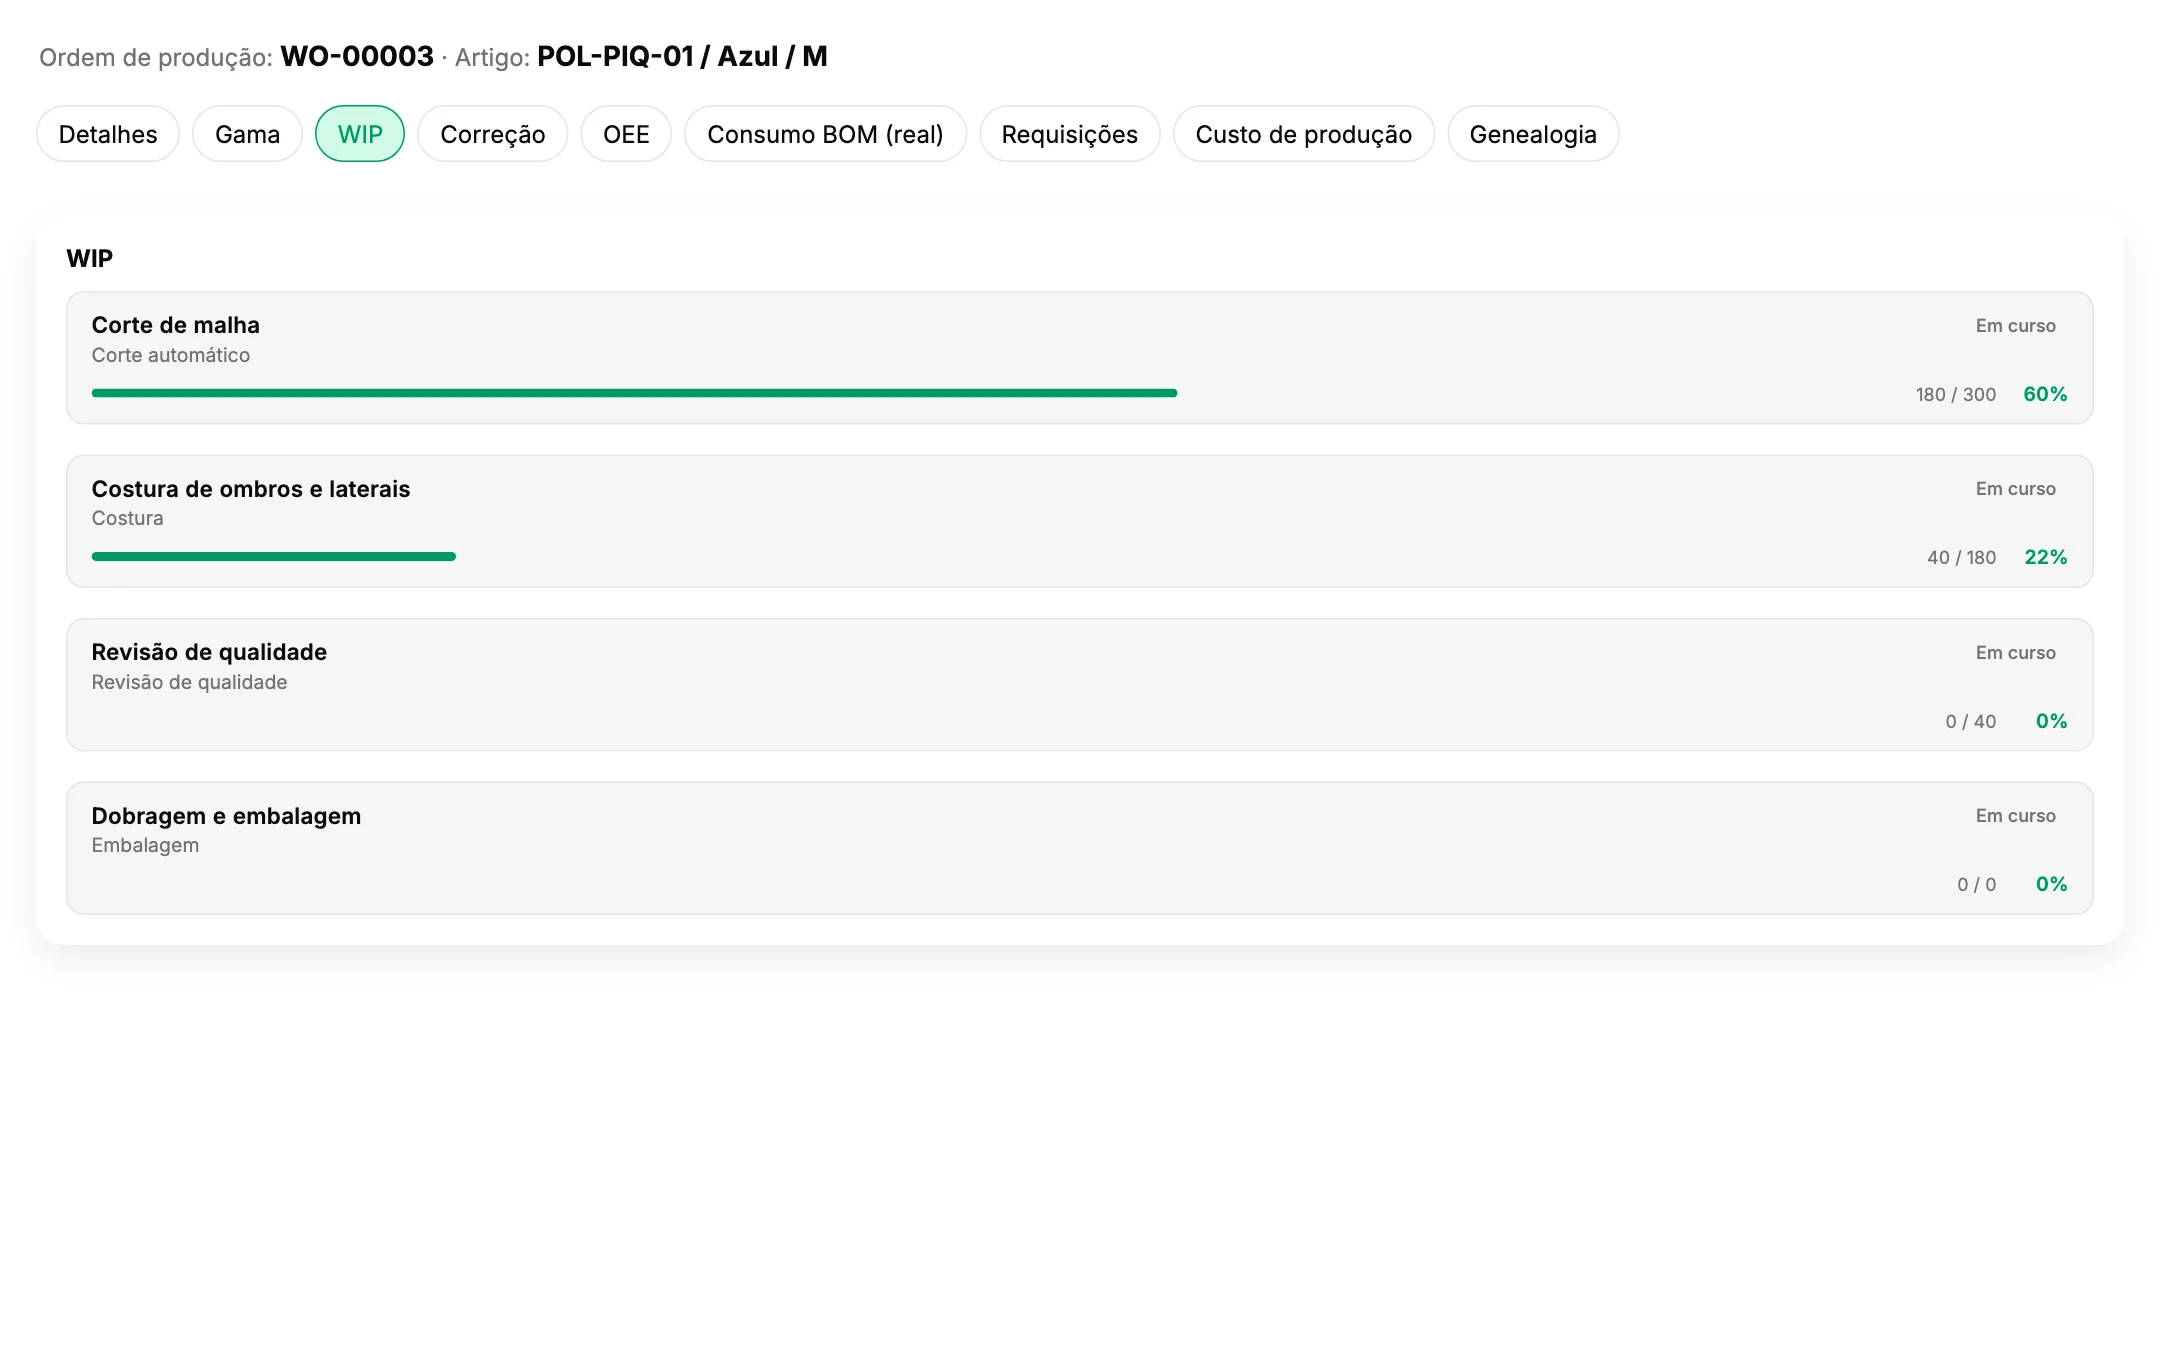
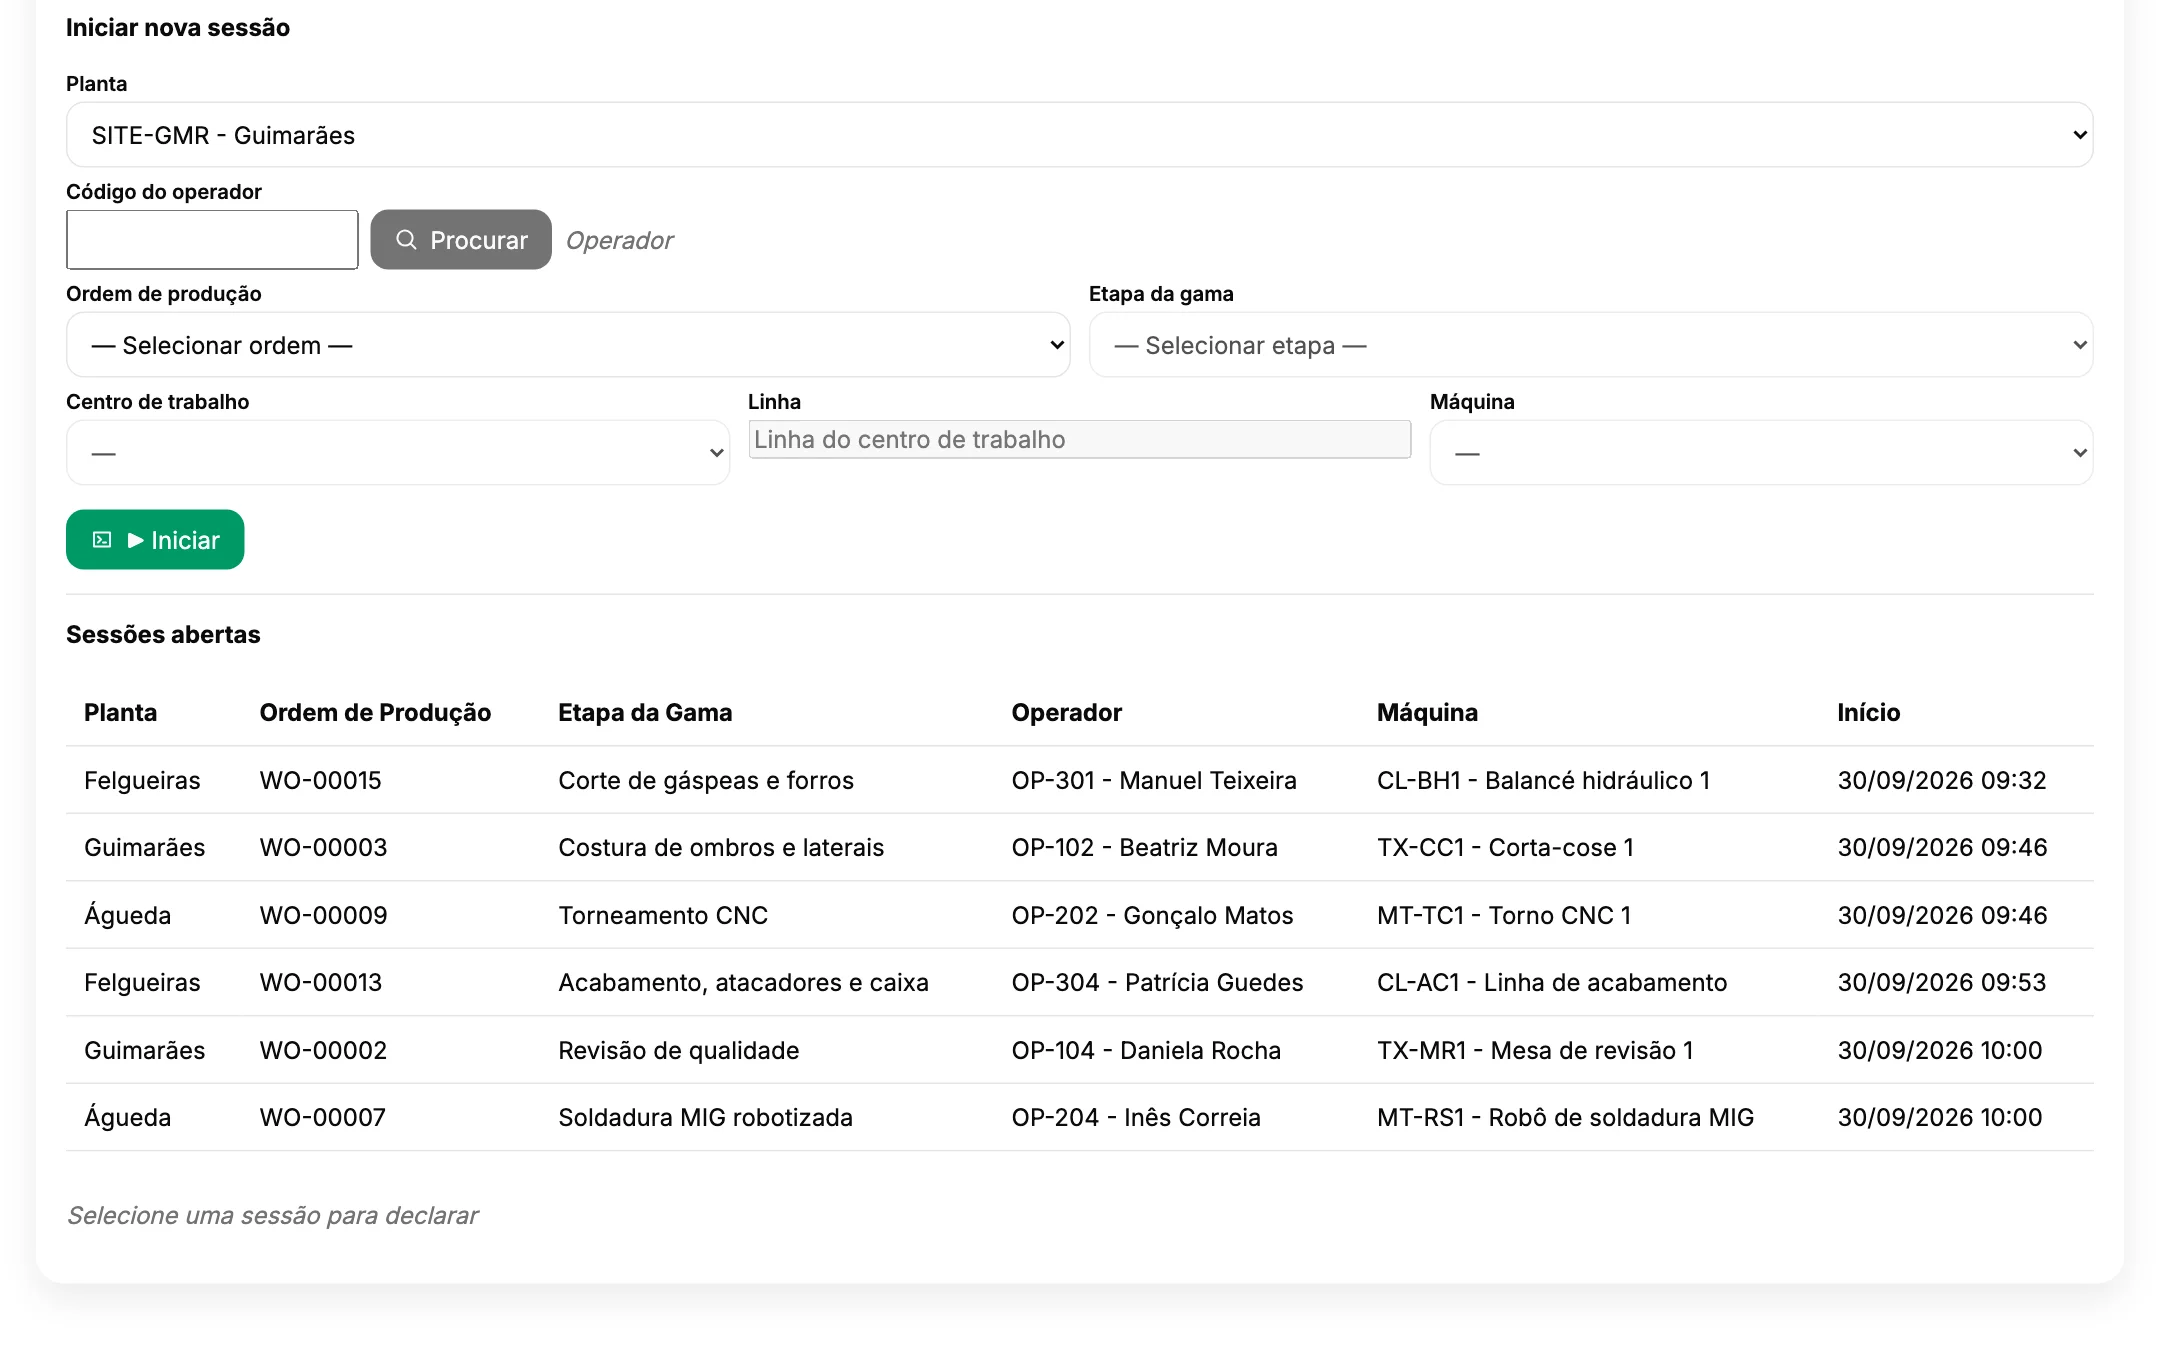
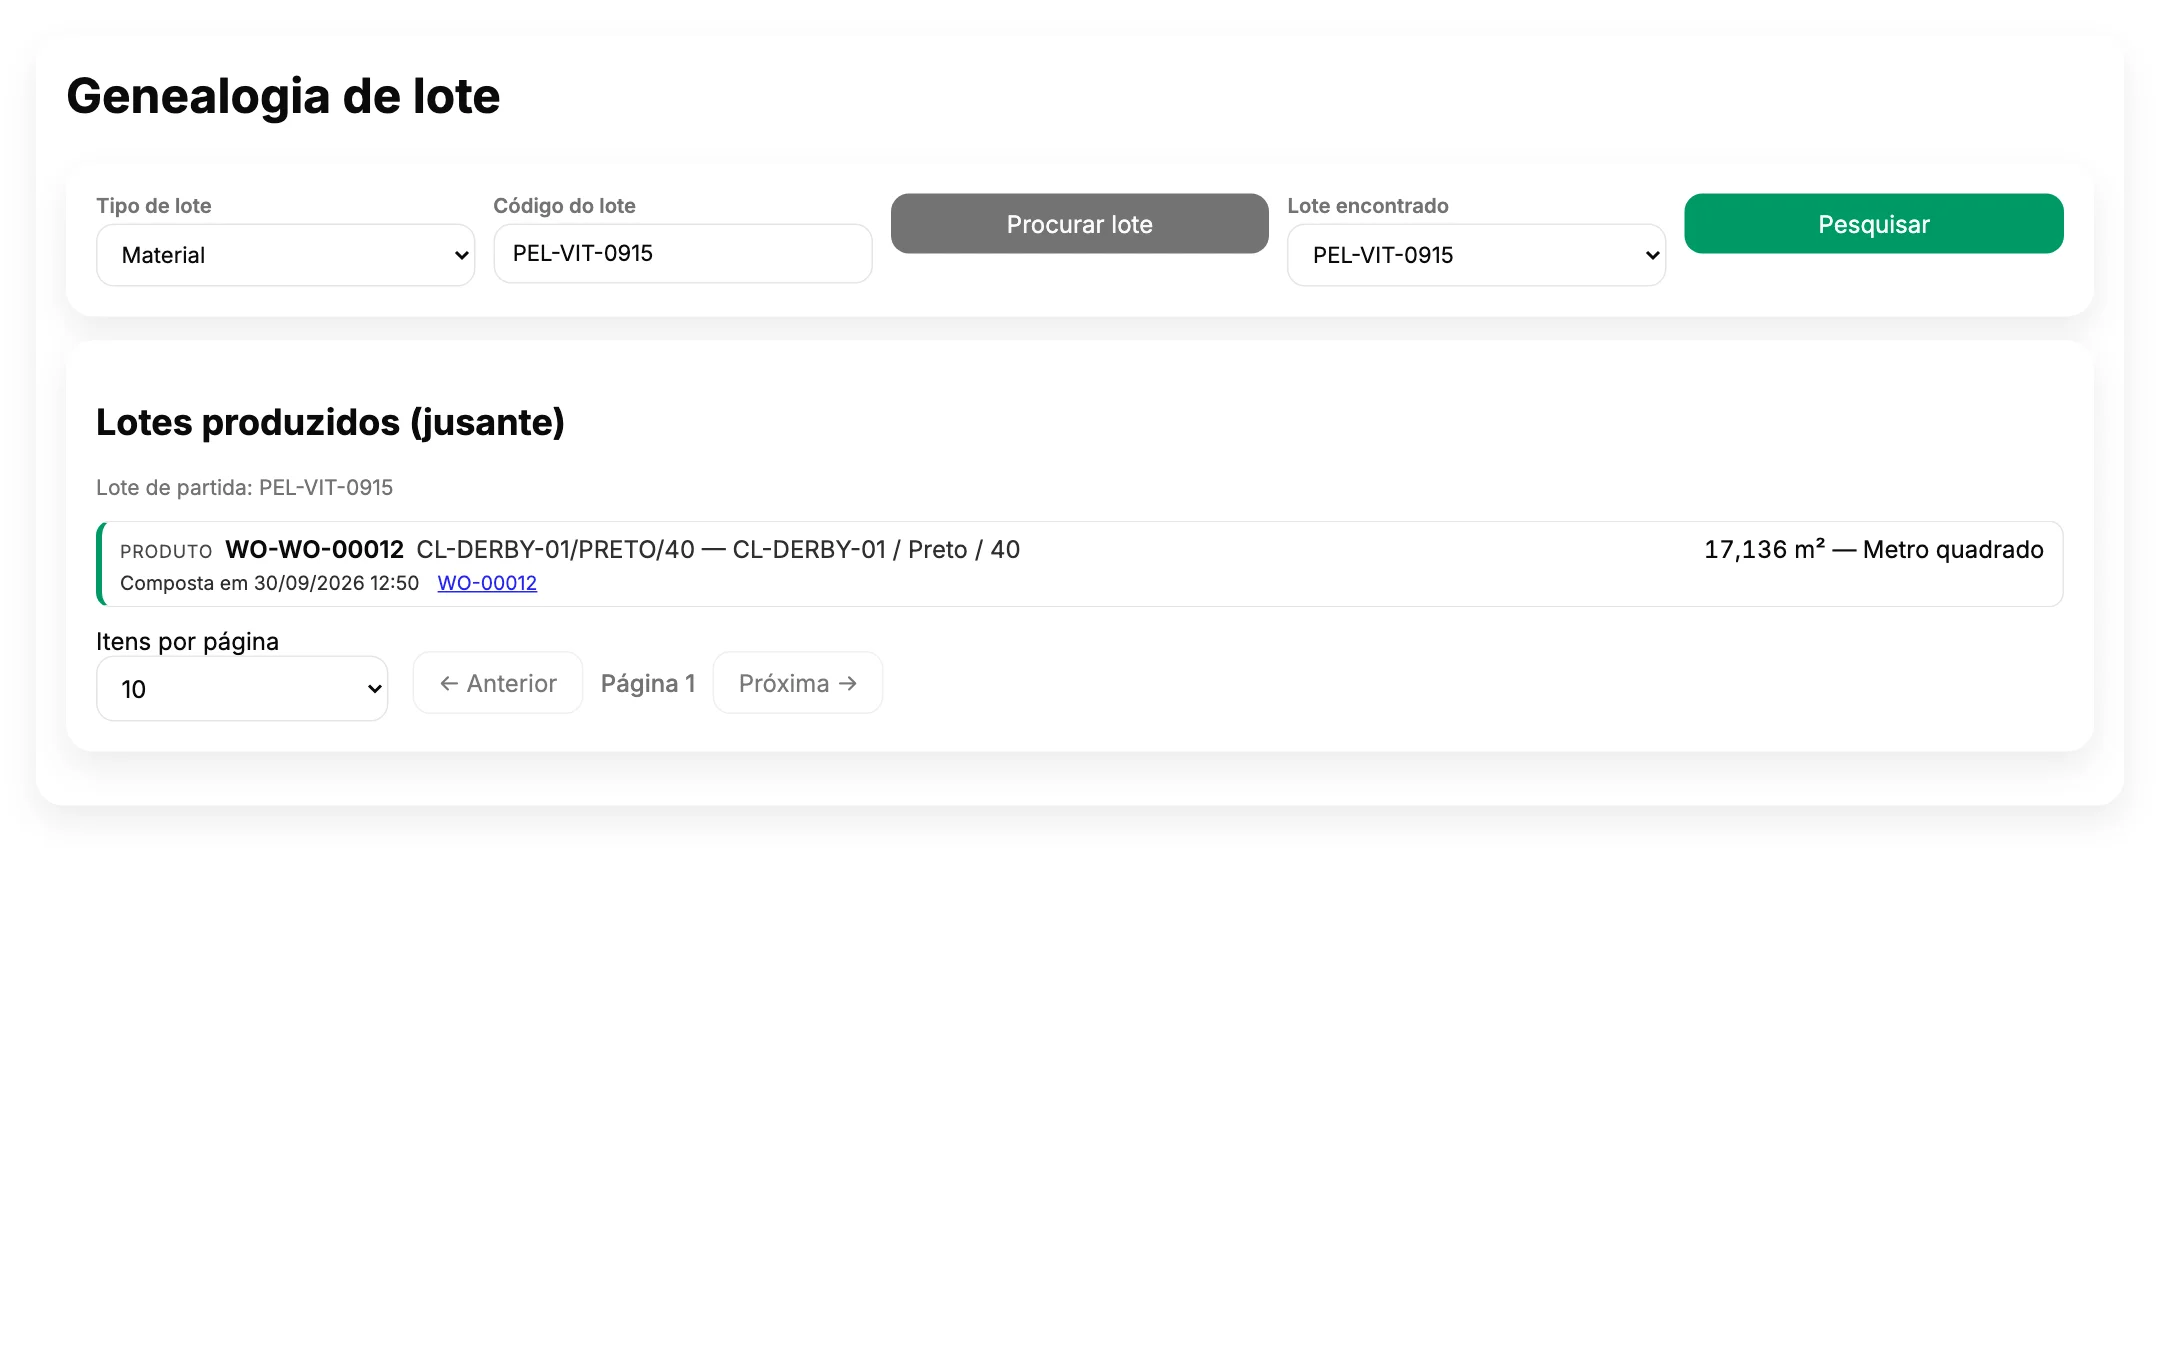
Seguimiento de la producción de cada artículo
Cada orden muestra hasta dónde ha avanzado cada paso de su ruta. Los operarios declaran la producción en su sesión y cada lote puede rastrearse hasta sus materiales.
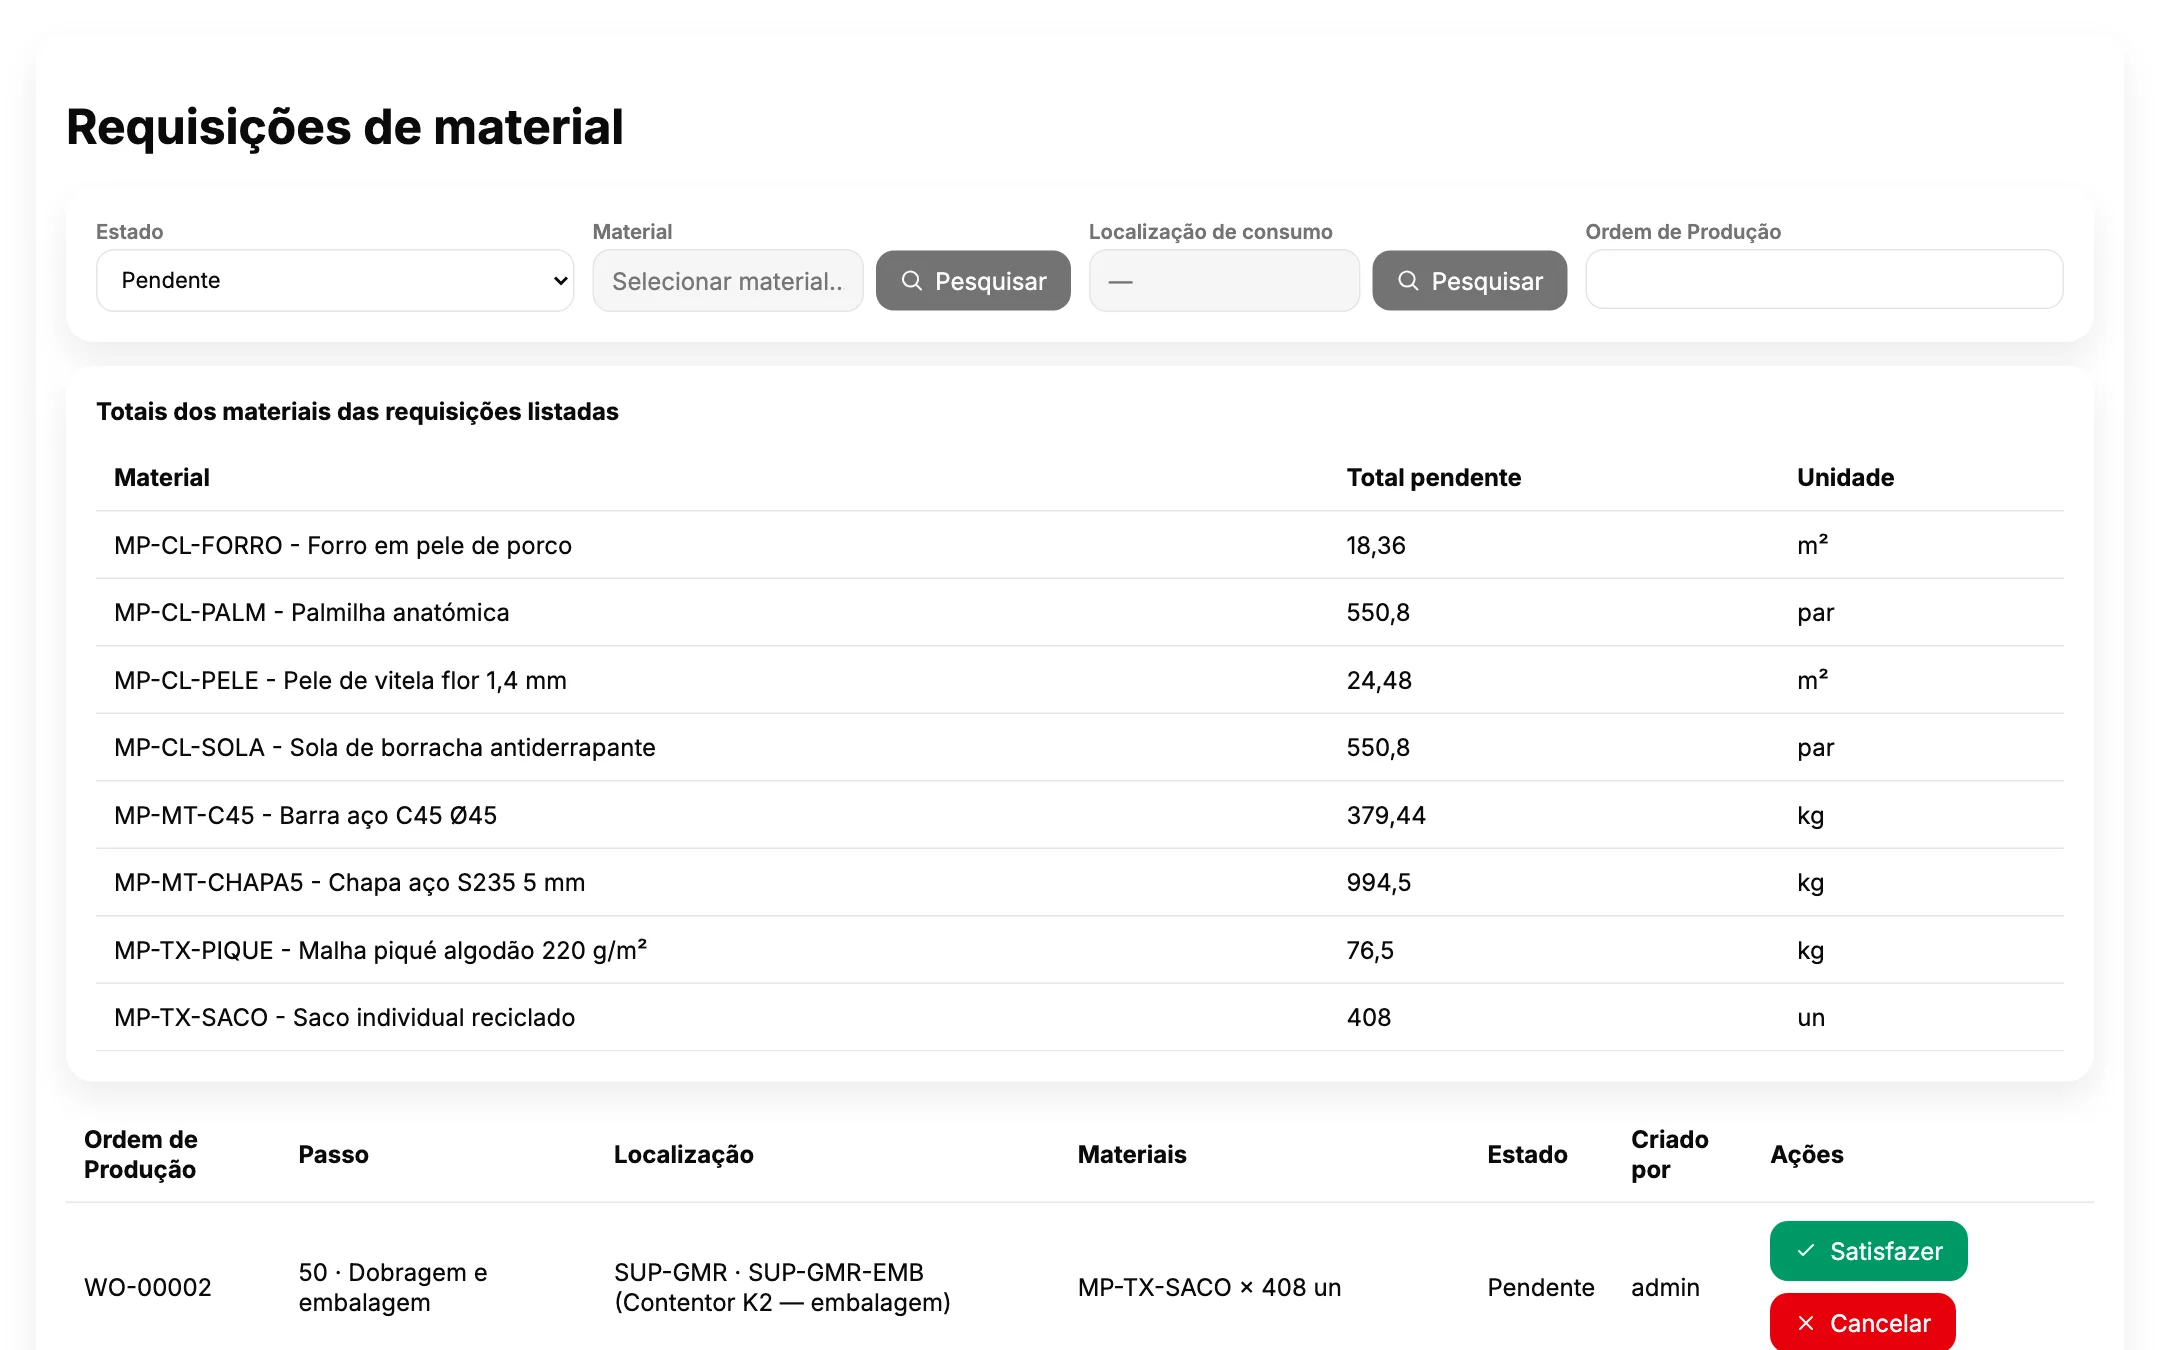
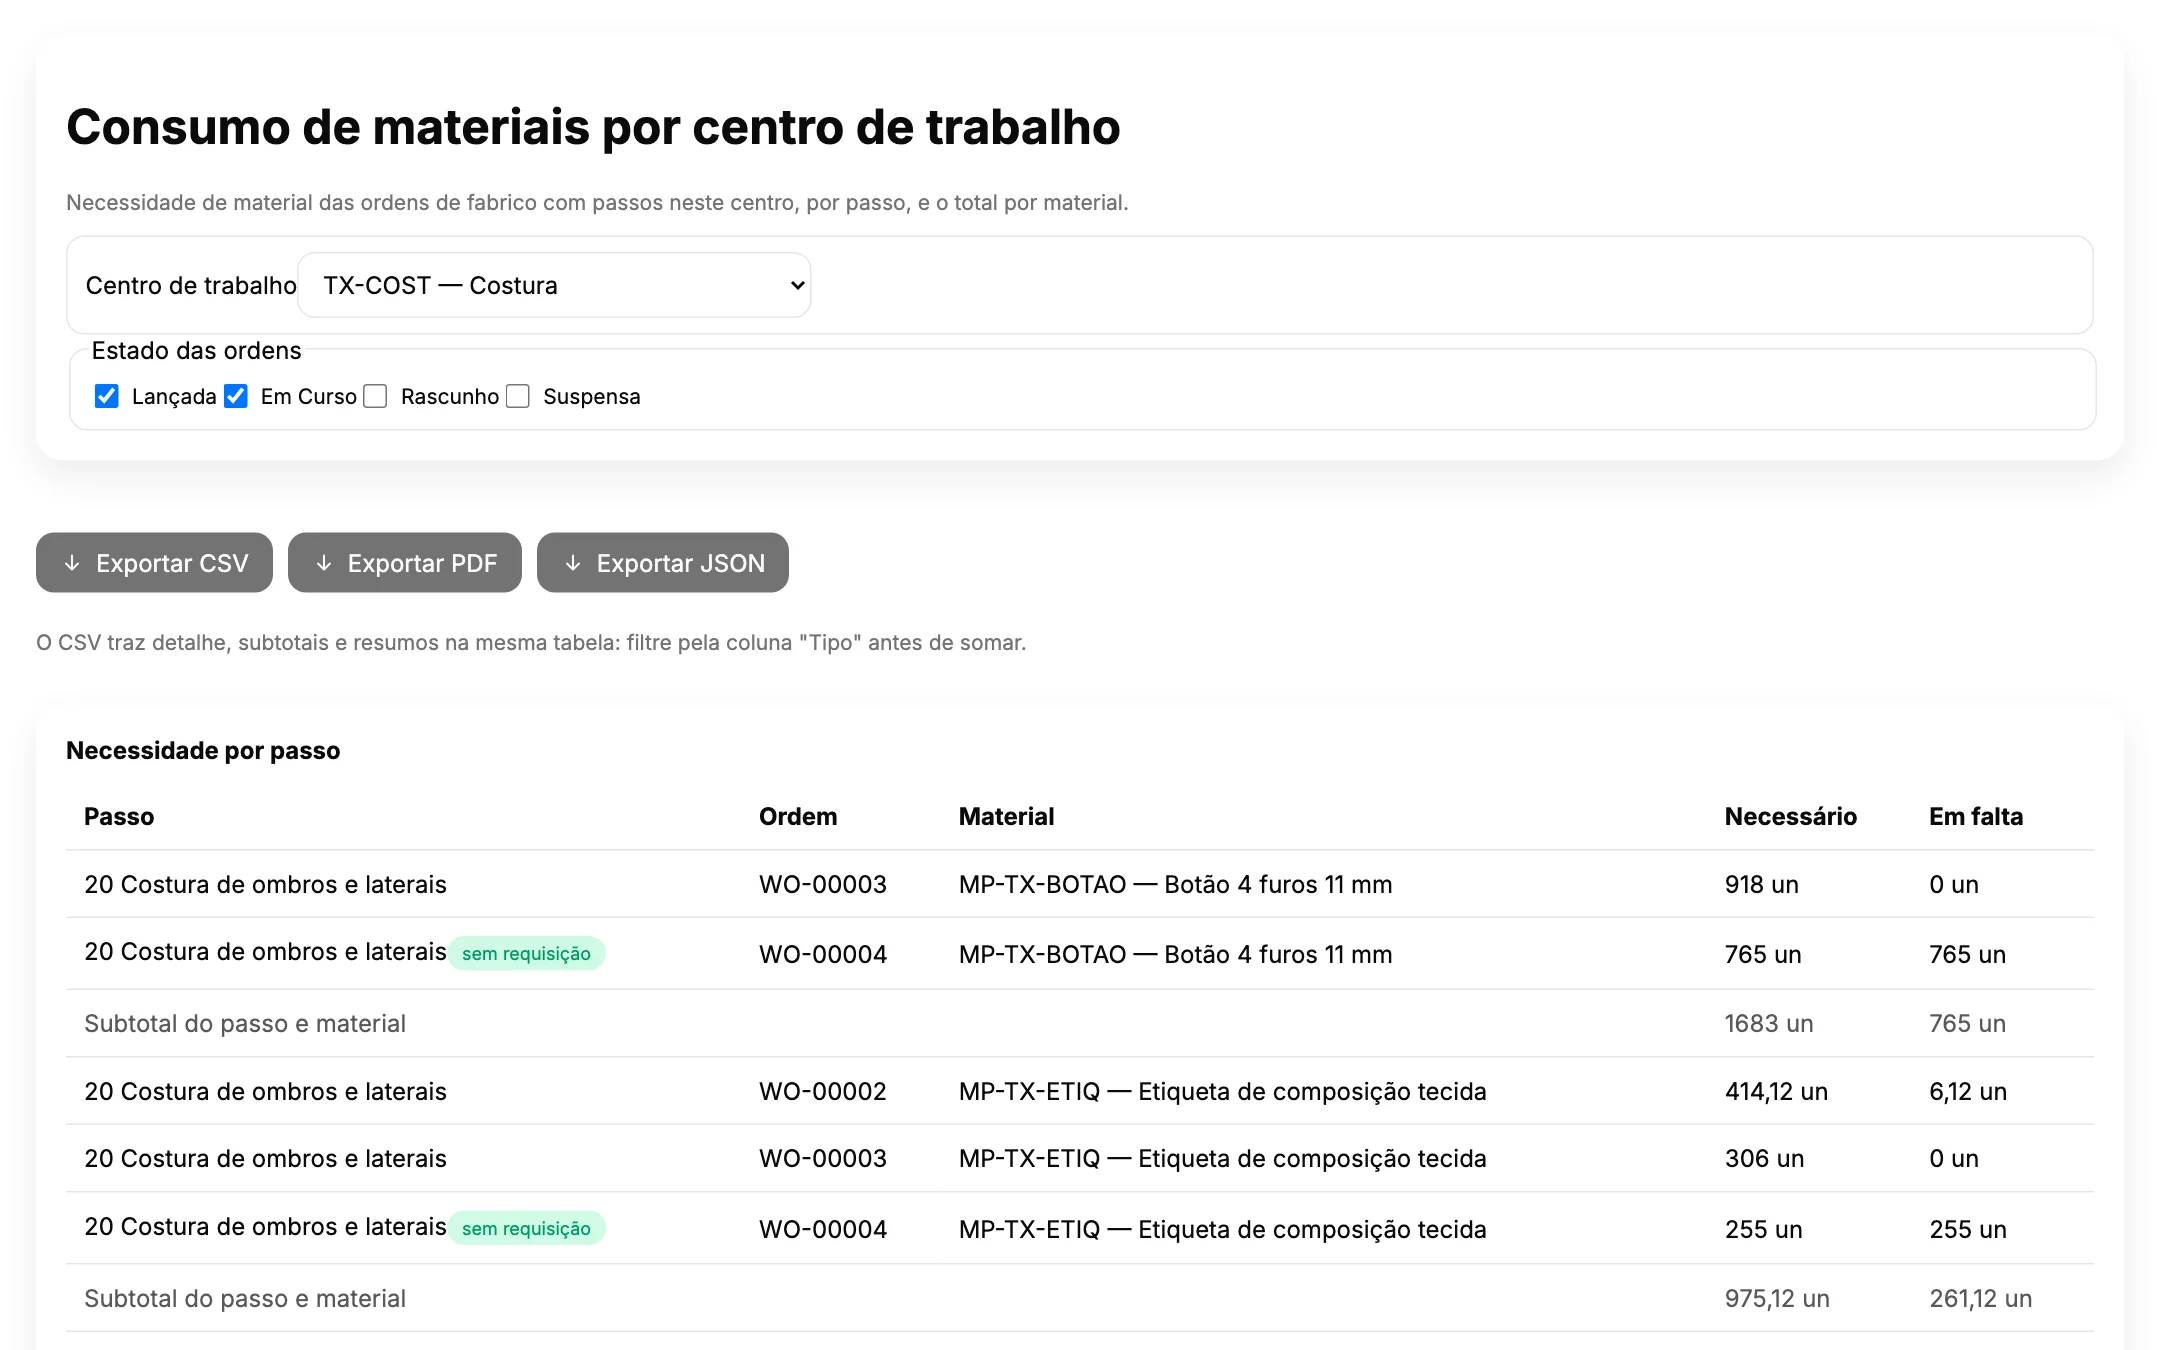
Traslado de materia prima al centro de trabajo
El material se solicita para el paso que lo va a consumir y se entrega en la ubicación junto a la línea. Cada centro de trabajo ve lo que necesitan sus órdenes y lo que aún falta.
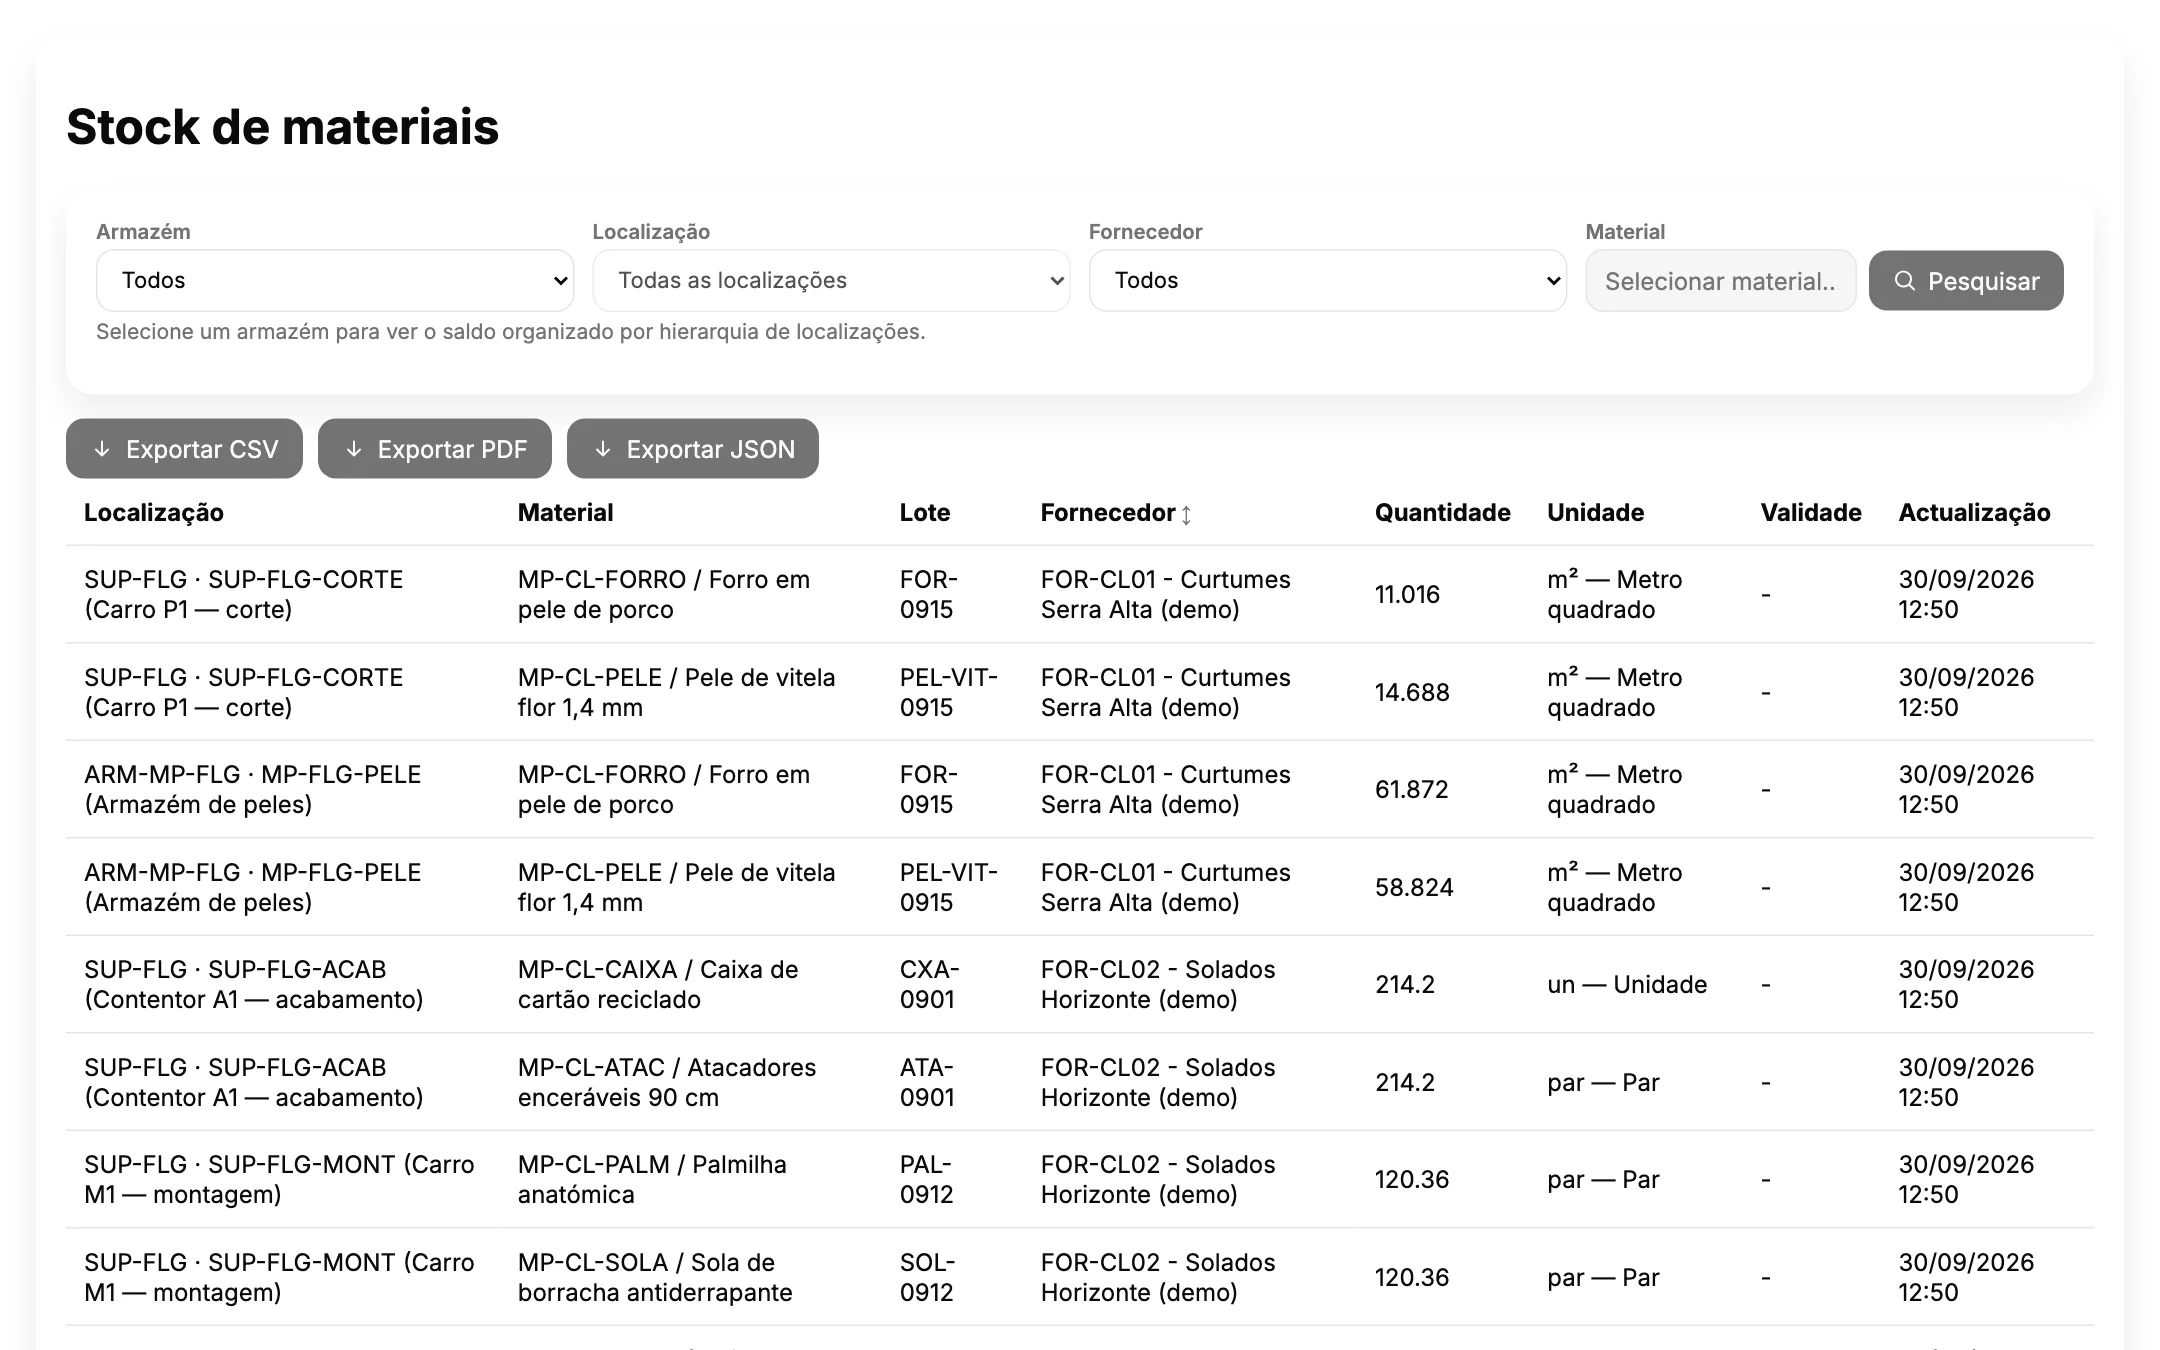
Control de materia prima
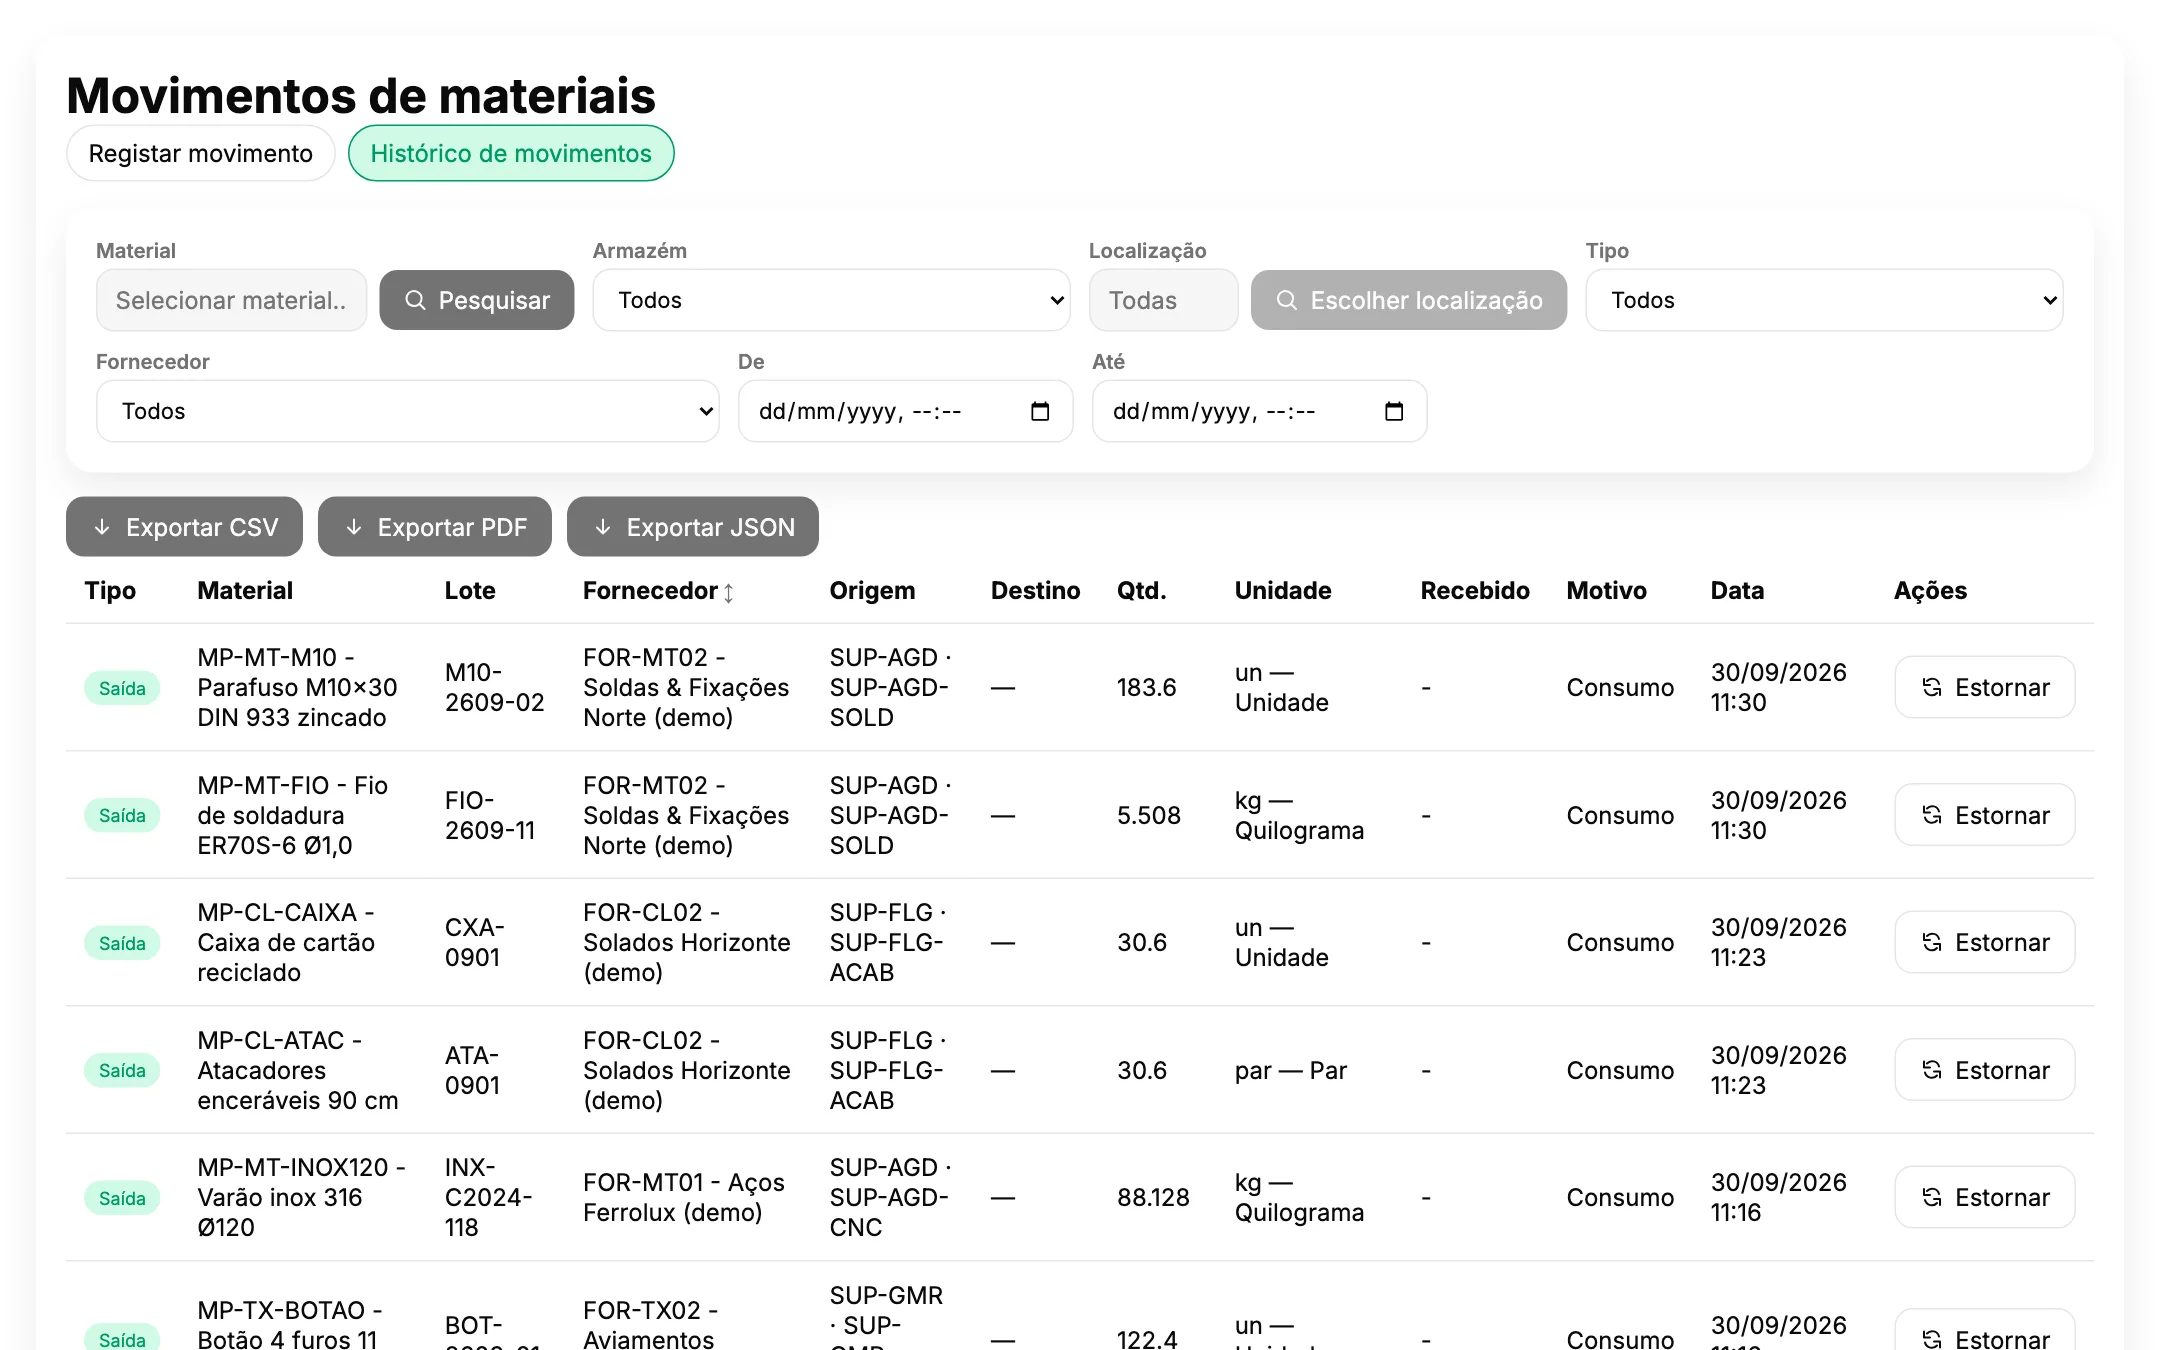
Stock por almacén, ubicación y lote, incluidos los carros y contenedores junto a la línea, con cada recepción, traslado y consumo registrados.
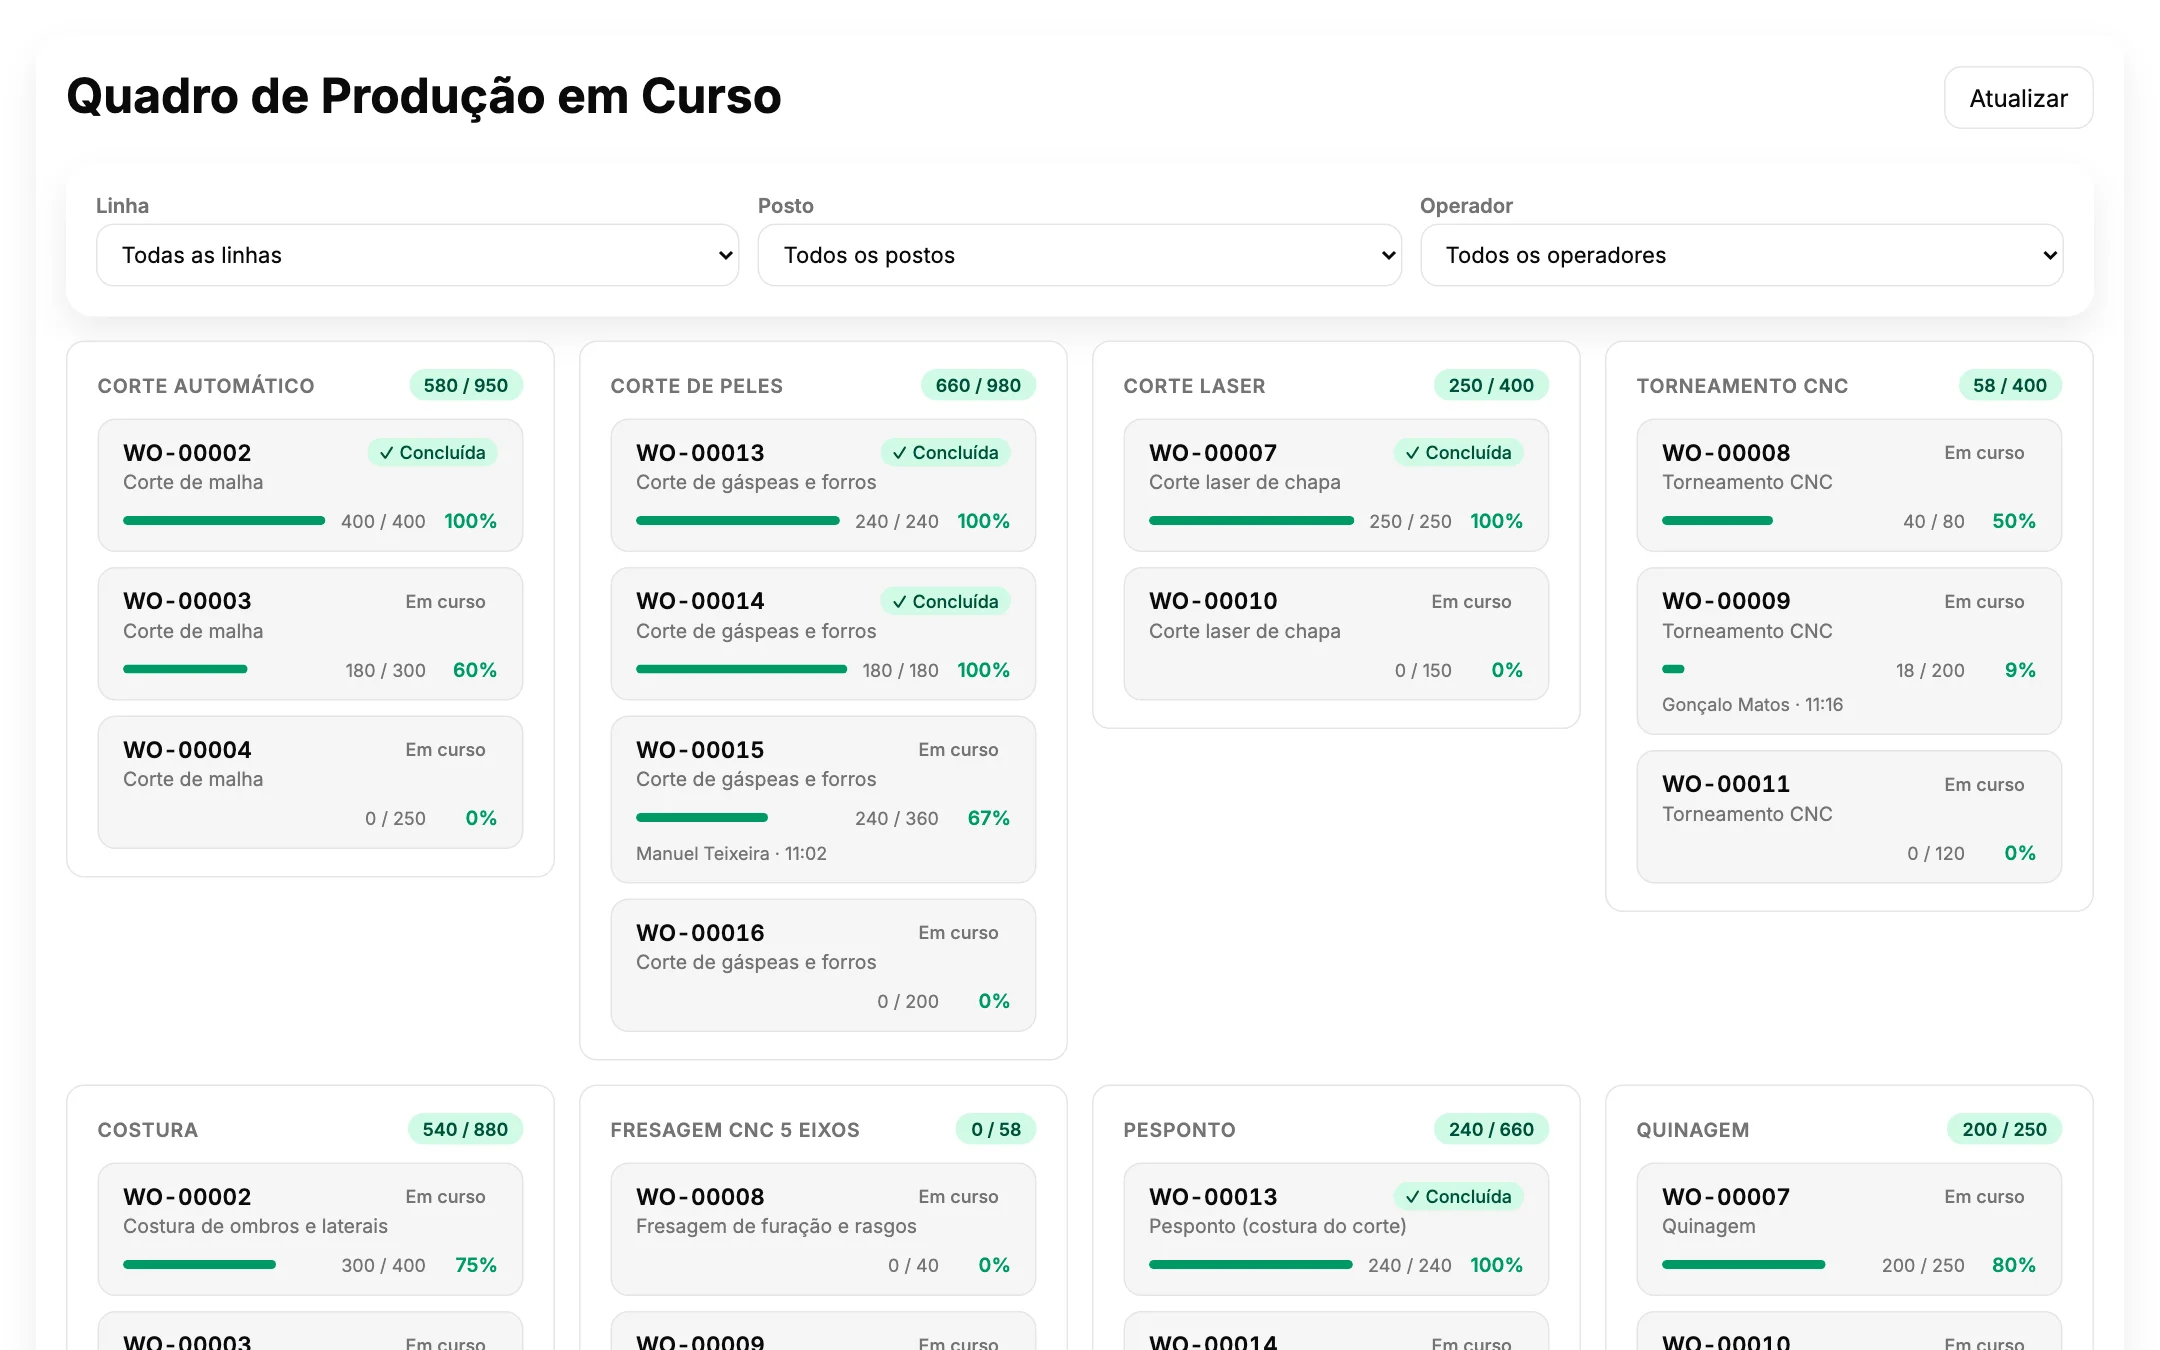
Seguimiento de la producción en tiempo real
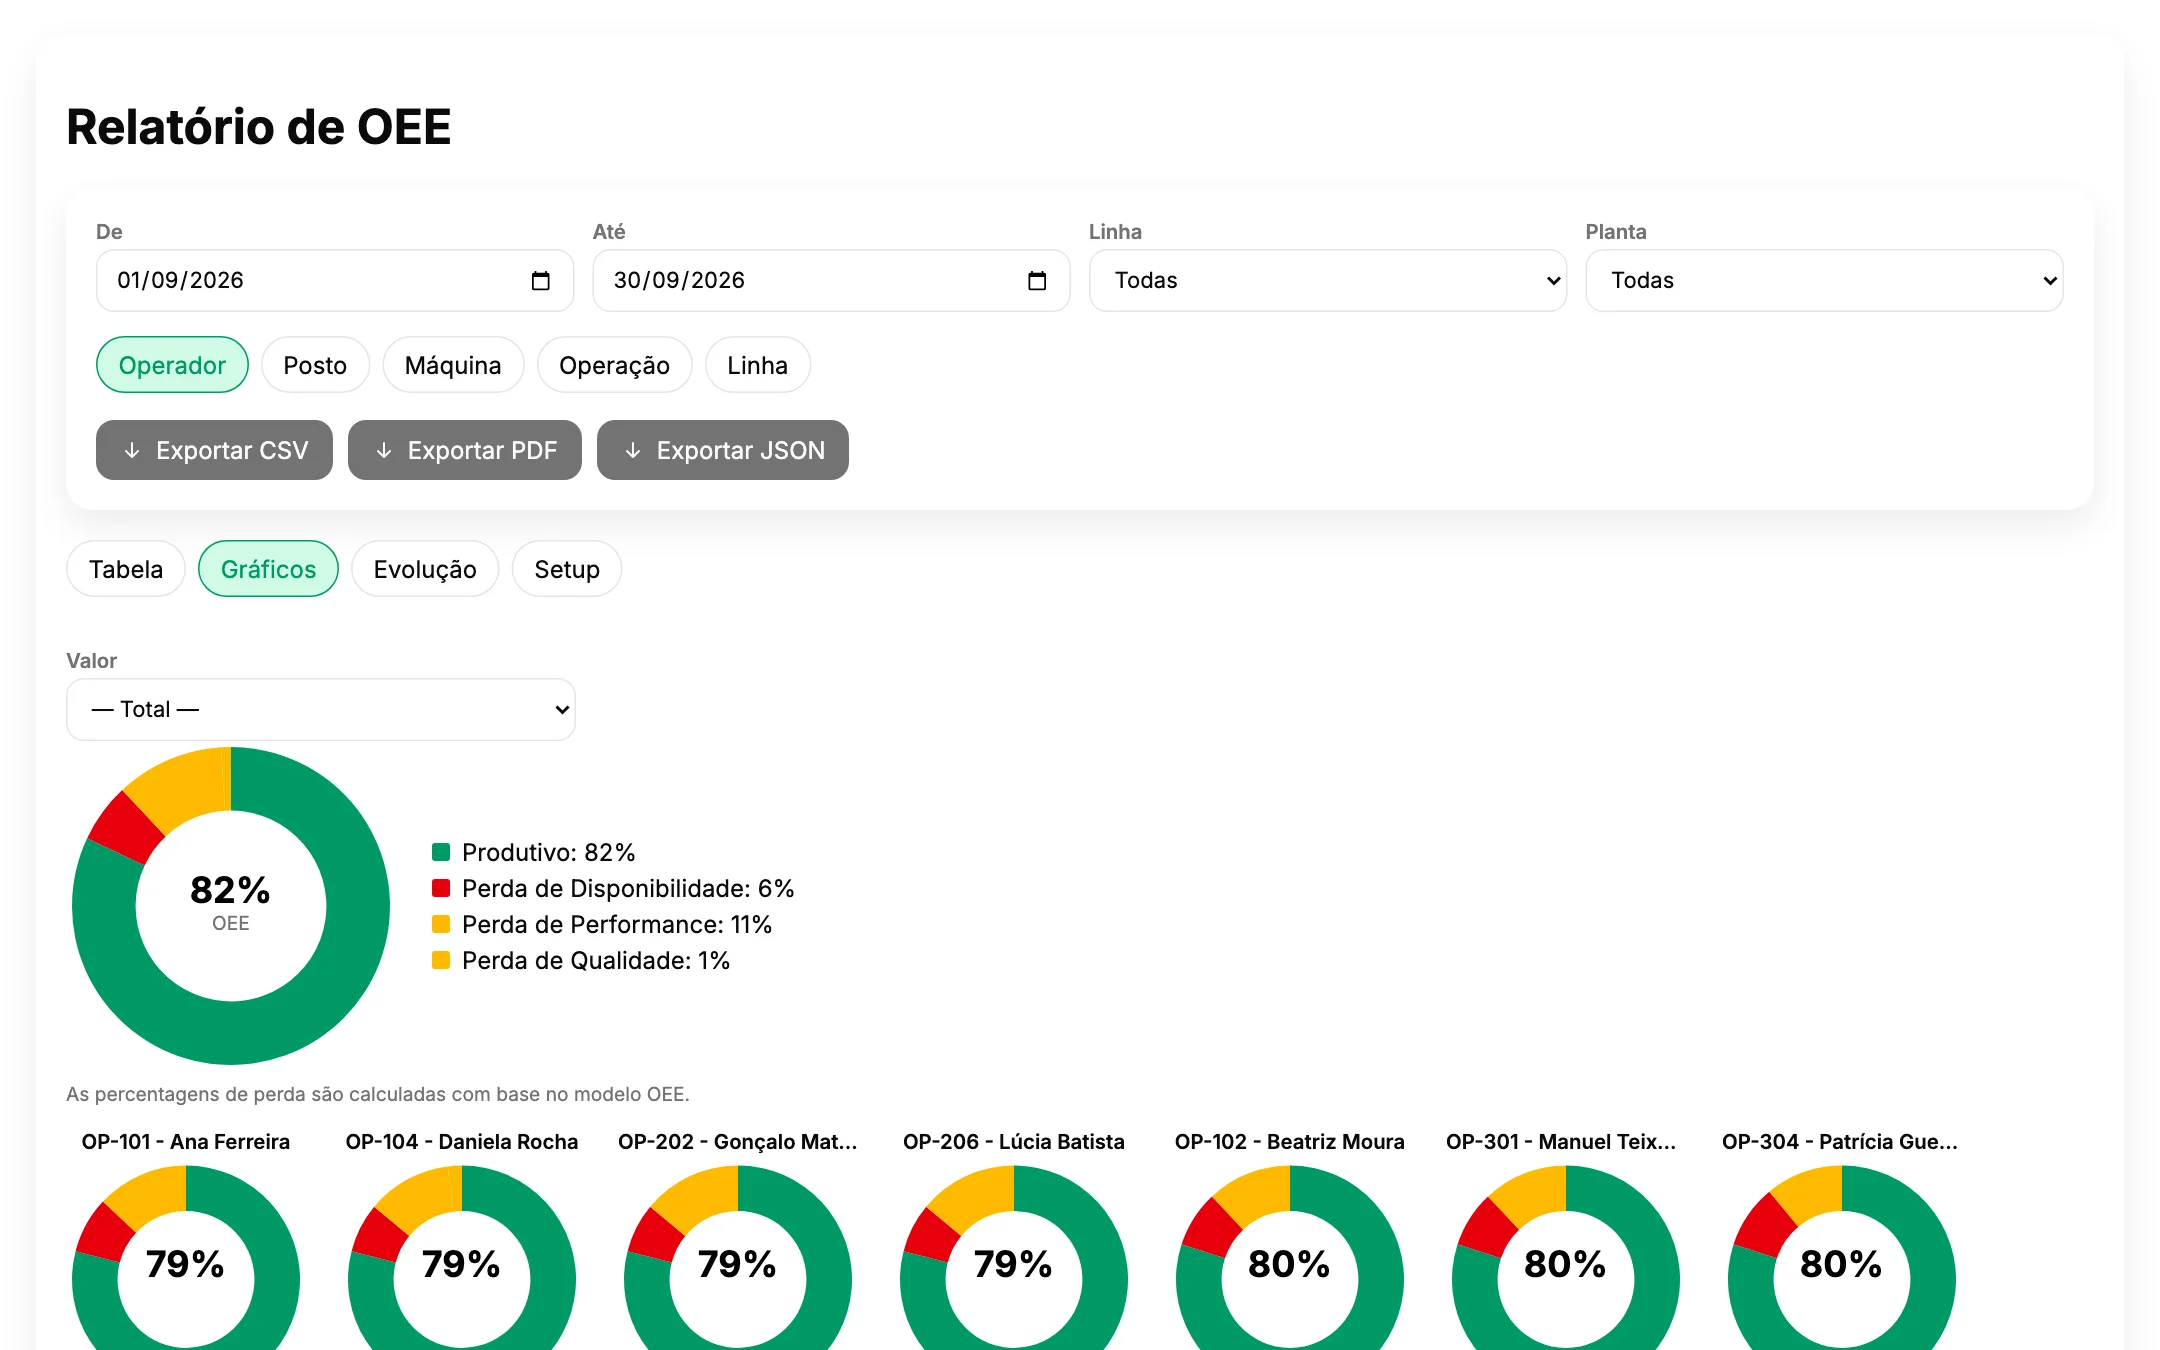
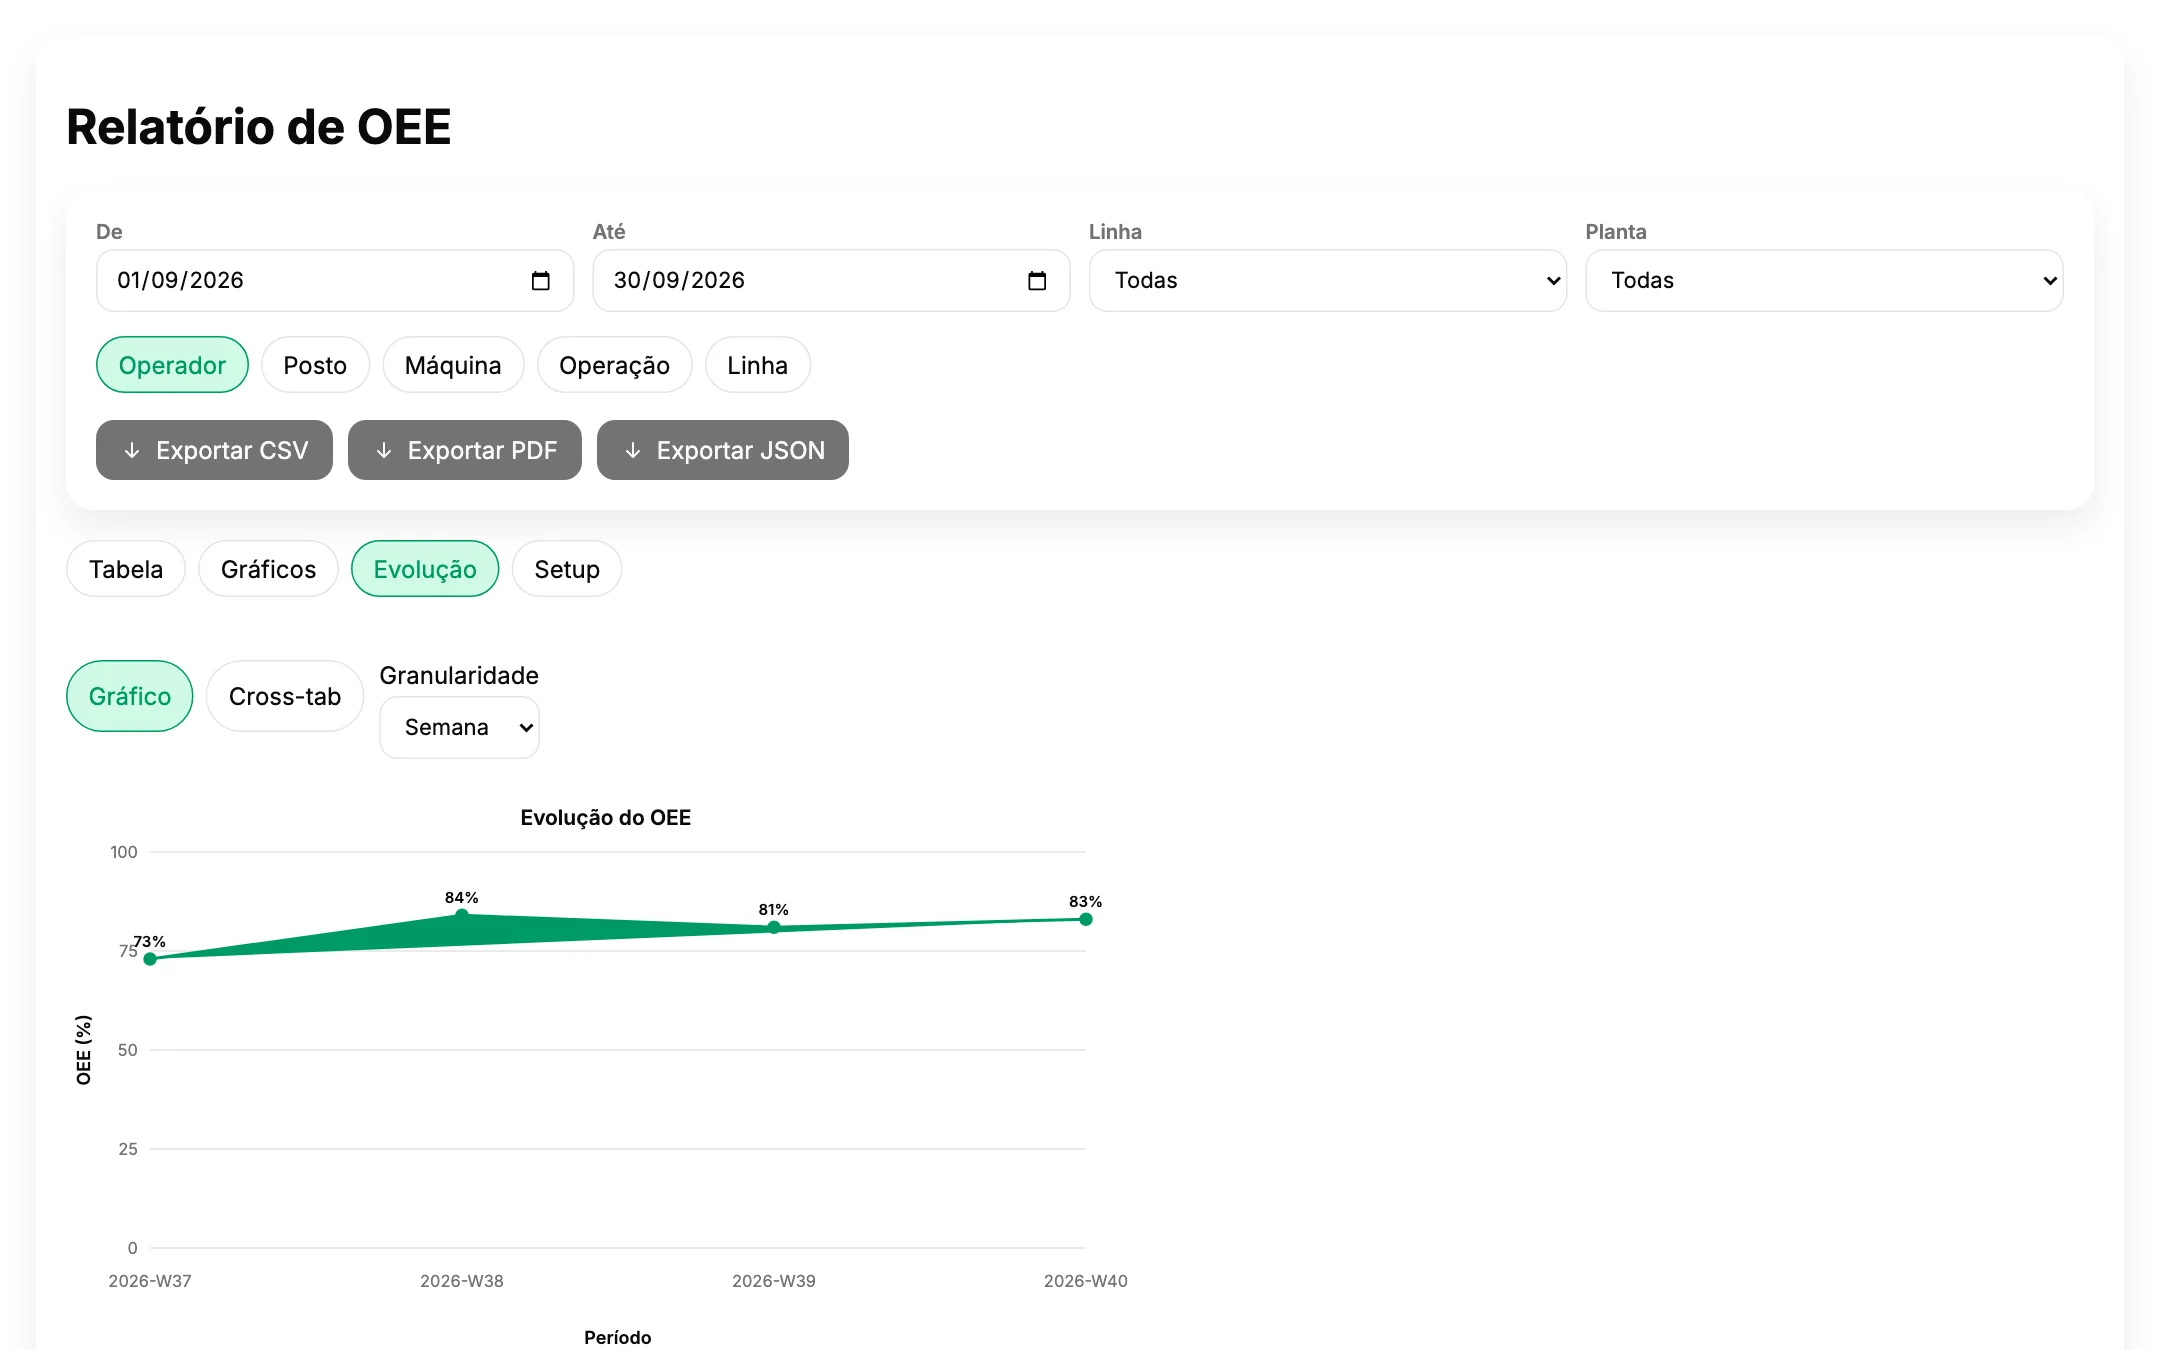
Lo que cada centro de trabajo está produciendo ahora mismo, y el OEE calculado a partir de los eventos registrados: por operario, puesto, máquina, operación o línea.
Cómo funciona
Primero entendemos su planta. Después adaptamos la solución.
El software es la prueba, no el punto de partida. Todos los proyectos siguen los mismos tres pasos, y el primero ocurre donde ocurre el trabajo.
Levantamiento de requisitos en planta
Pasamos tiempo en las líneas y los puestos: cómo llegan las órdenes, qué se registra hoy y dónde, dónde se pierde la información. Recibe un resumen por escrito de lo que encontramos, decida lo que decida después.
Adaptación a su proceso
Configuramos la solución en torno a su forma de trabajar — rutas, puestos, unidades, las palabras que su equipo ya usa — y la conectamos al ERP que utiliza. Su proceso no se adapta al software.
Arranque, un área primero
Arrancamos en una línea o un área, formamos a quienes lo usarán cada día y estamos cerca en las primeras semanas, cuando los datos muestran hábitos de registro antes que producción.
Sirve a su industria
Basado en ISA-95, por eso encaja en cómo ya trabaja su planta.
ISA-95 es la norma internacional para las operaciones de fabricación. El modelo de fondo es el mismo para cualquier planta que transforma materiales en productos — los ejemplos de abajo lo ilustran, no lo limitan.
Textil y confección
Corte de punto, confección, control de calidad y embalaje, planificados por talla y color, con las fornituras solicitadas a la línea de confección.
Calzado
Corte de cortes, aparado y acabado contados en pares, con cada lote de piel rastreado hasta los pares en los que se usó.
Metal, plástico y otras industrias transformadoras
Torneado y fresado CNC, corte láser y soldadura, secuenciados según las máquinas que marcan el ritmo, con el stock de barra y chapa por lote.
Lo mismo vale para la transformación en general: donde haya órdenes, rutas, centros de trabajo y materiales, el modelo encaja.
Empiece por su proceso, no por el software.
La primera conversación trata de cómo funciona hoy su planta, no es una demostración de producto. Después le decimos con franqueza si este módulo, otro camino o nada en absoluto es la respuesta correcta.