FabVitals Planning
Planifiez sur la capacité réelle. Suivez chaque ordre au moment où il avance.
Planification AI-driven par centre de travail, production déclarée au poste et matière qui arrive à la ligne avant que la ligne en ait besoin — un seul système, du plan au lot fini.
Aujourd'hui
Le plan est un tableur périmé dès le milieu de la matinée, l'avancement arrive sur papier le lendemain et personne ne sait si la matière du prochain ordre est déjà à la ligne.
Ensuite
Chaque ordre montre son étape, sa quantité et son retard réels au moment même, la matière part vers le centre de travail sur demande et le planificateur réordonne à partir des faits.
Ce qui change
Trois choses qui changent dans l'atelier.
Un plan que l'atelier peut suivre
Séquencé à capacité finie par centre de travail, régénéré dès qu'un ordre change et ajusté à la main là où le planificateur en sait plus.
Avancement saisi à la source
Chaque poste ouvre une session pour son ordre et son étape et déclare ce qu'il a produit : l'état de chaque ordre est à jour sans que personne ait à le ressaisir plus tard.
La matière sous contrôle
Demandes vers le centre de travail, stock par emplacement et par lot, chaque mouvement enregistré — la ligne ne s'arrête pas pour une matière dont personne ne savait qu'elle manquait.
Le produit en action
Du plan au lot fini.
De vrais écrans de FabVitals, dans l'ordre où l'information circule dans l'usine.
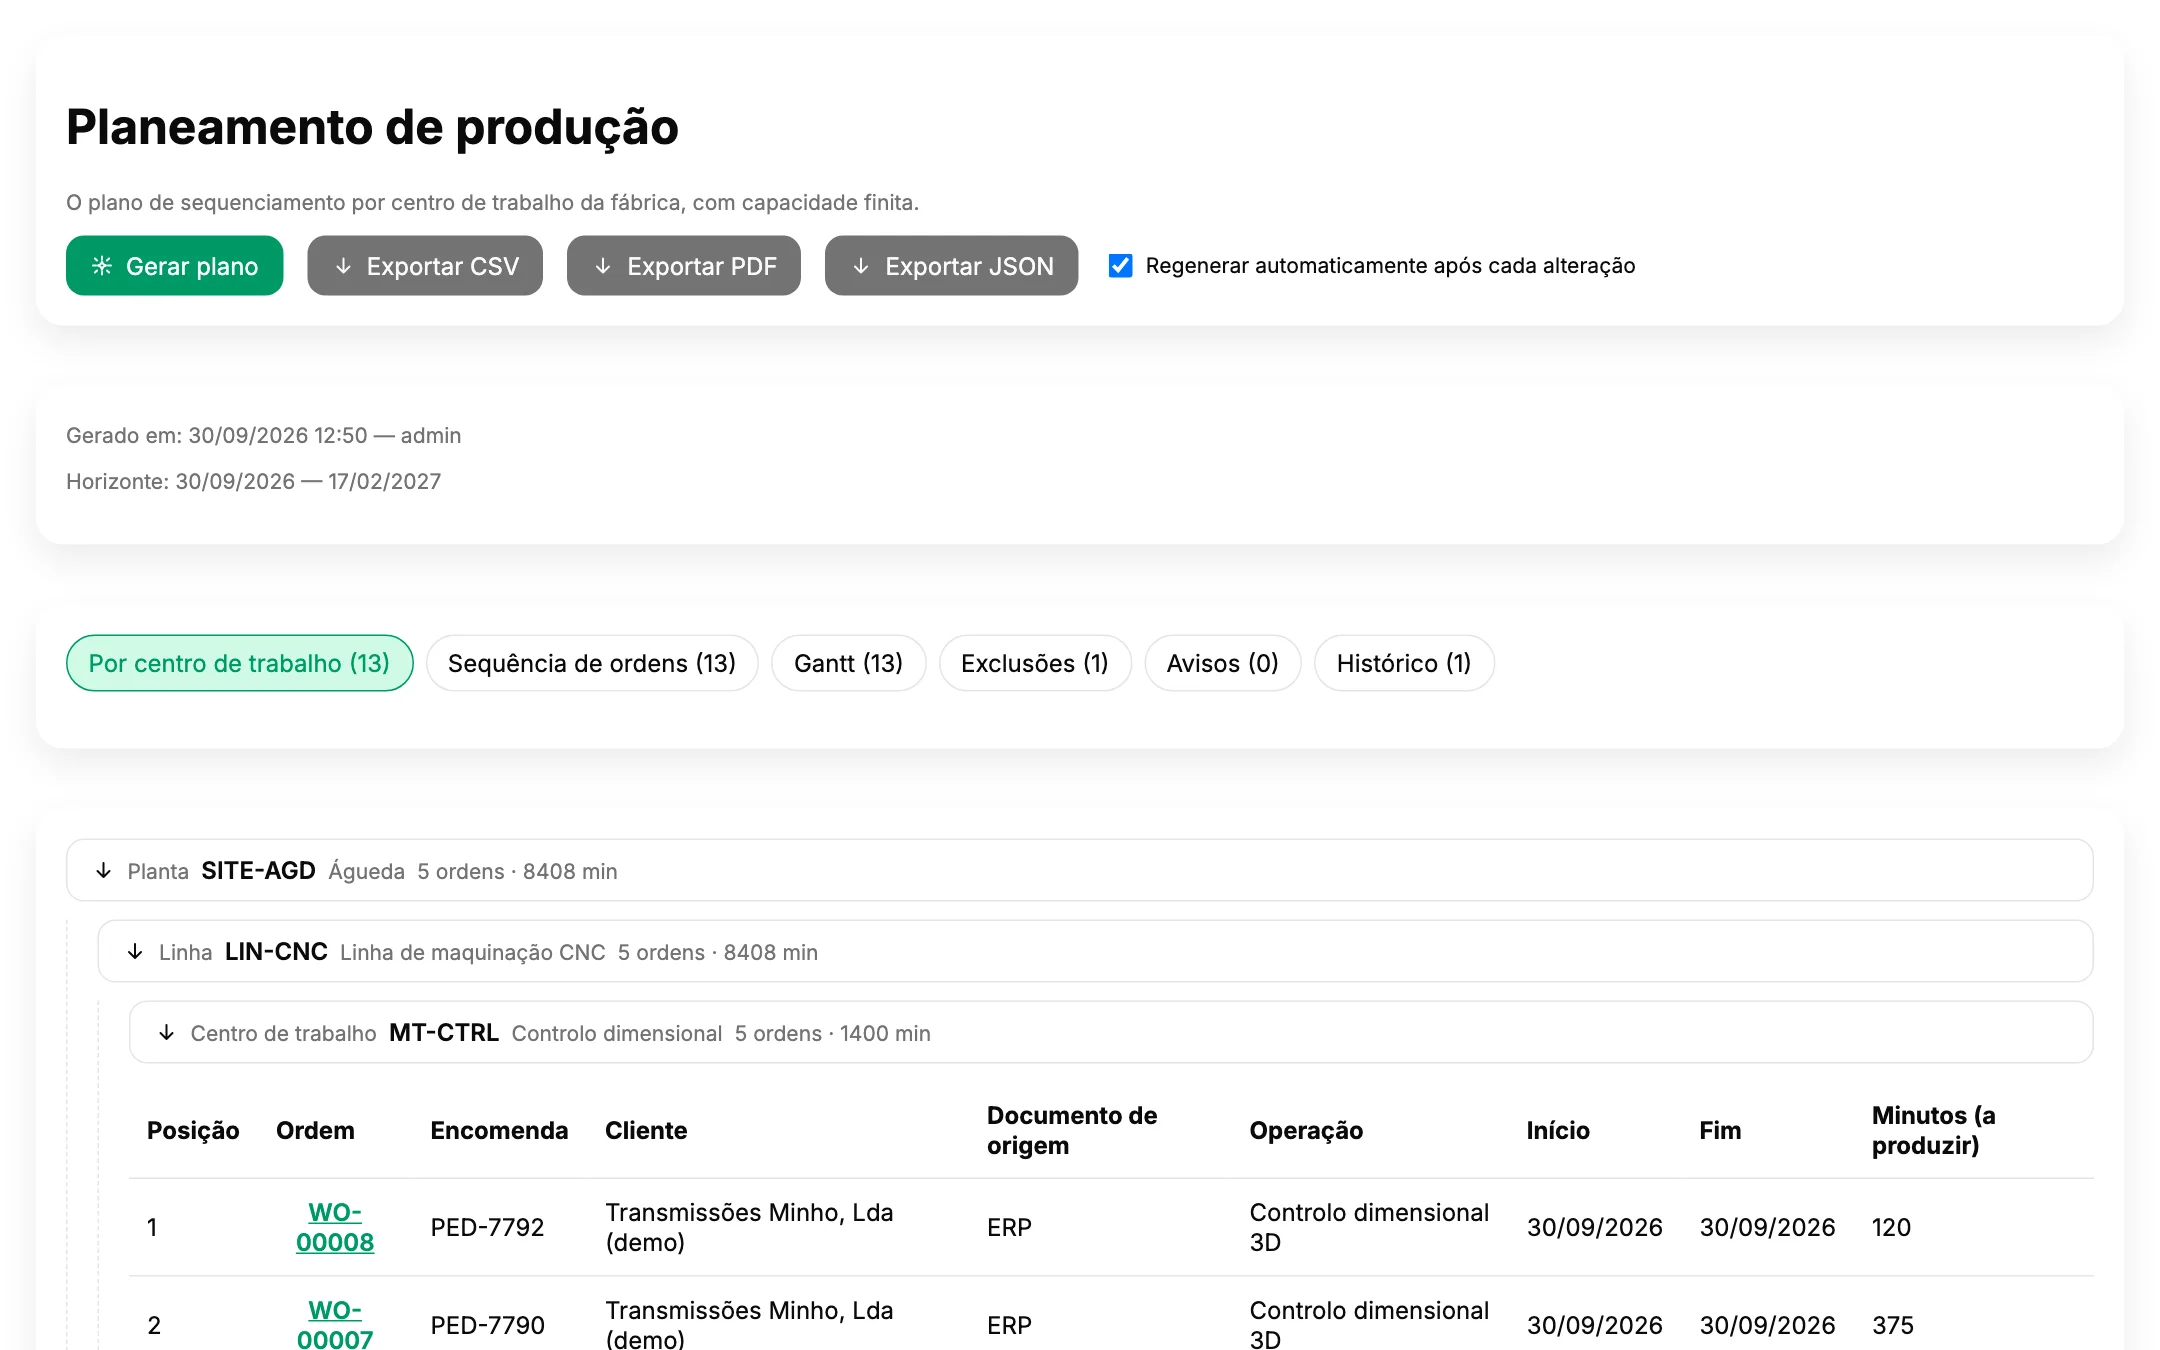
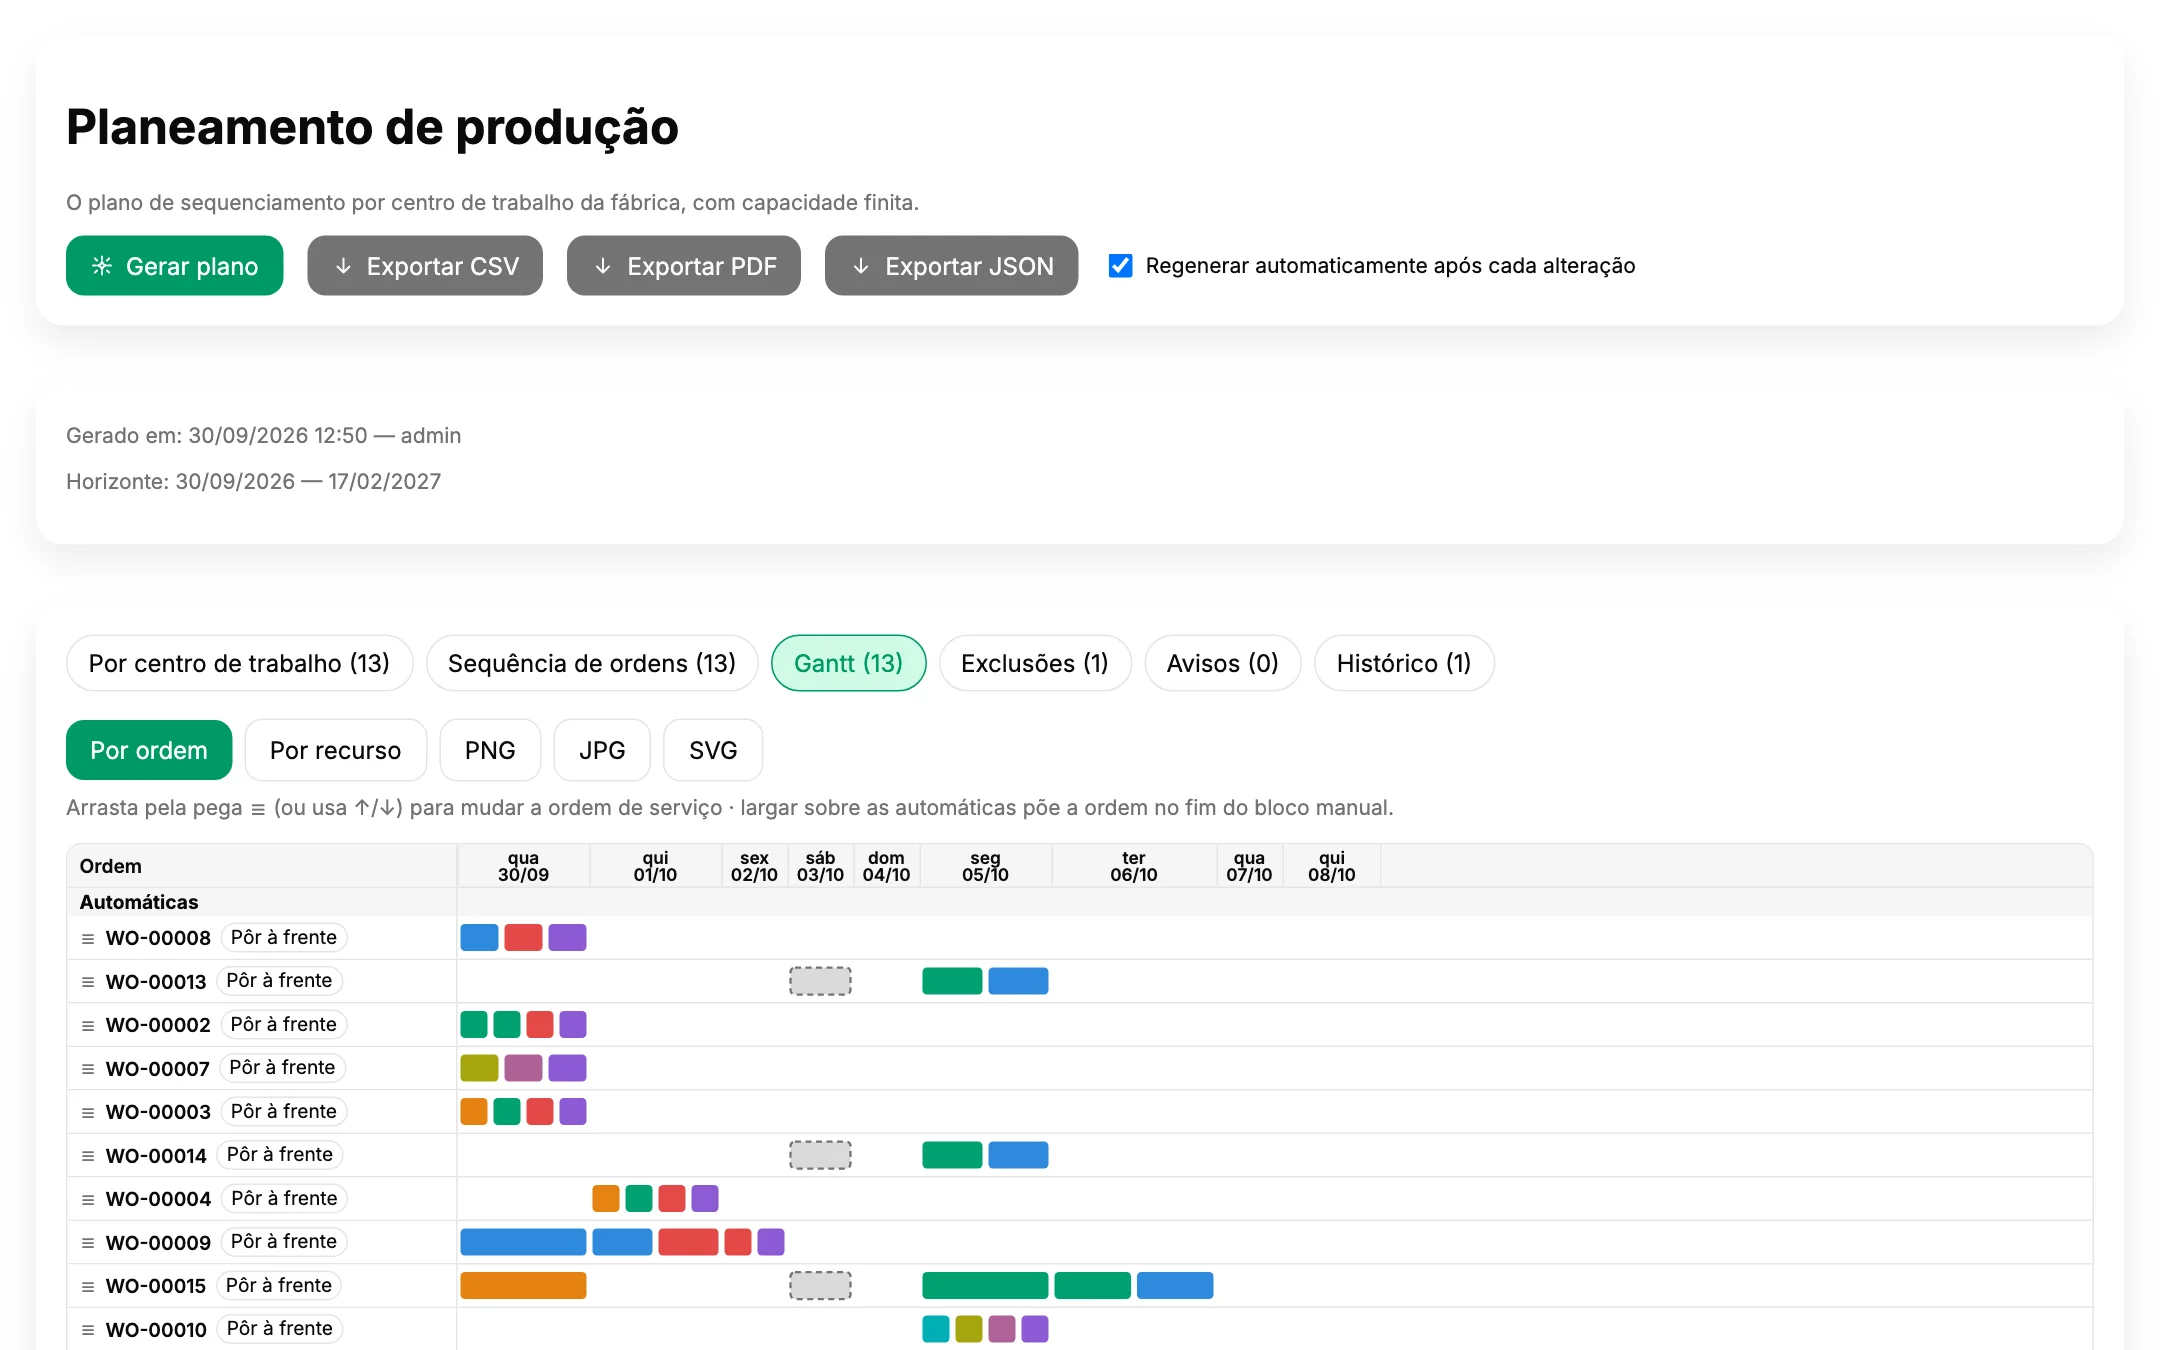
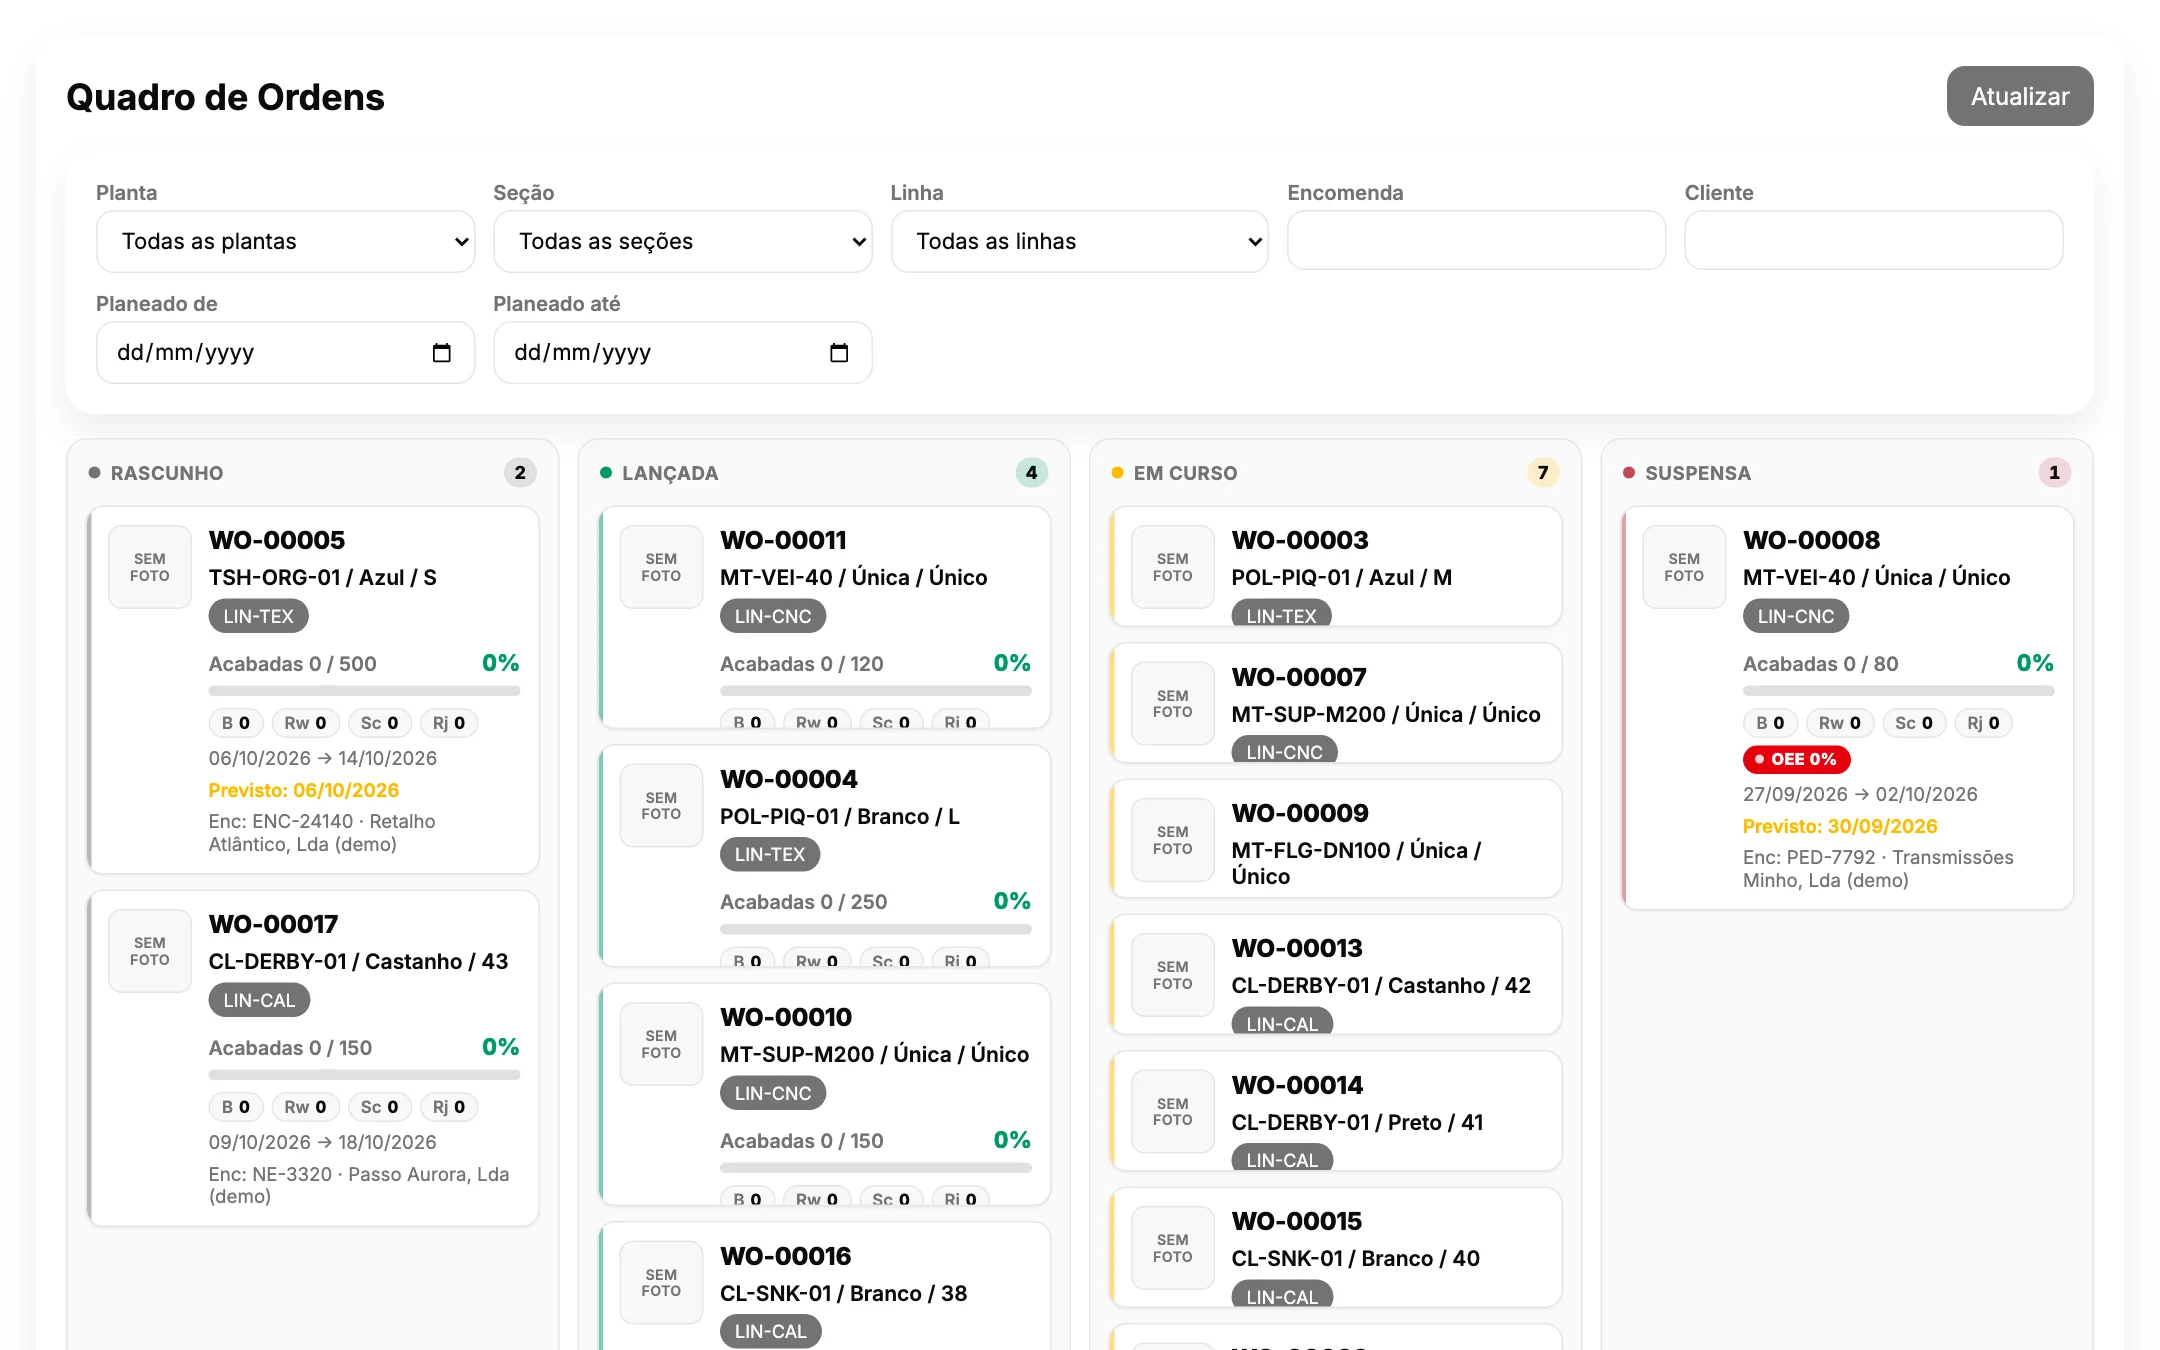
Planification de la production
Le plan est généré à capacité finie pour chaque centre de travail et peut être régénéré après chaque modification. Le tableau montre tous les ordres par état.
Suivi de la production de chaque article
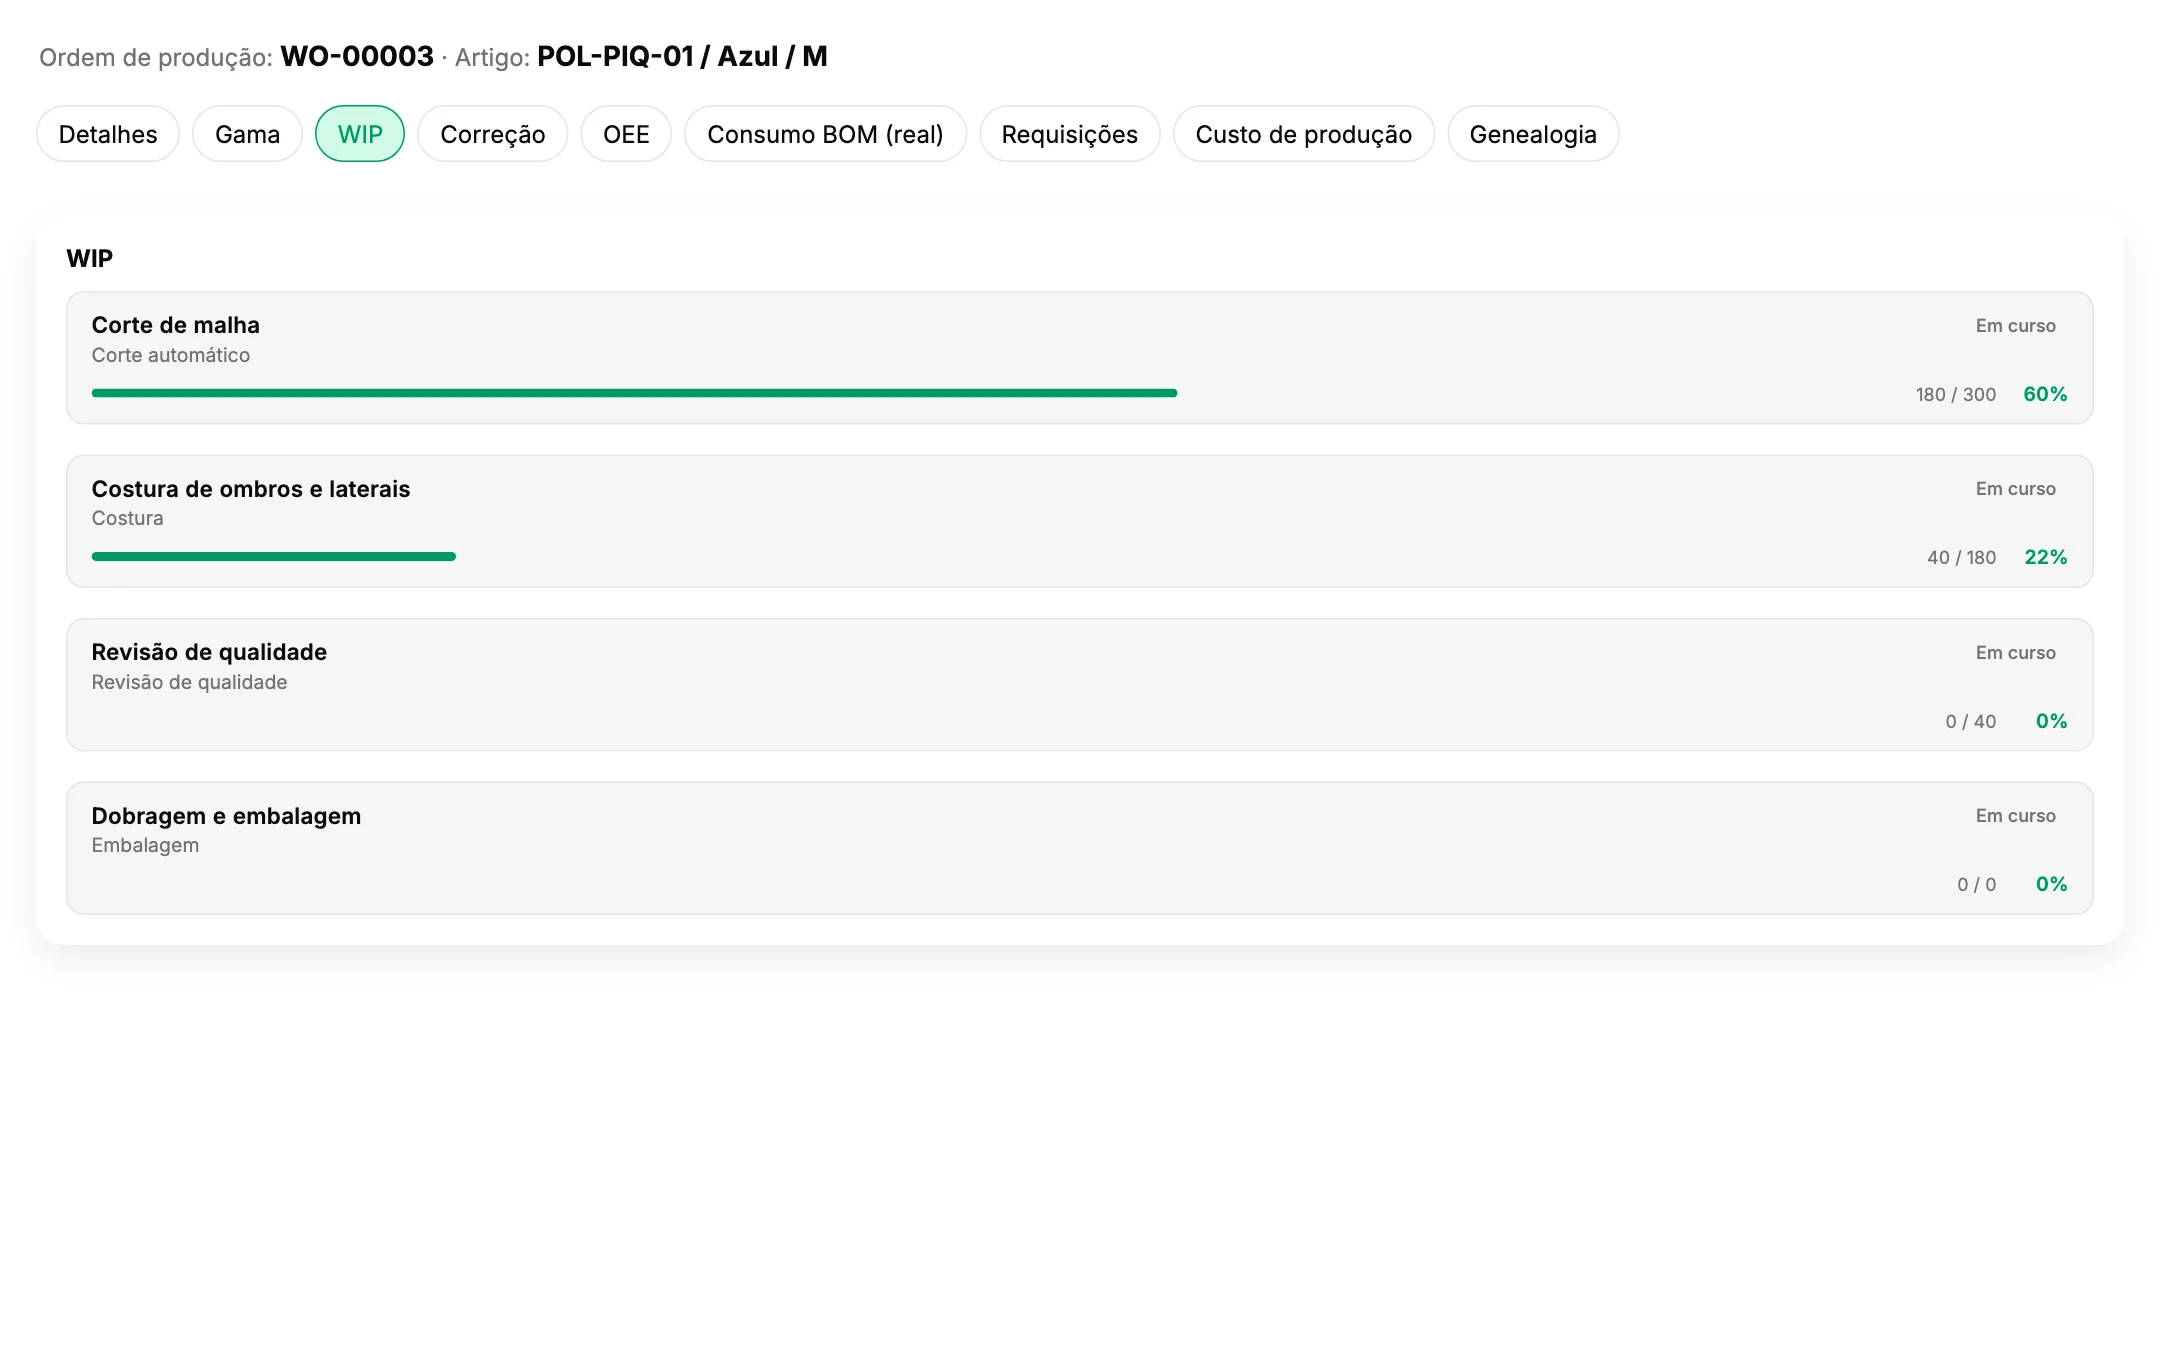
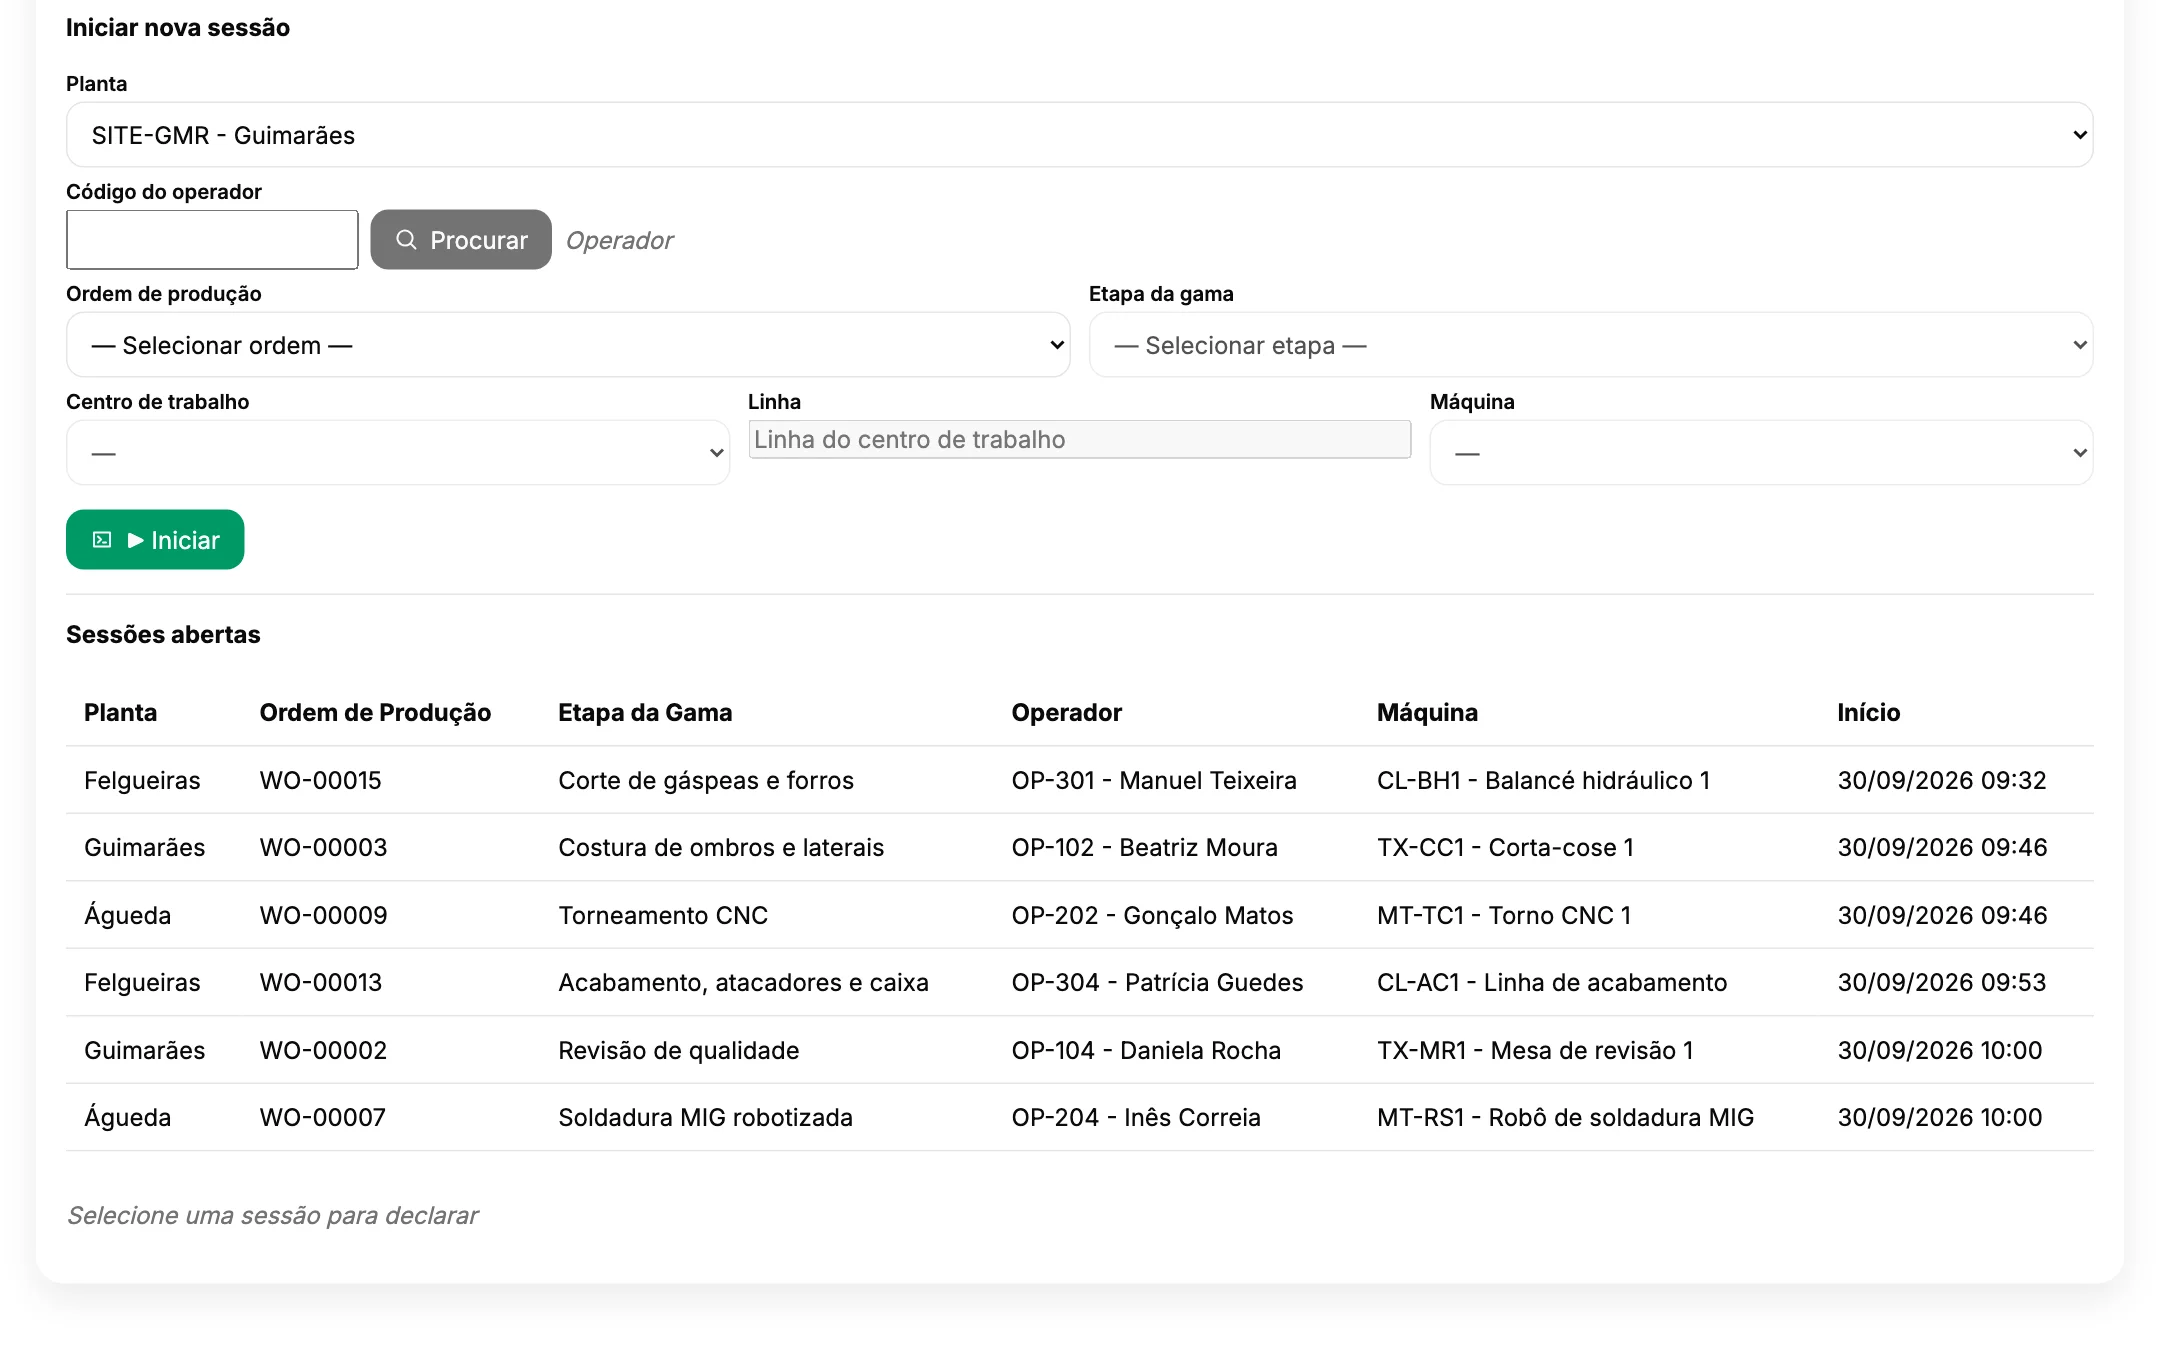
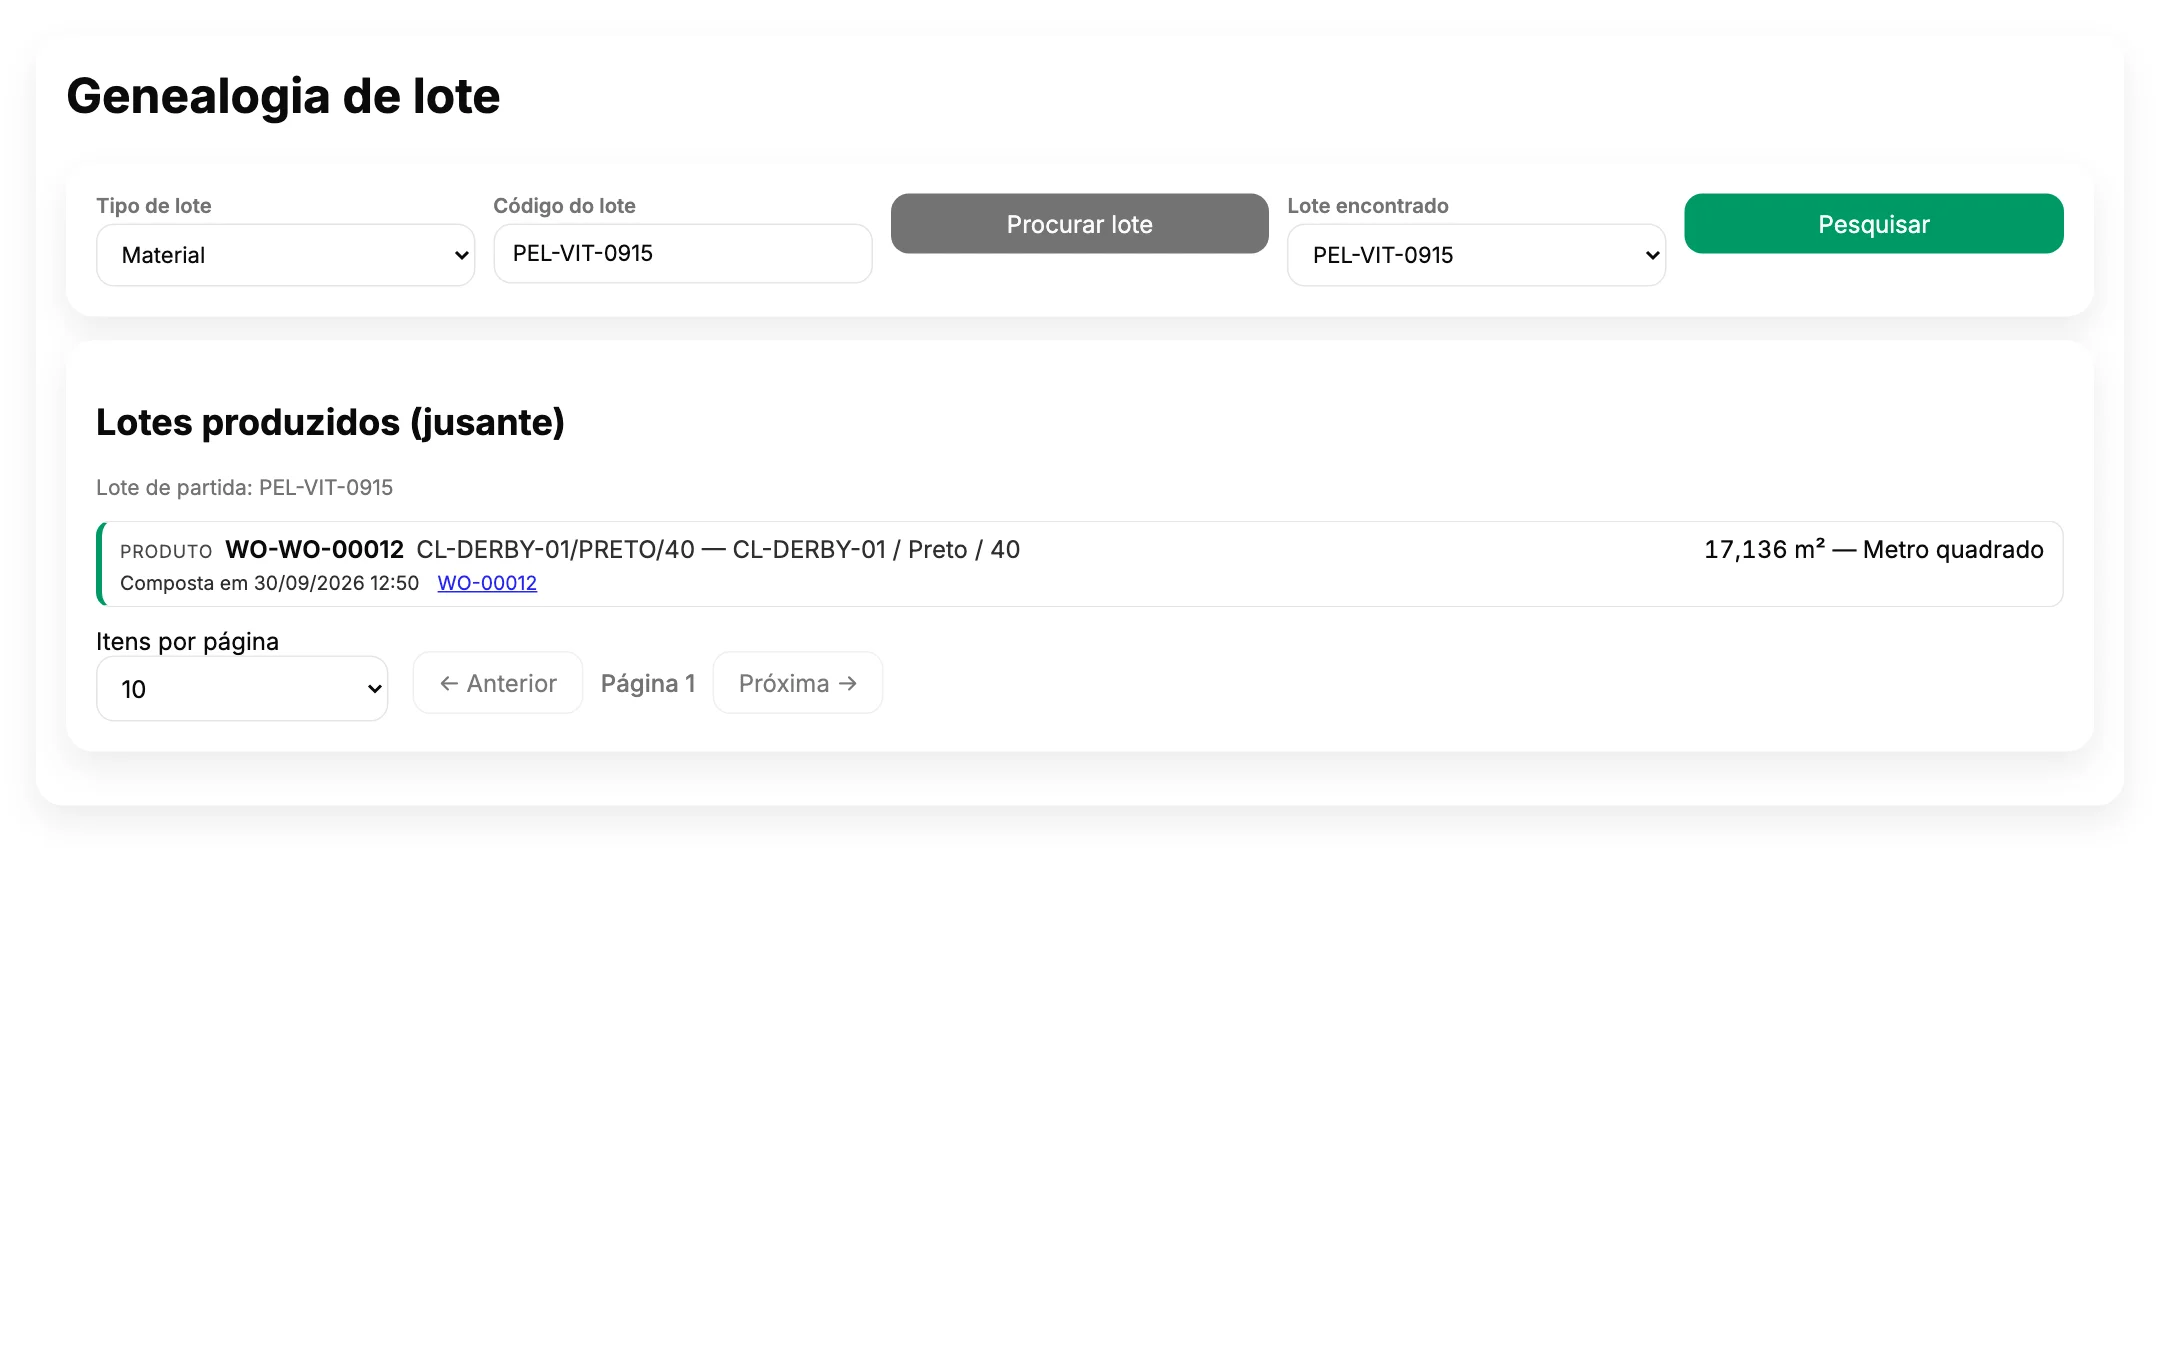
Chaque ordre montre où en est chaque étape de sa gamme. Les opérateurs déclarent la production dans leur session et chaque lot peut être tracé jusqu'à ses matières.
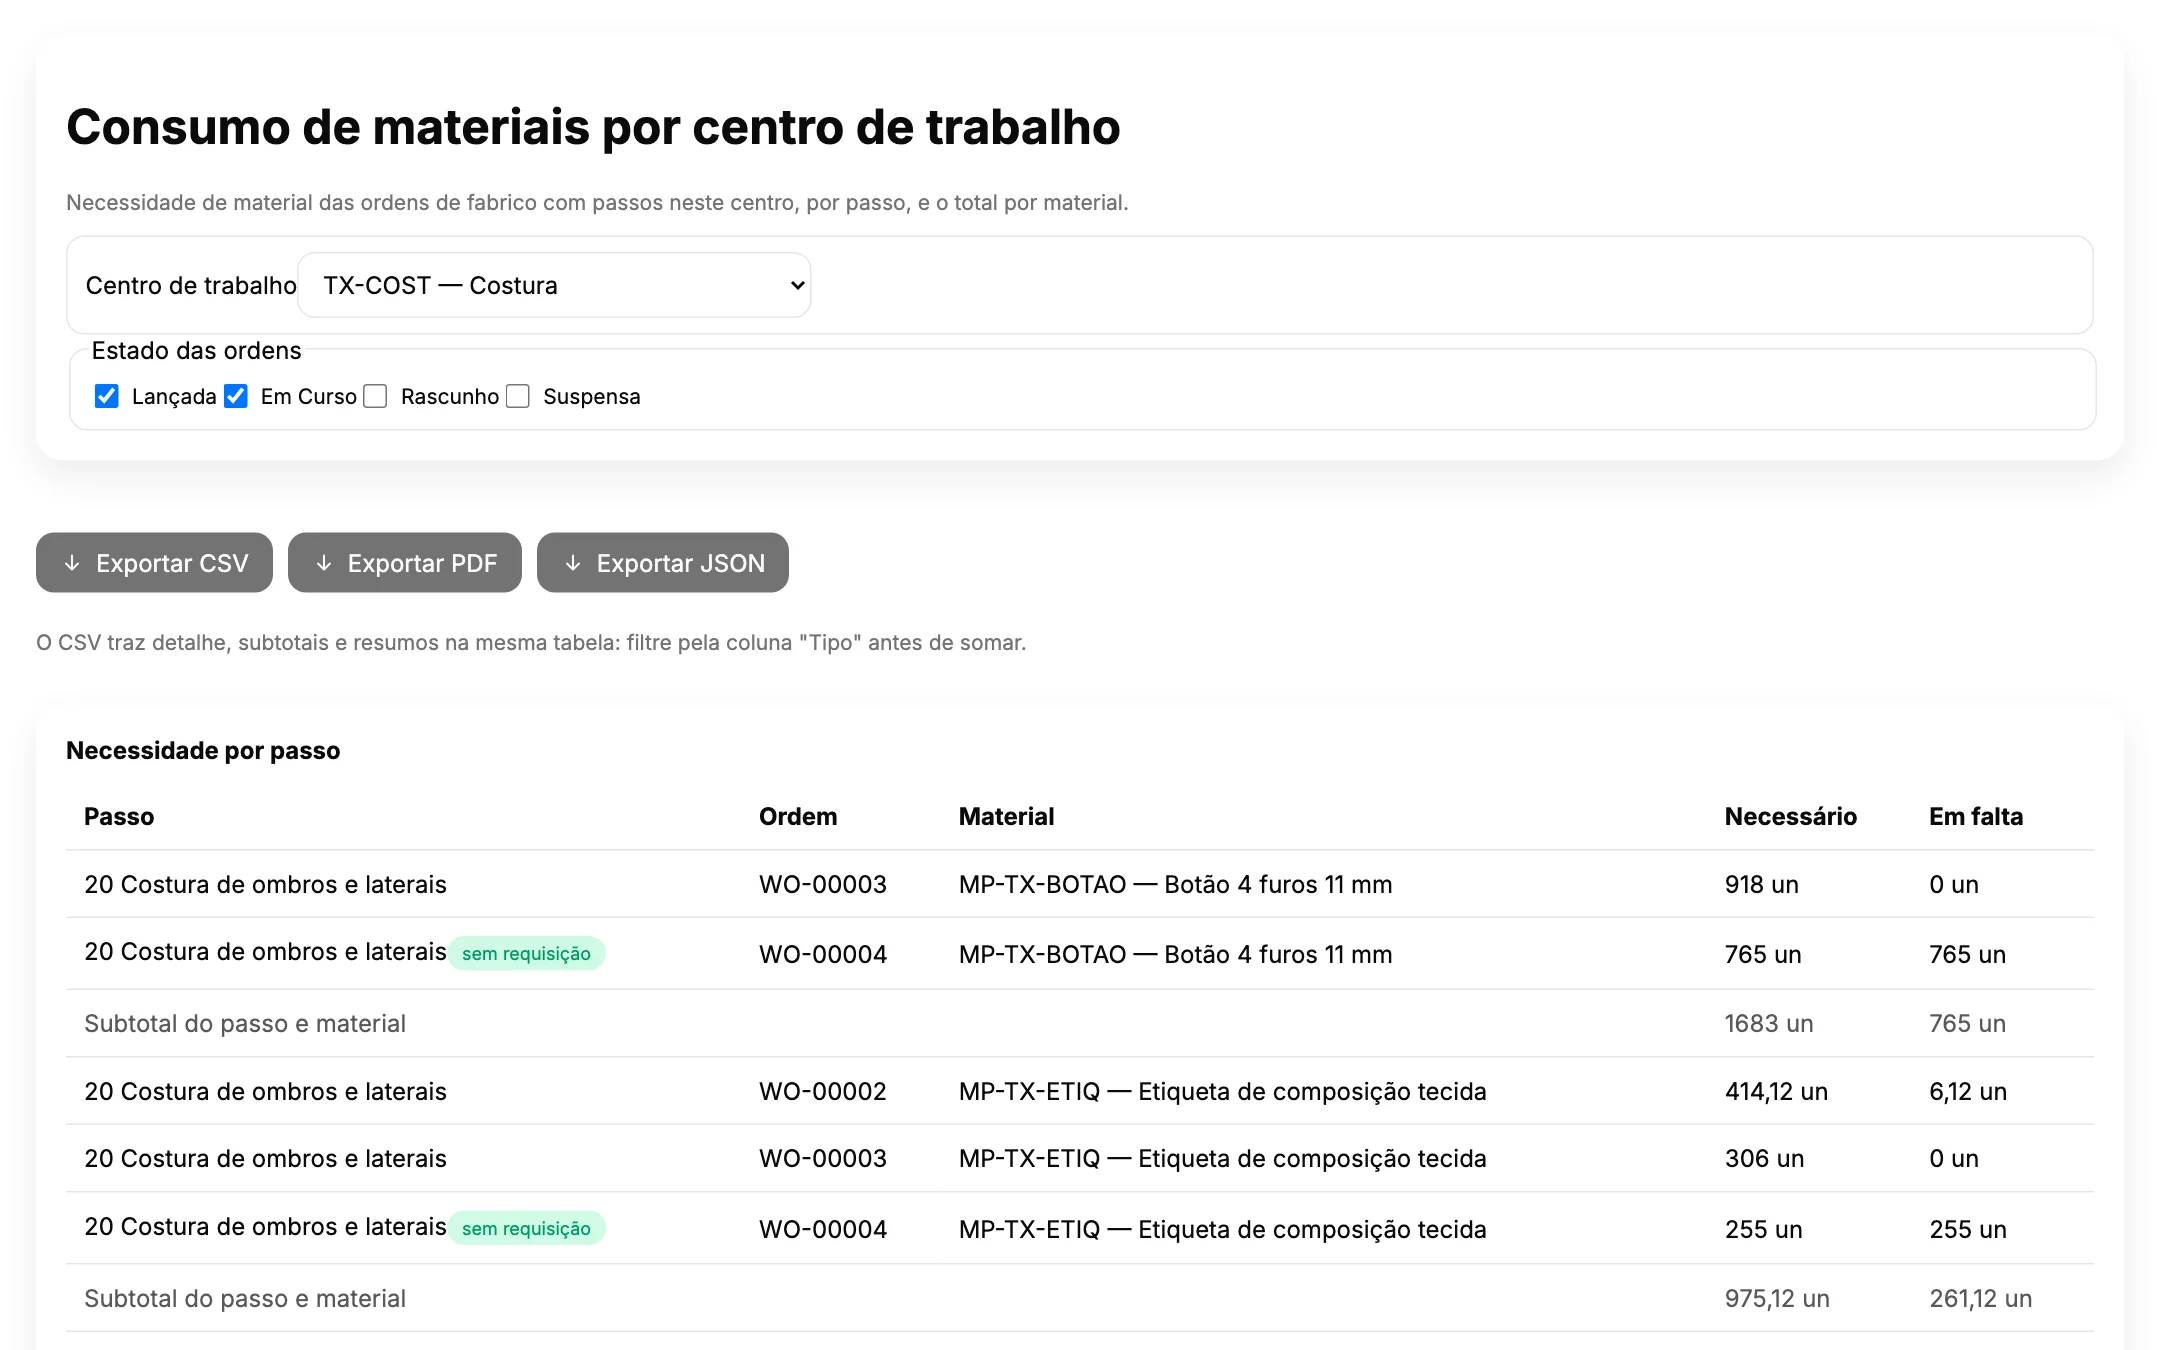
Transfert de la matière vers le centre de travail
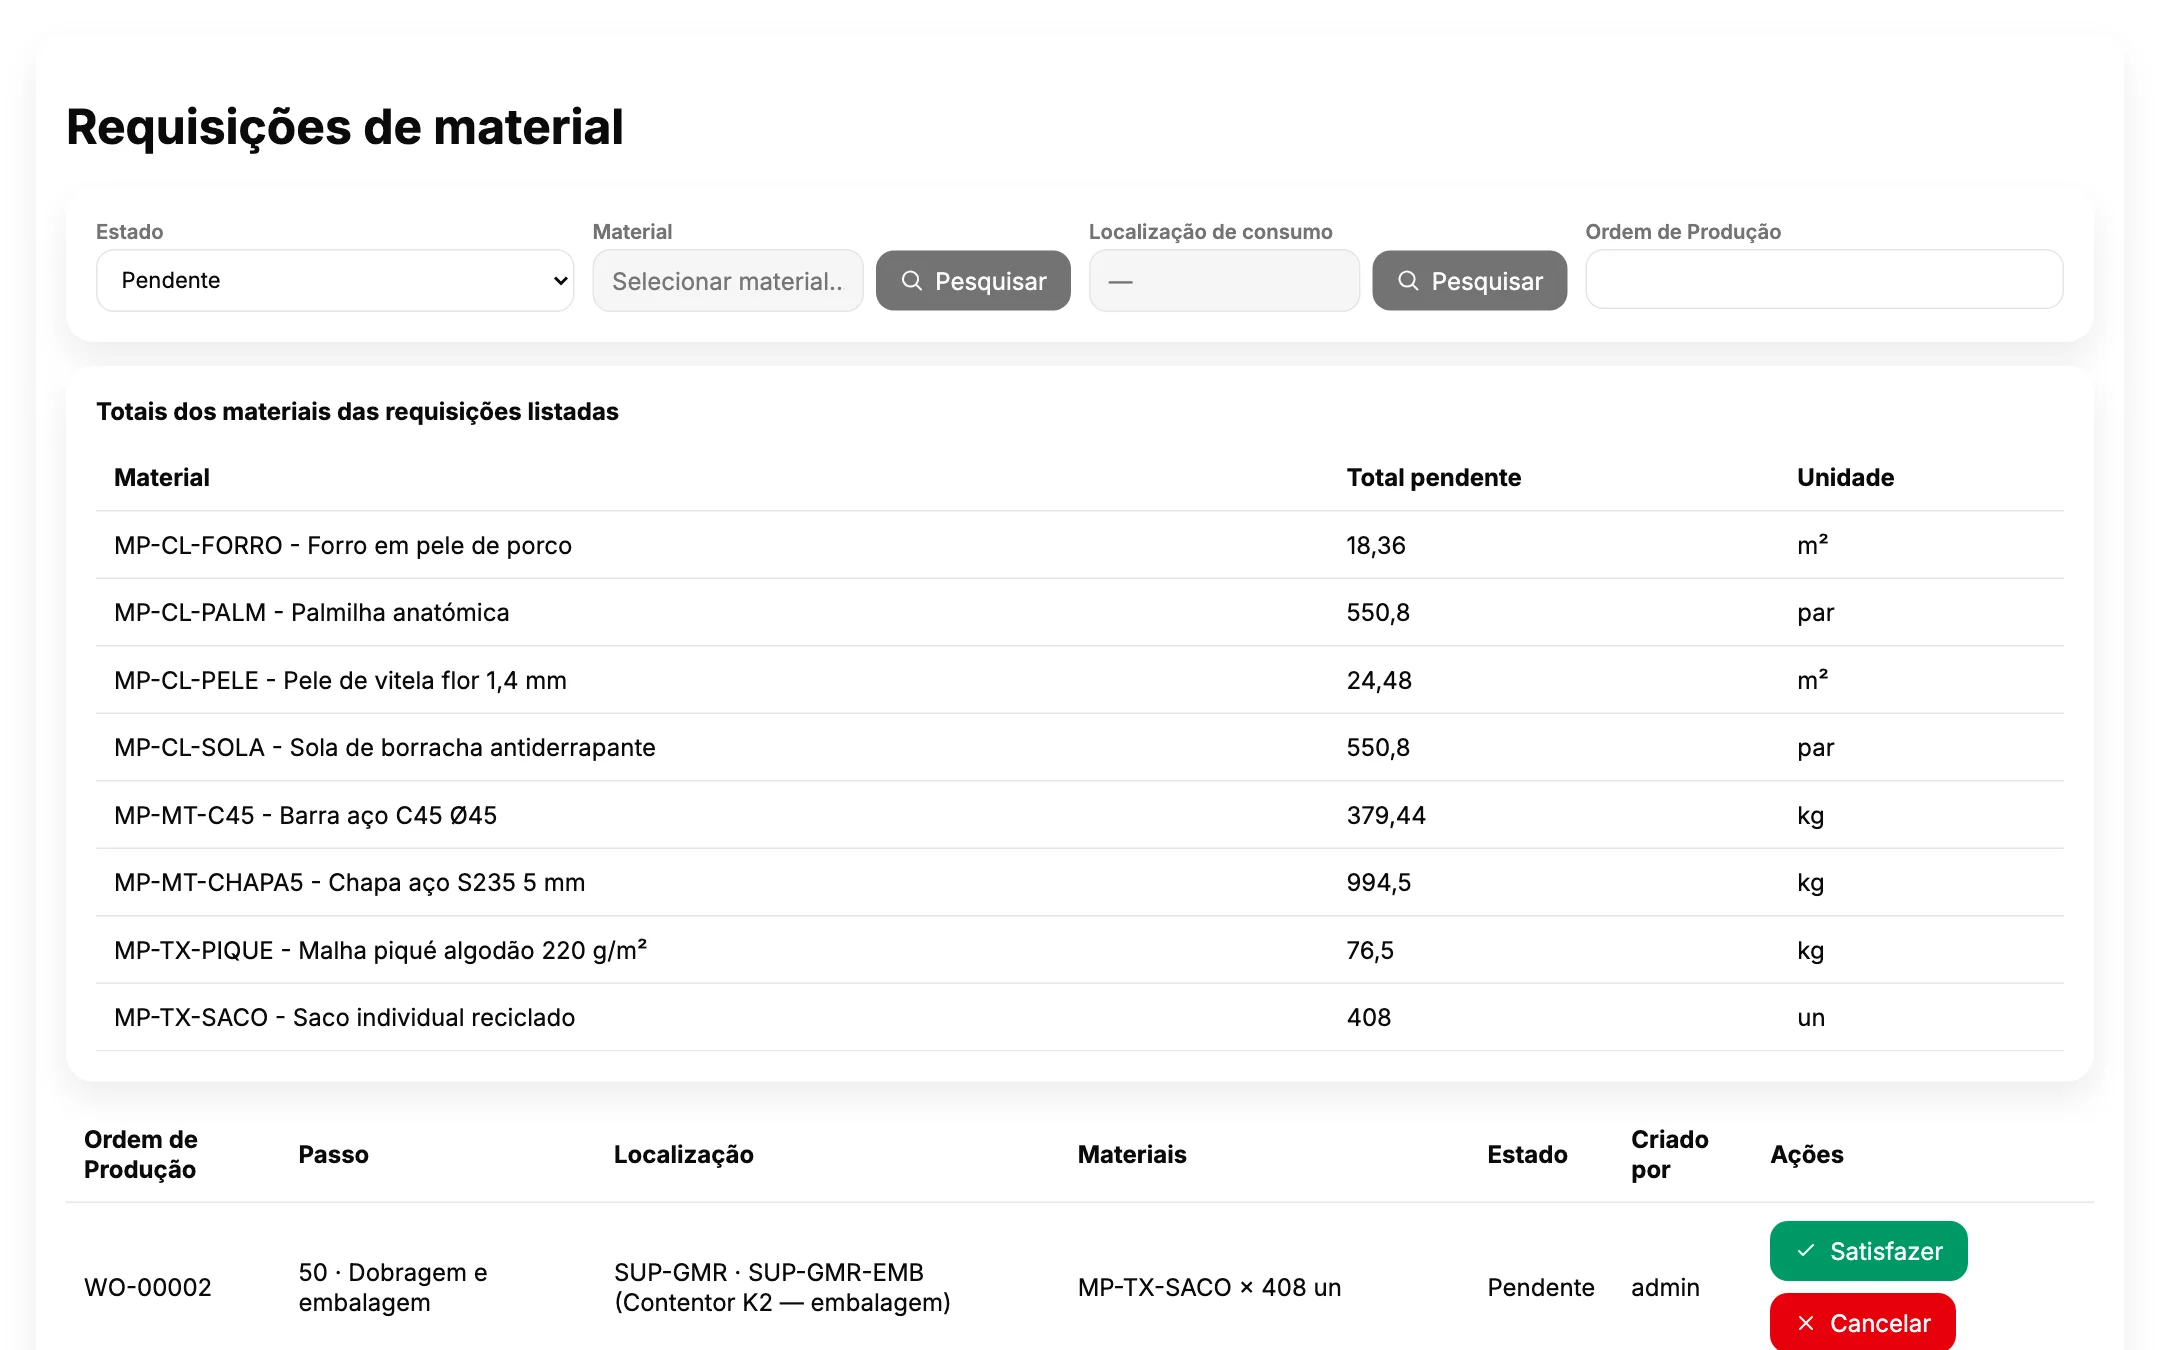
La matière est demandée pour l'étape qui va la consommer et livrée à l'emplacement bord de ligne. Chaque centre de travail voit ce dont ses ordres ont besoin et ce qui manque encore.
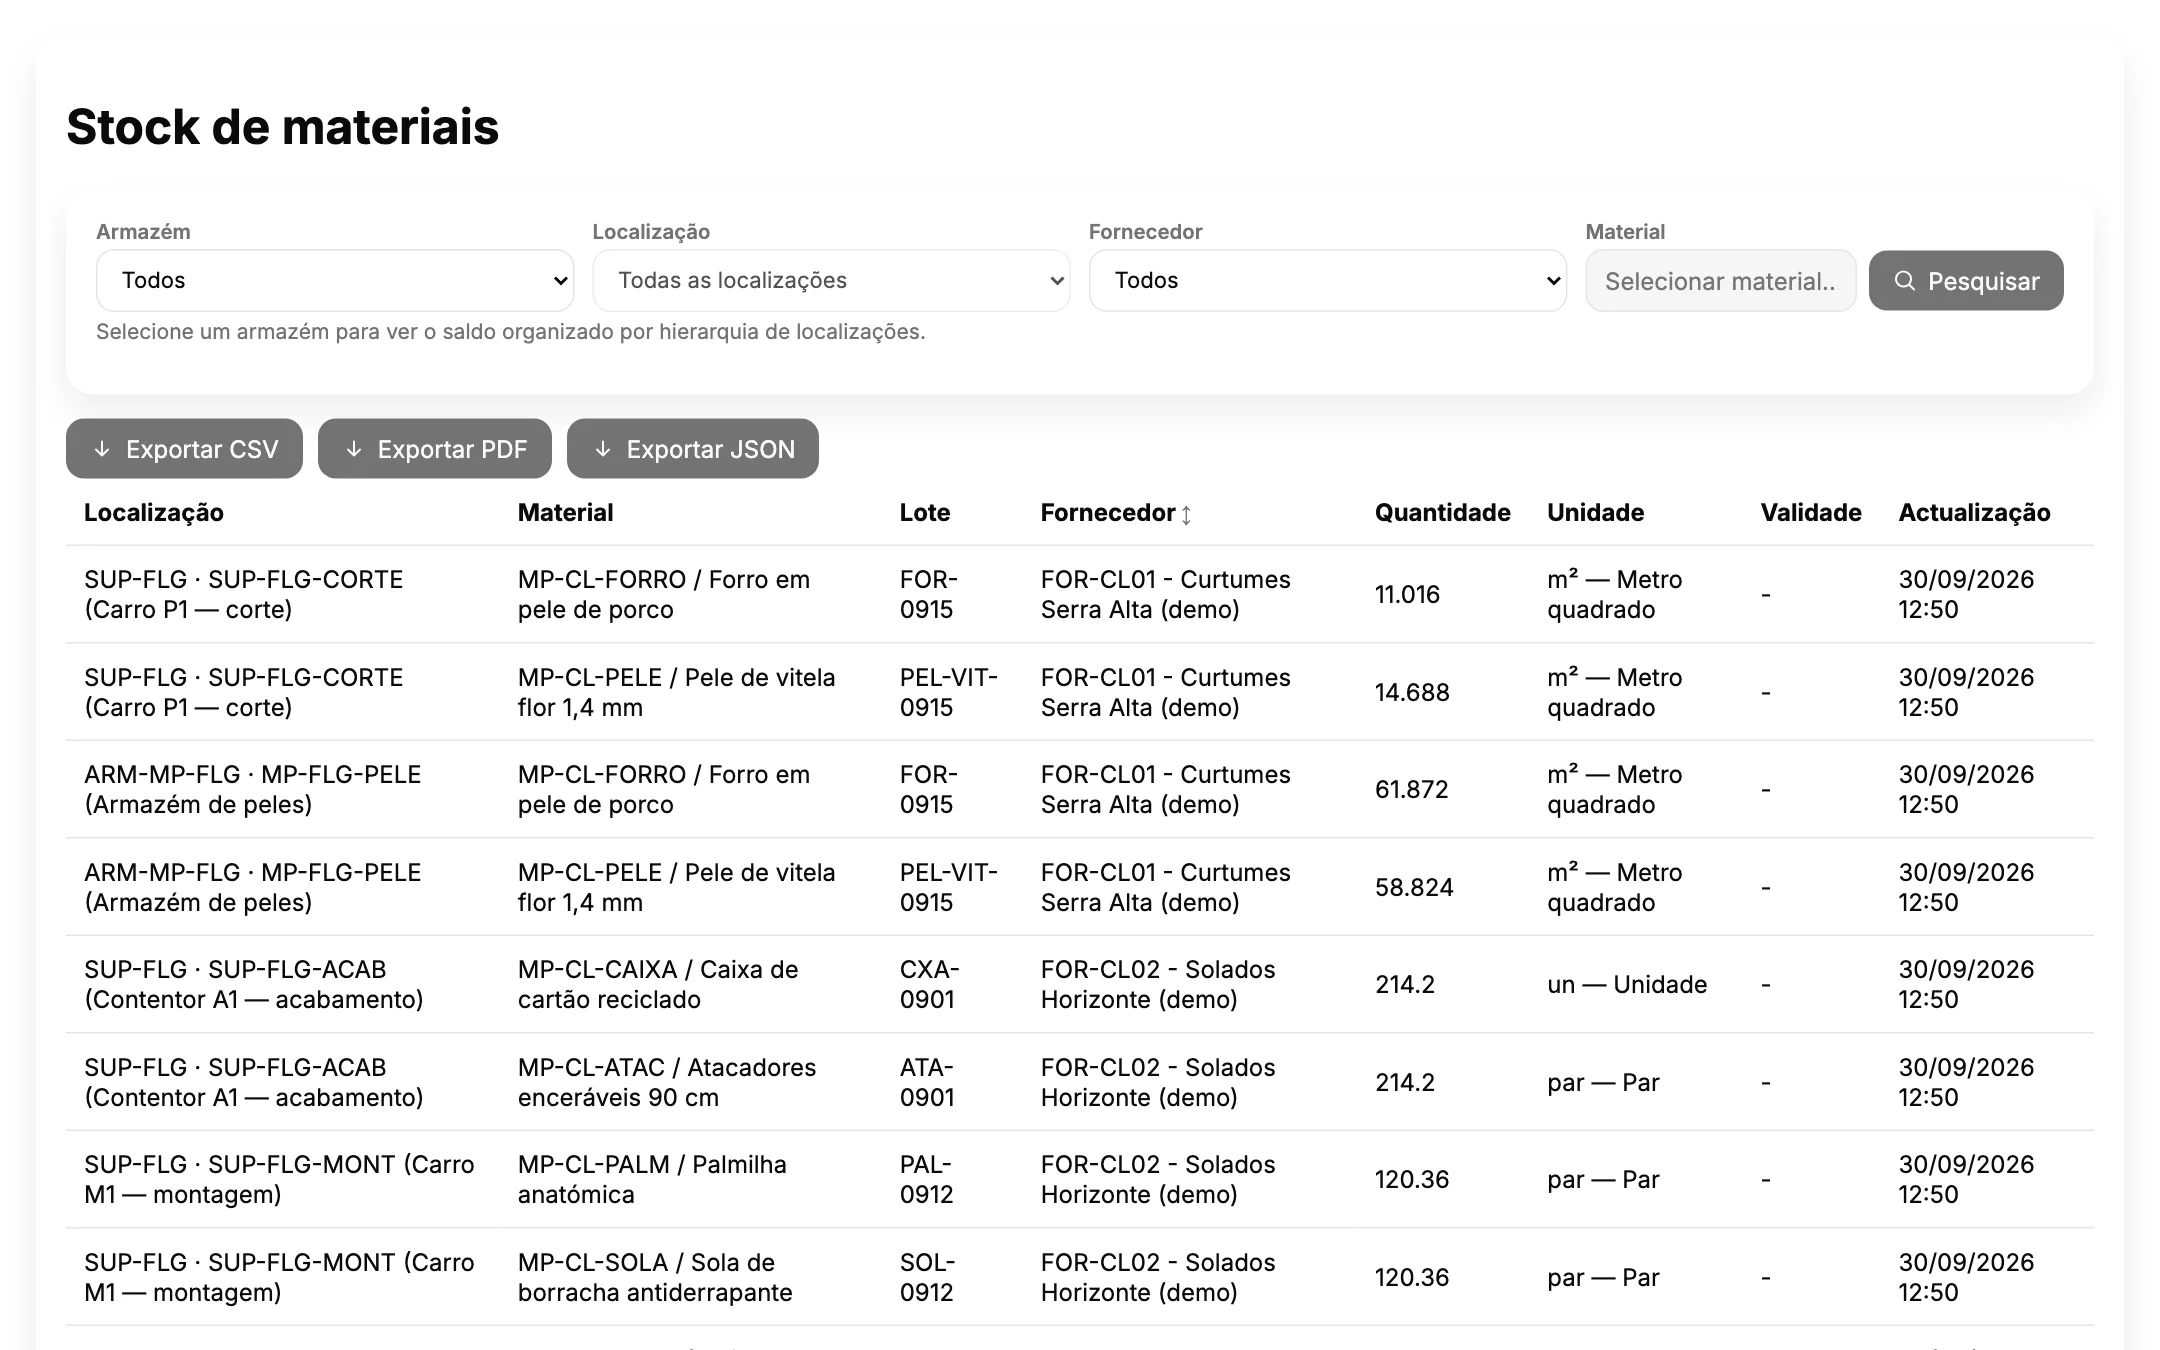
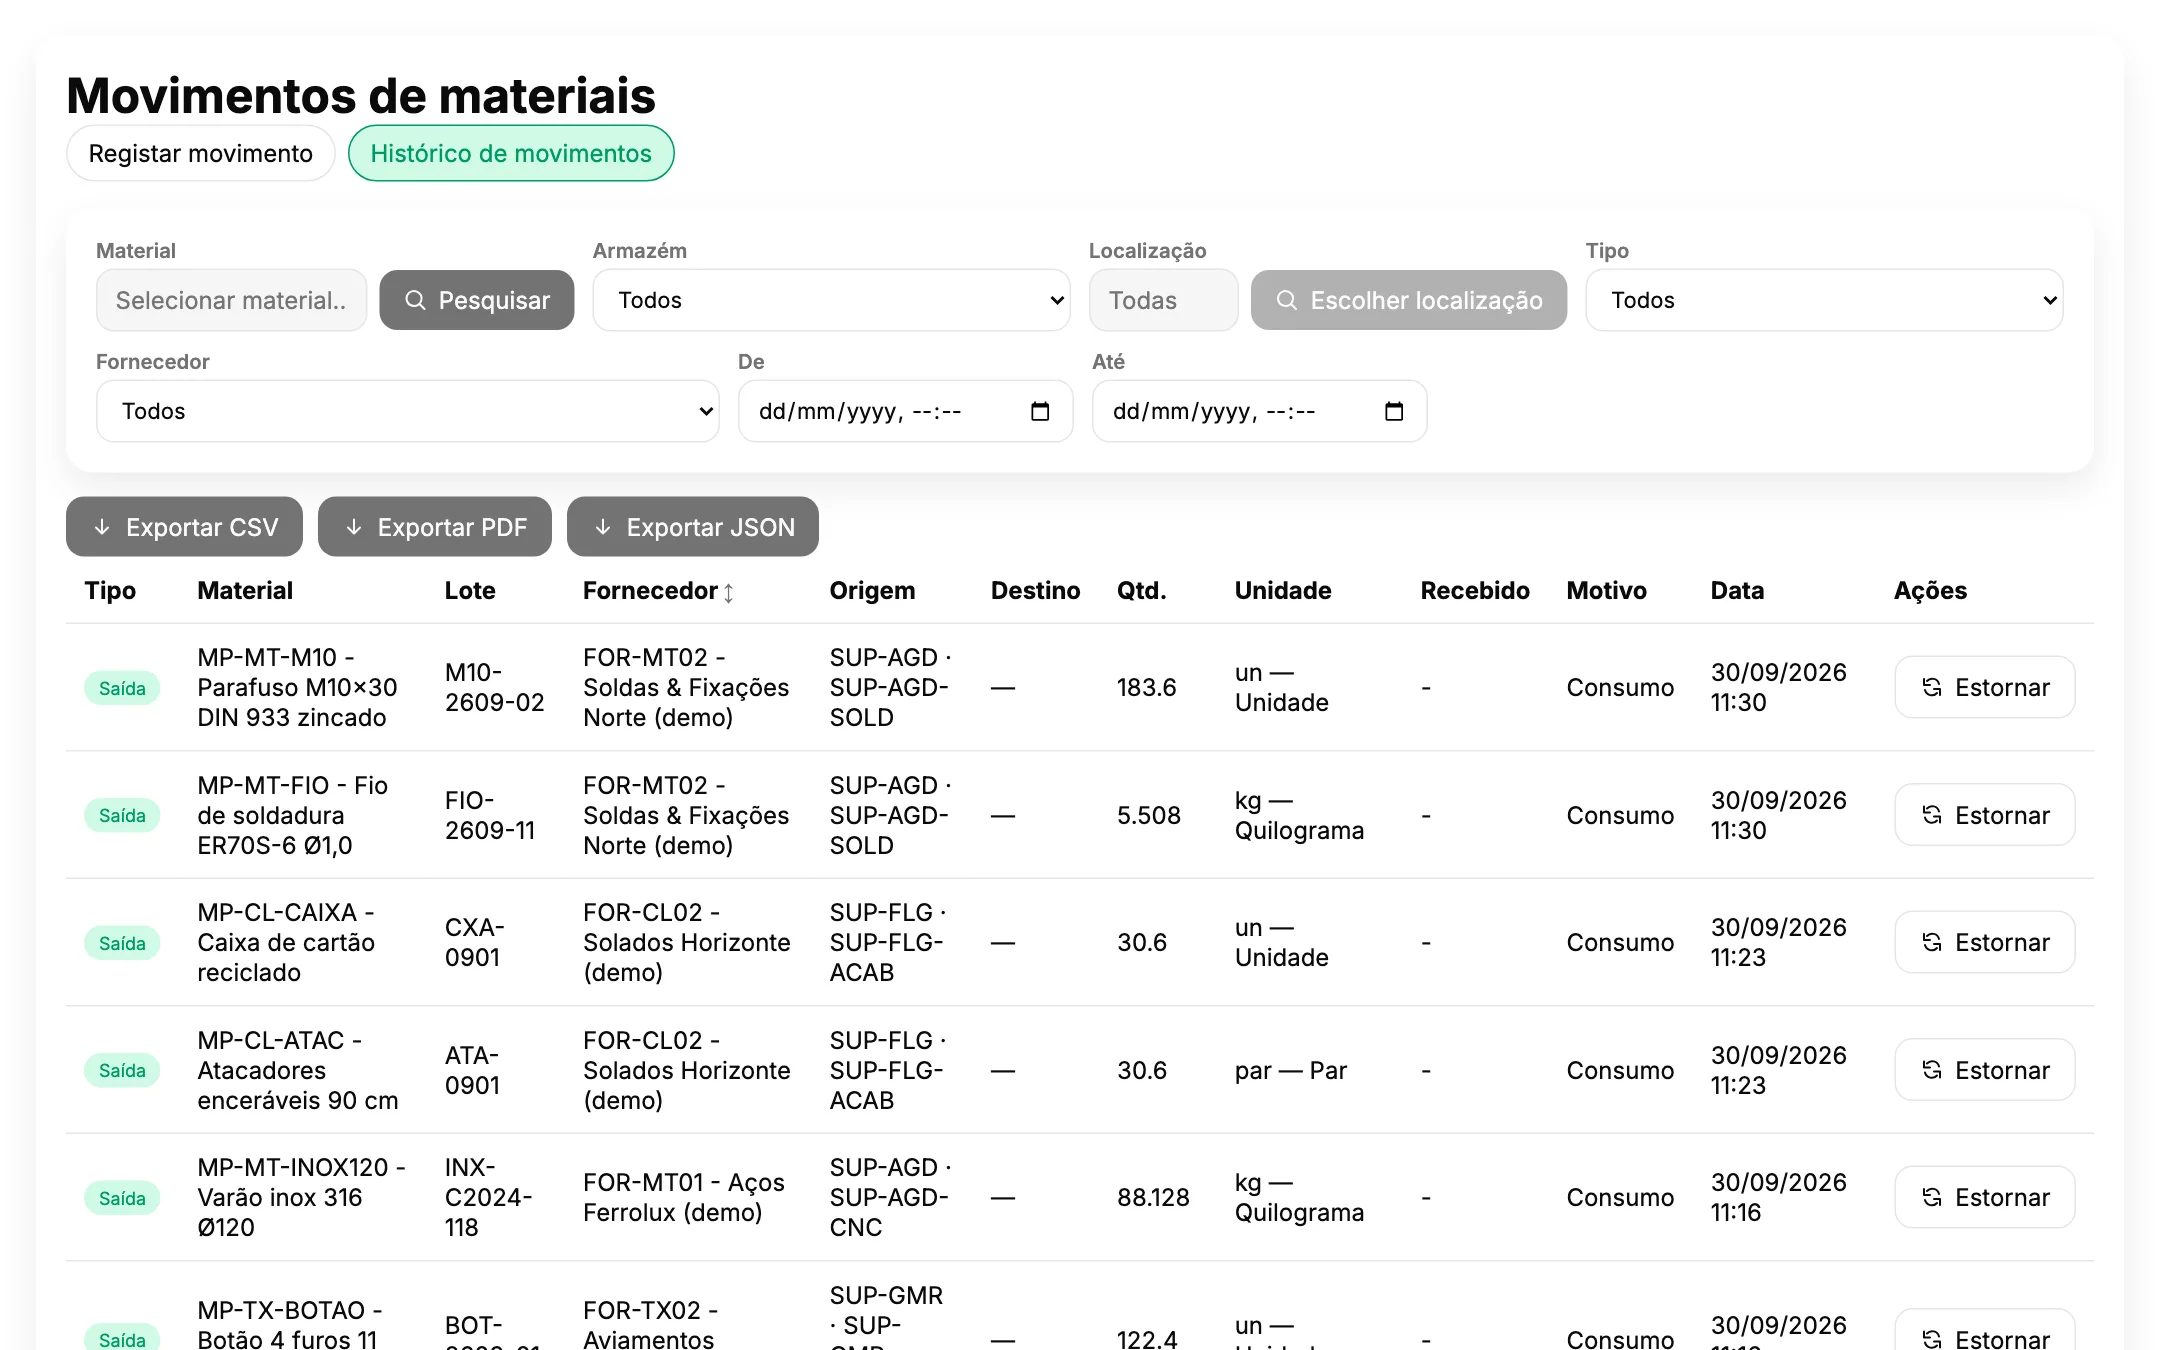
Contrôle des matières premières
Stock par magasin, emplacement et lot, y compris les chariots et bacs bord de ligne, avec chaque réception, transfert et consommation enregistrés.
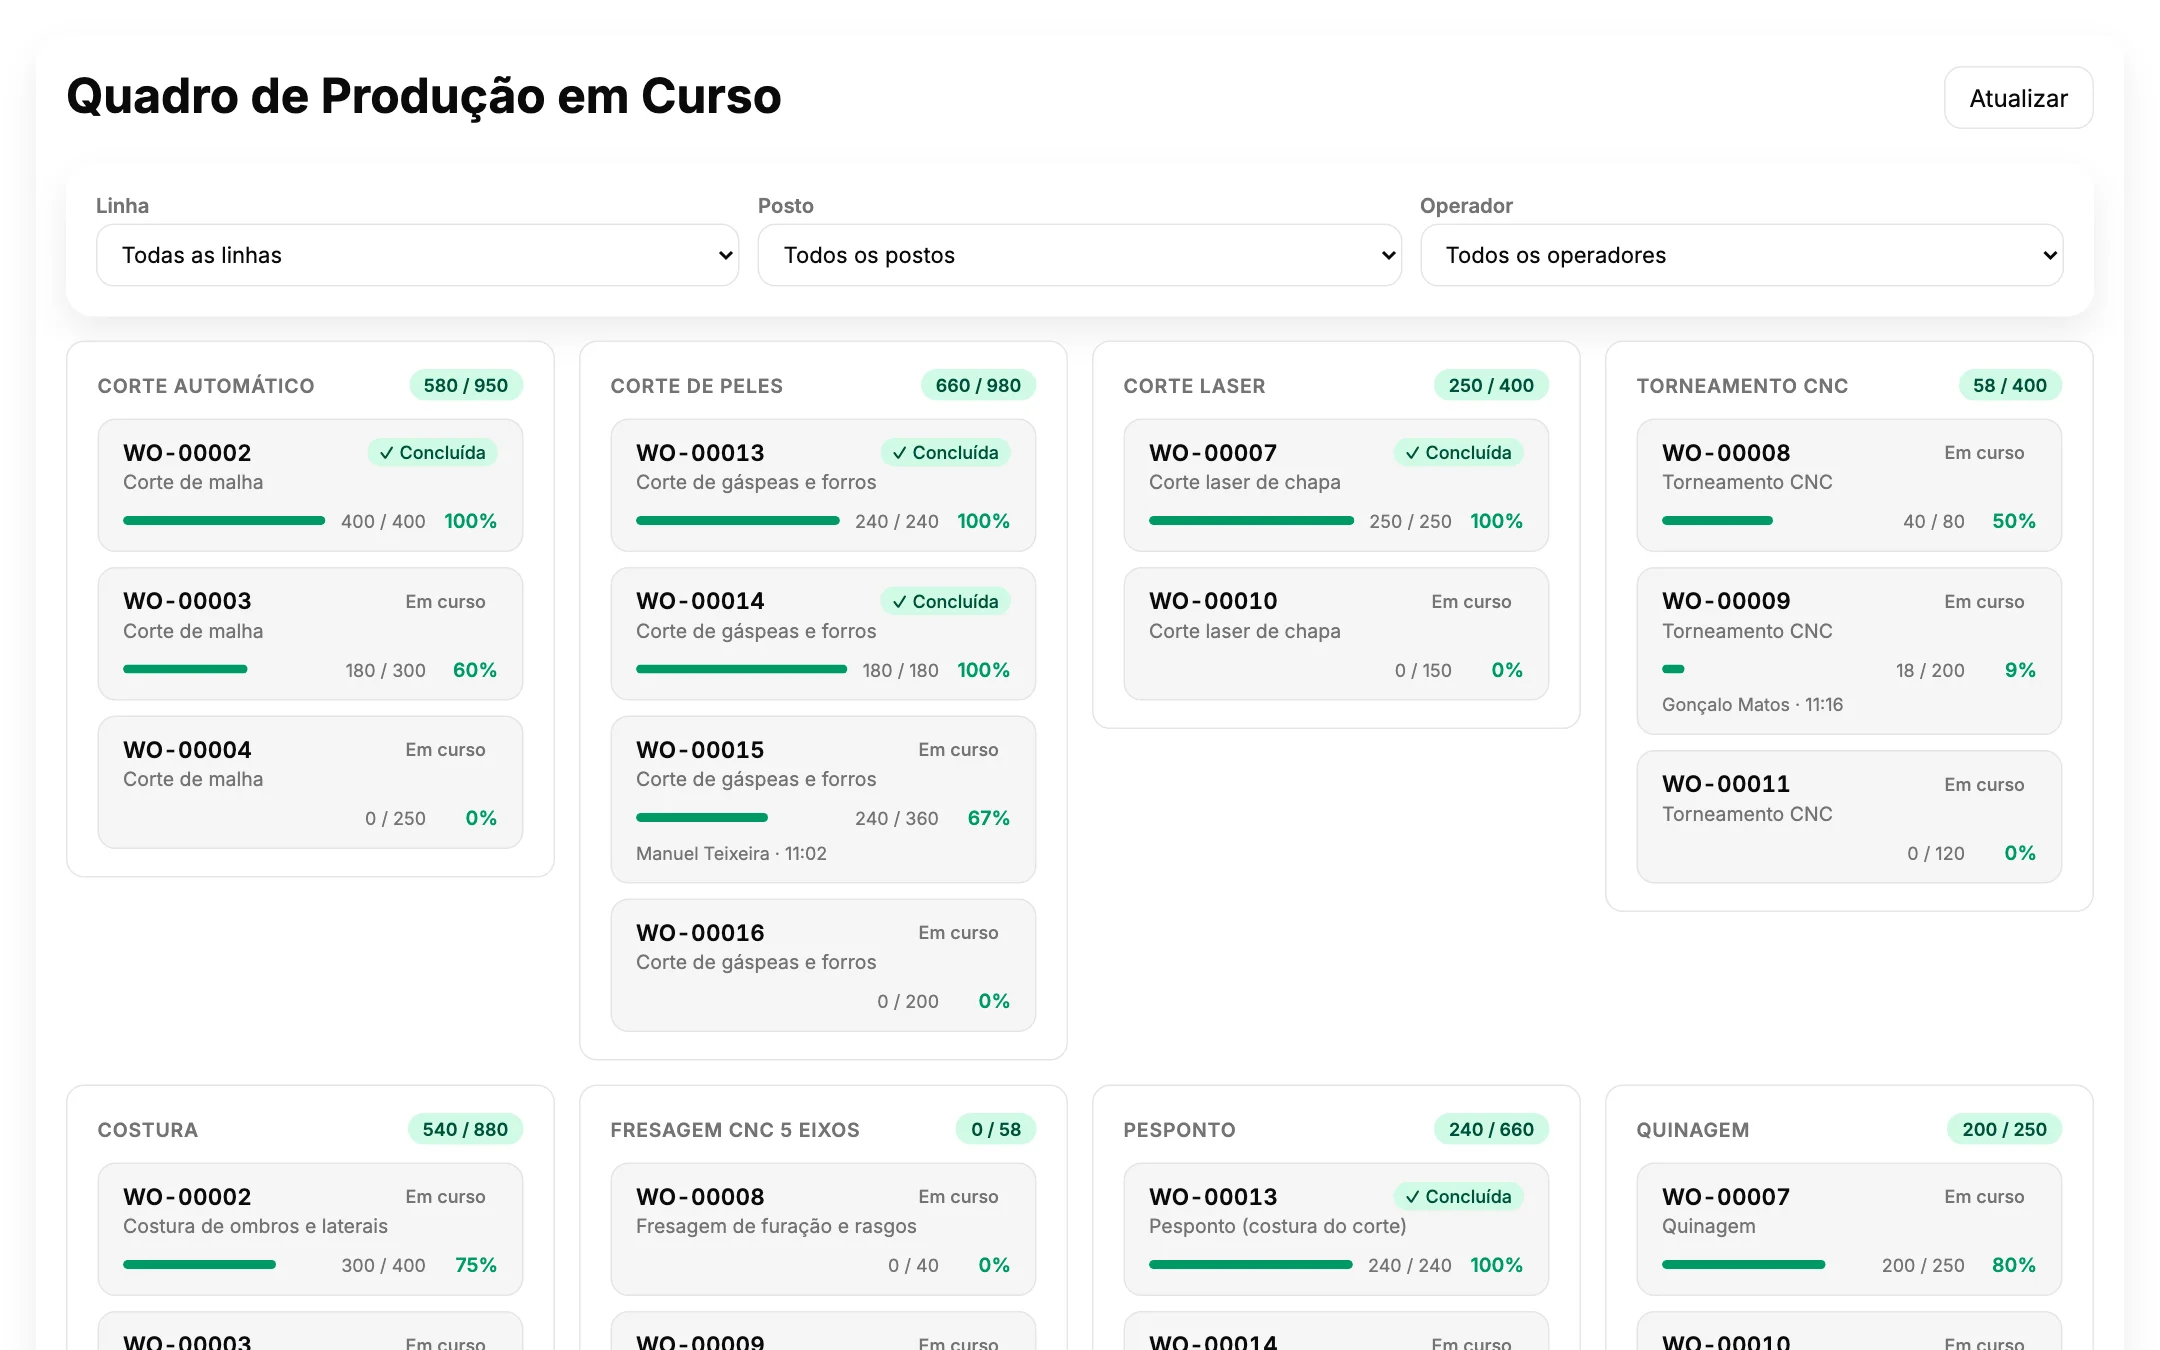
Suivi de la production en temps réel
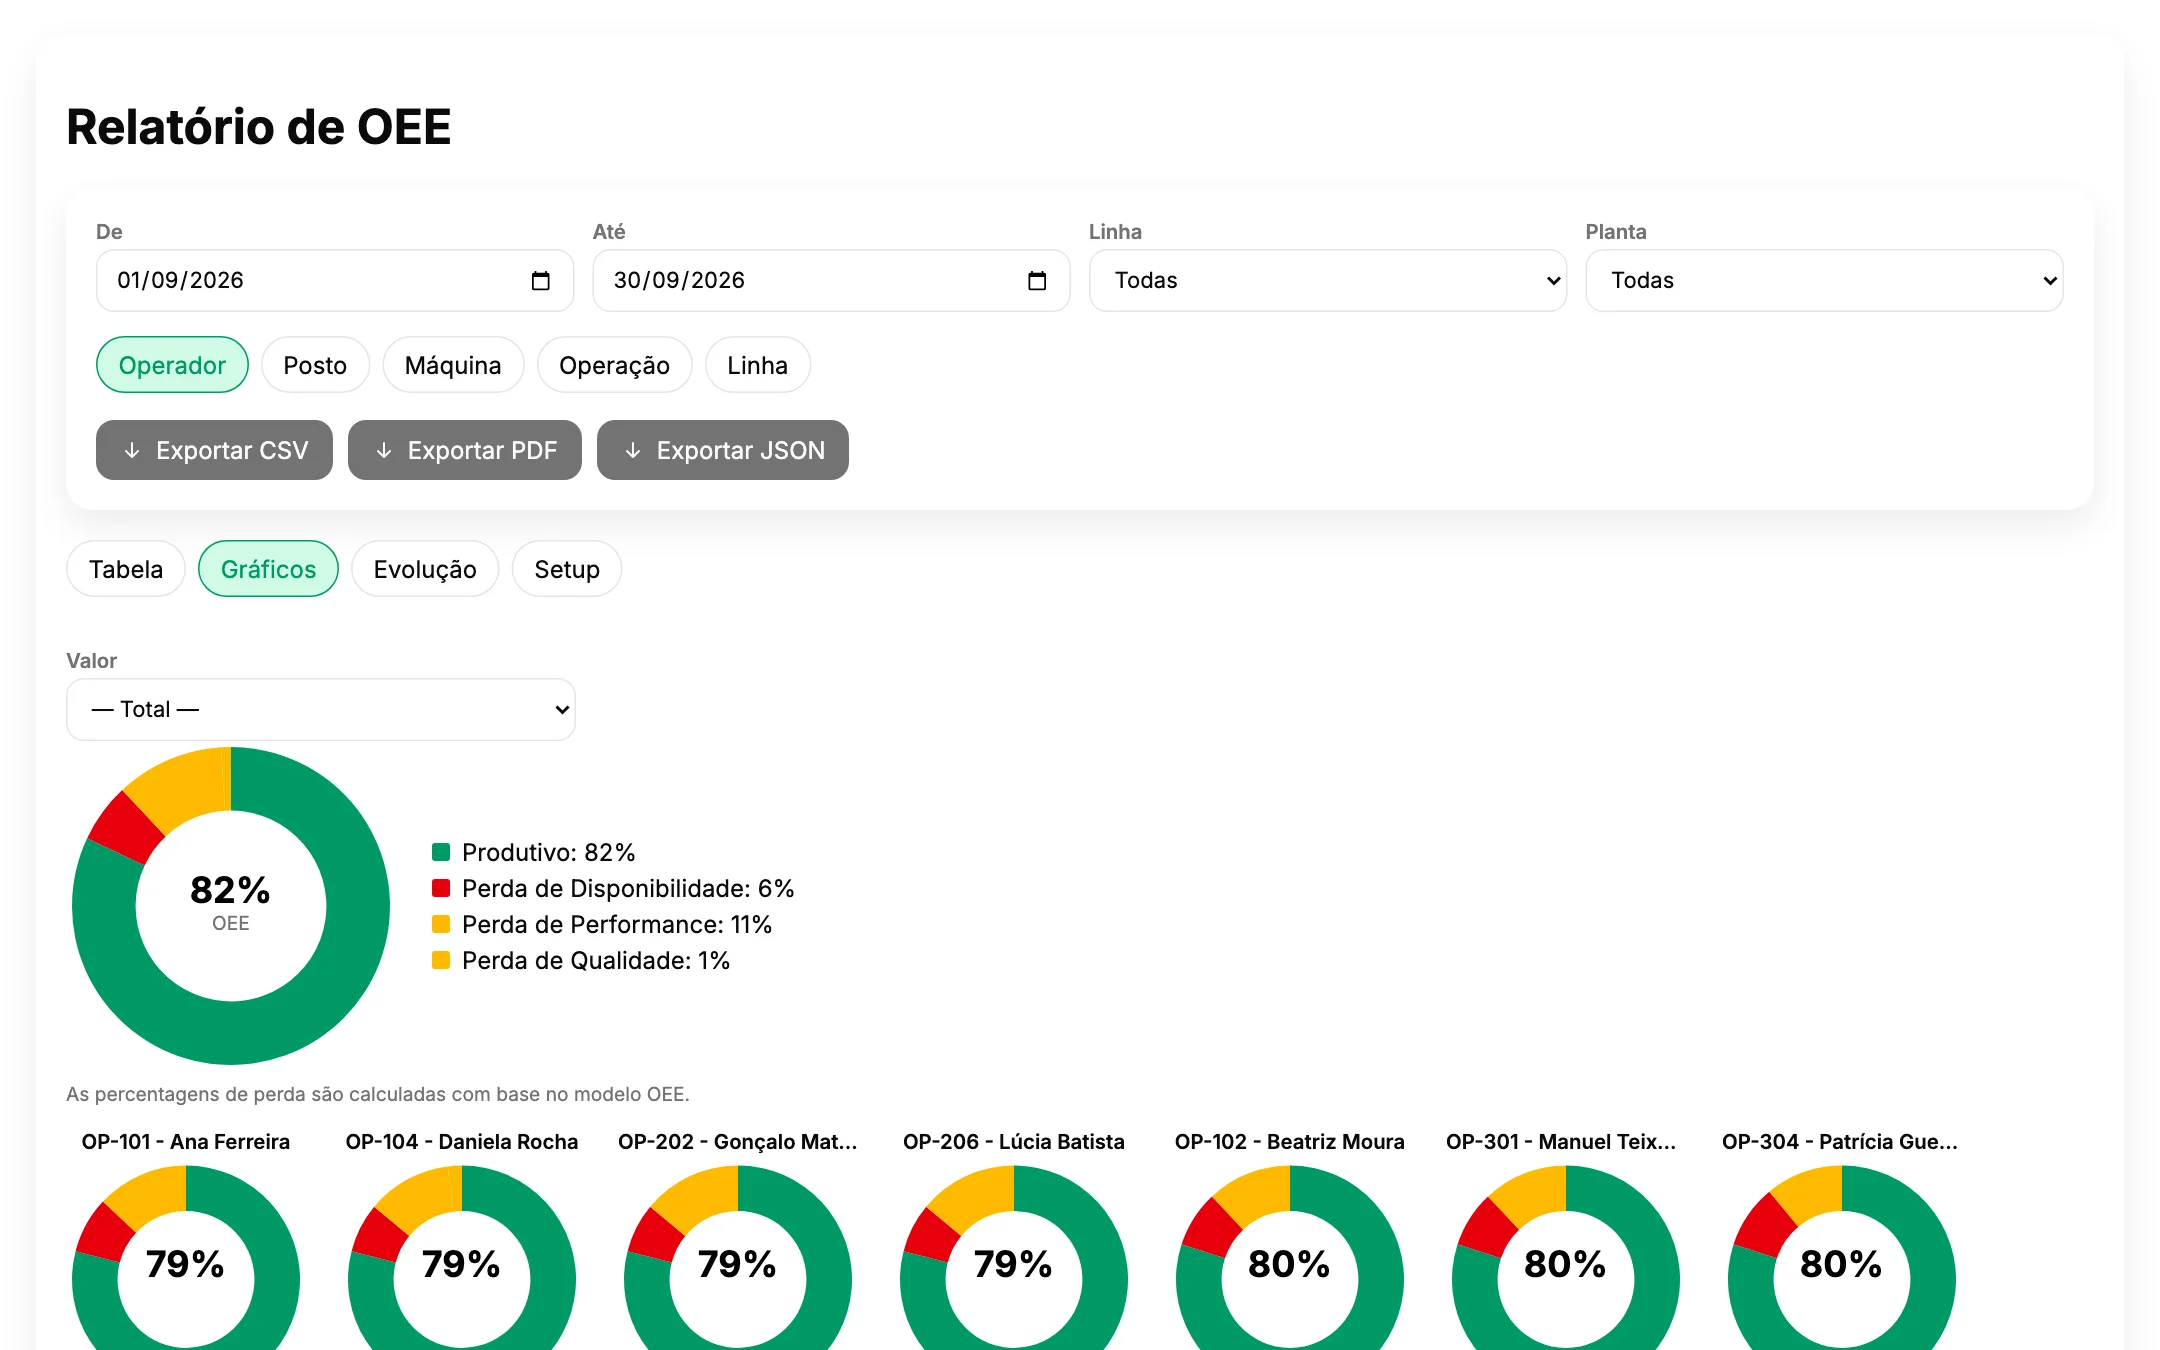
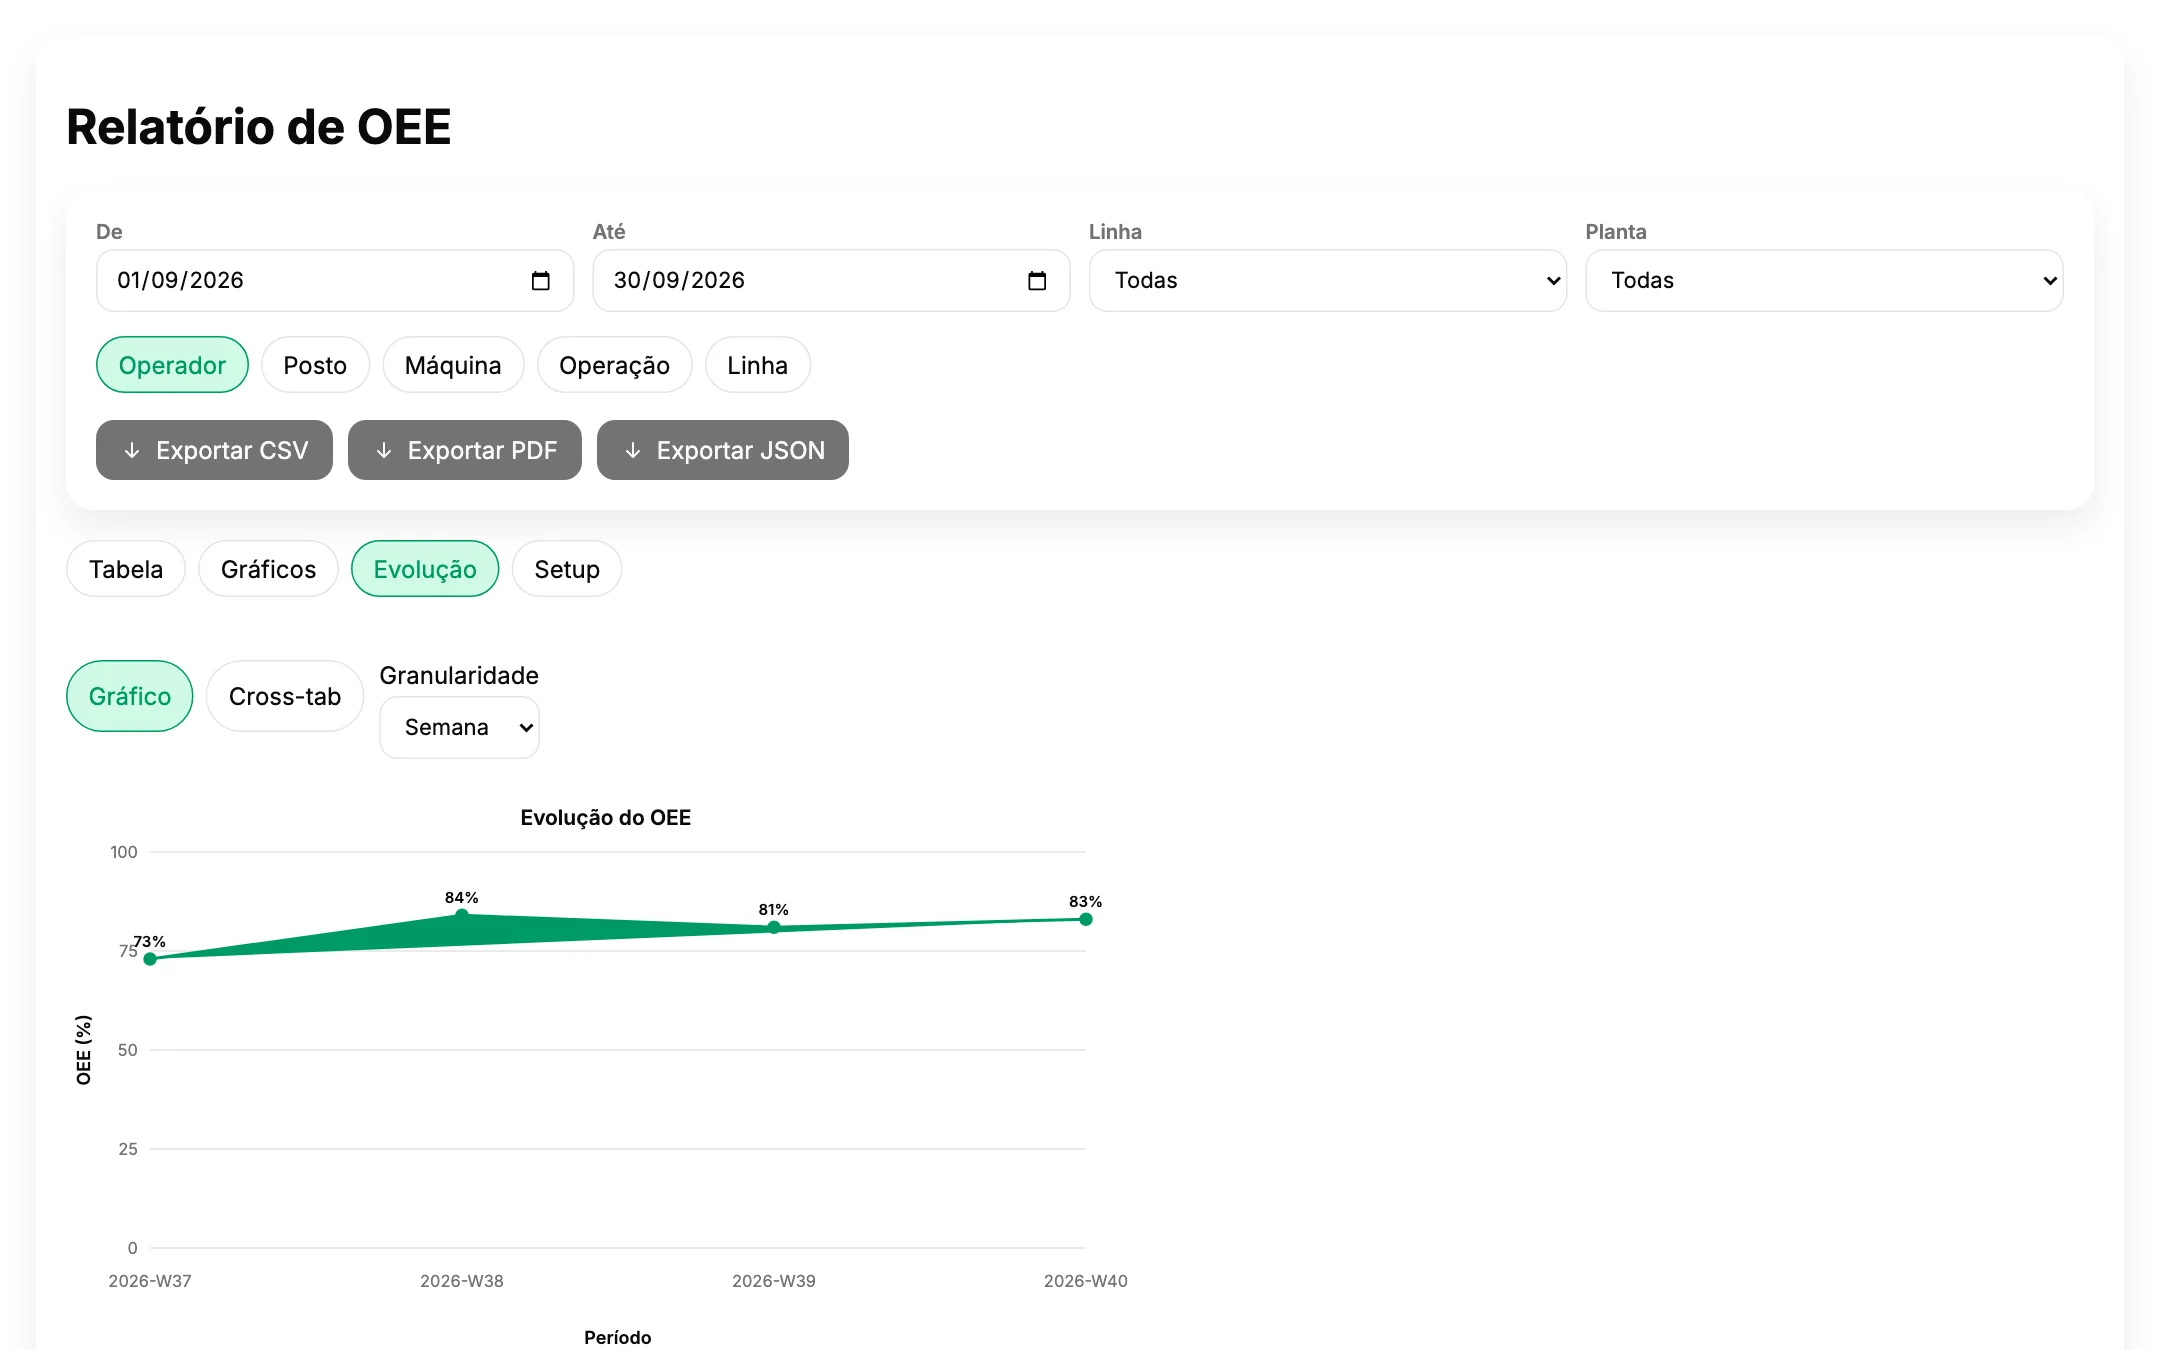
Ce que chaque centre de travail produit en ce moment, et le TRS calculé à partir des événements enregistrés — par opérateur, poste, machine, opération ou ligne.
Comment ça marche
D'abord, nous comprenons votre atelier. Ensuite, nous adaptons la solution.
Le logiciel est la preuve, pas le point de départ. Chaque projet suit les mêmes trois étapes, et la première se passe là où le travail se fait.
Recueil des besoins sur le terrain
Nous passons du temps sur les lignes et aux postes : comment arrivent les ordres, ce qui est enregistré aujourd'hui et où, où l'information se perd. Vous recevez un résumé écrit de ce que nous avons constaté, quelle que soit votre décision ensuite.
Adaptation à votre processus
Nous configurons la solution autour de votre façon de travailler — gammes, postes, unités, les mots que vos équipes utilisent déjà — et nous la connectons à votre ERP. Votre processus ne se plie pas au logiciel.
Démarrage, une zone d'abord
Nous démarrons sur une ligne ou une zone, formons ceux qui l'utiliseront chaque jour et restons proches les premières semaines, quand les données montrent les habitudes de saisie avant de montrer la production.
Adapté à votre industrie
Fondé sur l'ISA-95, il s'adapte à la façon dont votre usine travaille déjà.
L'ISA-95 est la norme internationale des opérations de production. Le modèle sous-jacent est le même pour toute usine qui transforme des matières en produits — les exemples ci-dessous l'illustrent, ils ne le limitent pas.
Textile et habillement
Coupe de maille, couture, contrôle qualité et emballage, planifiés par taille et coloris, avec les fournitures demandées pour la ligne de couture.
Chaussure
Coupe des tiges, piqûre et finition comptées en paires, avec chaque lot de cuir tracé jusqu'aux paires dans lesquelles il a été utilisé.
Métal, plasturgie et autres industries de transformation
Tournage et fraisage CNC, découpe laser et soudage, séquencés selon les machines qui donnent le rythme, avec le stock de barres et de tôles par lot.
Il en va de même pour la transformation en général : partout où il y a des ordres, des gammes, des centres de charge et des matières, le modèle s'applique.
Commencez par votre processus, pas par le logiciel.
La première conversation porte sur le fonctionnement actuel de votre atelier, pas sur une démonstration produit. Ensuite, nous vous disons franchement si ce module, une autre voie ou rien du tout est la bonne réponse.